


Los sistemas de almacenamiento en palets suelen compararse solo por densidad, y ahí es donde muchos diseños fallan. Apilamiento en bloque, estanterías drive-in, carriles de transbordador de palets y estanterías de flujo de palets difieren en tres aspectos que determinan el resultado: qué tan libremente puede acceder un camión o una máquina a cualquier palet, cuántos palets debe suministrar un SKU antes de que tenga sentido una fila profunda, y si una carretilla elevadora o una máquina entra en la fila o no. La densidad proviene de esos tres aspectos. Si los fallas, un diseño de alta densidad permanece medio vacío la mayor parte del año, o un diseño selectivo se queda sin capacidad dos años después de su puesta en marcha.
Cómo comparan los cuatro sistemas de un vistazo
Los cuatro sistemas se sitúan en un espectro definido por cómo un palet viaja desde el pasillo hasta su posición de descanso. En el apilamiento en bloque, el palet descansa sobre otro palet. En la estantería drive-in, una carretilla elevadora lo transporta a un carril soportado por rieles. En un sistema de transbordador, una máquina realiza el transporte. En el flujo de palets, el propio carril mueve el palet por gravedad. El costo, el rendimiento, la selectividad y el mantenimiento dependen de esa única diferencia.
| System | Orden de acceso | Selectividad | Densidad relativa | Quién mueve el palet | Principal restricción |
|---|---|---|---|---|---|
| Block stacking | LIFO por pila | Very low | Alta por metro cuadrado de suelo | Carretilla contrapesada o de alcance, desde arriba | Altura de la pila, carga en el suelo, capacidad de aplastamiento de la carga |
| Drive-in y drive-through | LIFO, o FIFO en un carril de paso | Bajo | Alto | La carretilla entra en el carril | Alcance del camión, tasa de llenado del carril, daño en las estanterías |
| Transbordador de palets | LIFO por carril, FIFO cuando los carriles están emparejados | Bajo a medio | Alto, y más profundo de lo que un camión puede servir | Transbordador sobre raíles, carretilla elevadora en la cara | Proporción de transbordador a carril, capital, software |
| Flujo de palets | FIFO por carril | Bajo a medio | Alto | Gravedad en rodillos, cargado en la parte trasera, recogido en la cara | Paso de rodillos, inclinación, condición del palet |
Lee la columna de densidad como un potencial en lugar de un resultado. Un carril profundo que funciona a mitad de llenado suele ser peor que un sistema de estanterías ajustables convencional que funciona cerca del lleno, porque la mitad vacía del carril es espacio en el suelo y acero de estantería que no produce nada. La mayor parte de la comparación que sigue trata sobre qué condiciones permiten a cada sistema mantener sus carriles llenos.
Apilamiento en bloques y dónde realmente va el espacio
El apilamiento en bloques coloca palets en el suelo y unos sobre otros en bloques profundos servidos por un pasillo. No hay acero de estantería, por lo que la carga se convierte en la estructura. La altura práctica de apilamiento está determinada por la resistencia a la compresión del cartón más bajo, la estabilidad de la pila, la condición de los palets y la altura segura de trabajo de la carretilla. La altura libre de construcción rara vez limita el apilamiento en bloques. Lo que limita es el producto.
El coste oculto es la formación de panal. Cuando un bloque se consume parcialmente, el espacio dejado arriba y al lado de los palets retirados no puede reutilizarse hasta que se reconstruya la pila. Un bloque que funciona al sesenta por ciento de llenado durante la mayor parte del año ya ha devuelto la densidad que parecía ofrecer en el dibujo. Esta es la razón más común por la que un concepto de almacenamiento en bloques no rinde según sus propios cálculos.
El apilamiento en bloques se justifica con pocos SKU, un alto número de palets por SKU, movimiento de palets completo y productos que toleran el apilamiento: materiales en bolsas, tambores en palets, cartones uniformes. También es adecuado para buffers estacionales, donde se puede añadir espacio en el suelo durante seis semanas sin comprar acero.
Dos inferencias a evitar. Primero, que no haya coste de estantería no hace que el apilamiento en bloques sea barato. La capacidad de la losa, la formación de panal, los daños en el producto y la recuperación más lenta son costes reales incluso cuando no llega ninguna factura por ellos. Segundo, la altura teórica de la pila no es la permitida. Cuando un esquema de protección contra incendios o un asegurador establece límites en la altura de la pila o en la separación, parte de esa altura simplemente no está disponible.
Estanterías Drive-In y el coste de entrar en el carril
Las estanterías drive-in soportan palets sobre raíles en cada nivel, y la carretilla entra en el carril debajo de los raíles superiores. Eleva el palet sobre los raíles y retrocede. Debido a que el camión entra en la estructura, la profundidad del carril está limitada por lo lejos que puede alcanzar un conductor con una carga estable y por la rigidez de los raíles, por lo que la profundidad es una variable de diseño en lugar de una elección libre.
Un carril de entrada única es estrictamente de último en entrar, primero en salir. La variante de paso permite abrir ambos extremos, lo que permite cargar por un extremo y recuperar por el otro, ofreciendo FIFO a costa de una segunda vía de acceso o una segunda cara. Esa segunda cara consume gran parte del espacio que el carril profundo pretendía ahorrar, por eso se elige el paso para control de stock en lugar de para densidad.
El rendimiento por carril es bajo por diseño. Solo un camión puede trabajar en un carril a la vez, y mientras está dentro, el carril está cerrado. Una instalación con una alta tasa de recogida por SKU se convierte en una cola de camiones esperando acceso, y esa cola nunca aparece en un cálculo de capacidad de almacenamiento.
El requisito de tasa de llenado es severo. Drive-in solo paga cuando los carriles permanecen casi llenos, por lo que es adecuado para reservas profundas de un pequeño número de SKU. También es menos tolerante con la calidad del palet que las estanterías ajustables: un palet inclinado o colgante puede cargarse incorrectamente dentro del carril donde nadie puede verlo, y los impactos se acumulan en los montantes y raíles en la entrada, que es exactamente donde la carretilla es menos precisa.
Pallet Shuttle Systems and Almacenamiento Denso Sin entrada de camiones
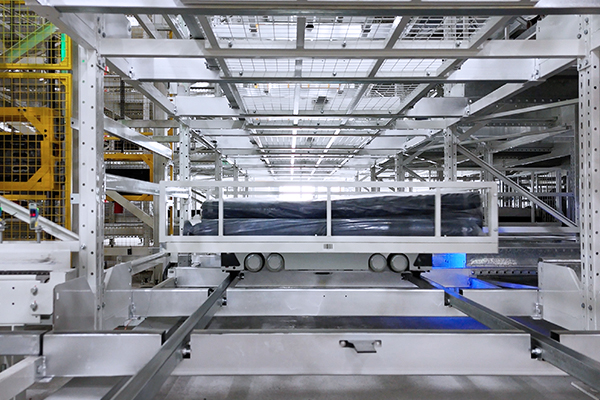
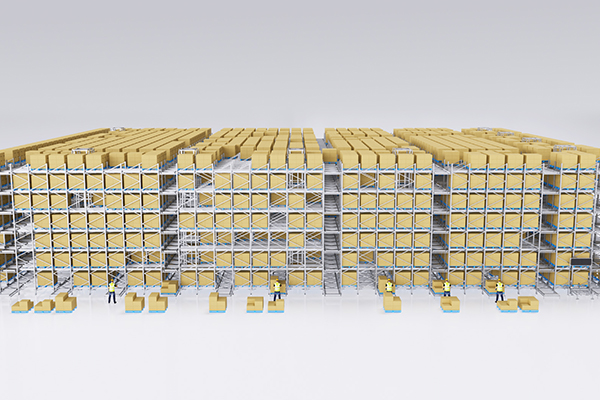
Un transbordador de palets es un vehículo montado sobre rieles que transporta el palet desde la cara del pasillo hacia la línea, de modo que la carretilla elevadora permanece en el pasillo. Quitar el camión de la línea elimina el límite de alcance y la mayor parte del mecanismo de daño por entrada, lo que permite líneas más profundas y más niveles dentro del mismo volumen de construcción.
Las versiones semi-automáticas y totalmente automáticas difieren en quién toma las decisiones. En una instalación semi-automática, un operador controla el transbordador desde la cara con una unidad portátil o un panel y a menudo lo reubica entre líneas con la carretilla elevadora. En una instalación totalmente automática, el transbordador funciona bajo el sistema de control del almacén, con elevadores o transportadores en los extremos de la línea, y el operador maneja las excepciones en lugar de los movimientos rutinarios.
Los transbordadores cuestan dinero, por lo que los diseños comparten un pequeño número de ellos en muchas líneas. Eso es eficiente en demanda media y incómodo en picos, porque una línea que espera su transbordador no puede ser atendida por otra cosa. Pregunte por el tiempo de ciclo de recuperación en picos con la cantidad de transbordadores propuesta, no por el tiempo de ciclo promedio de un folleto.
A sistema de transbordador de cuatro vías cambia la arquitectura en lugar de solo la velocidad. En lugar de un vehículo ligado a los rieles de una línea, viaja en una cuadrícula en dos direcciones horizontales y puede moverse entre líneas y pasillos, con un elevador vertical al final de un bloque de estanterías para cambiar de nivel. Cuatro direcciones horizontales más transferencia vertical es lo que la industria llama un sistema de seis vías. La consecuencia que importa comercialmente es la redundancia: cualquier vehículo puede alcanzar cualquier posición, por lo que una falla no cierra un grupo de líneas, y la capacidad puede crecer añadiendo vehículos en lugar de acero.
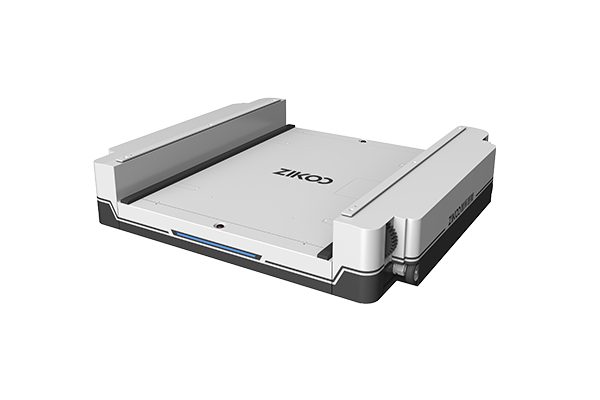
La profundidad y la selectividad tiran en direcciones opuestas aquí, y la comparación es más fácil de juzgar una vez que ves cómo se planifica una red de transbordadores en torno a grupos de líneas en lugar de pasillos individuales. <Transbordador de Seis Vías: La Solución de Doble Motor para Alta Densidad y Alto Rendimiento> cubre cómo el diseño concilia el almacenamiento denso con la demanda de rendimiento.
Un ejemplo de cómo la geometría del vehículo influye en el diseño de la estantería: el transbordador de cuatro vías Zikoo R-bot funciona con una altura de cuerpo de 125 mm en sus modelos estándar y cargas nominales de 1.2 a 1.5 toneladas. Esa altura de cuerpo es lo que deja una altura libre útil en cada nivel para el palet, por lo que la inclinación del nivel está determinada tanto por el vehículo como por la carga.
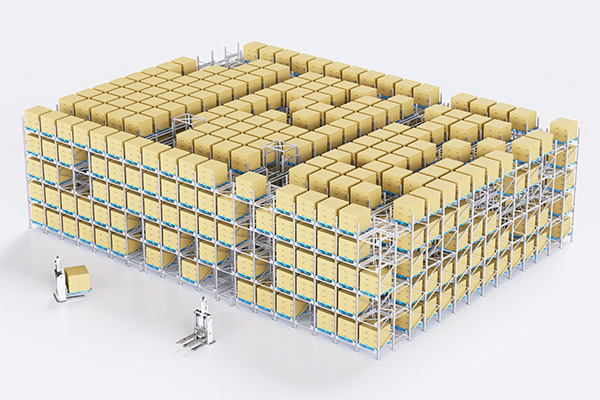
Lo que un transbordador no soluciona es la selectividad. Una línea aún mantiene un SKU y aún entrega en orden de llegada, primero en, primero fuera, a menos que las líneas estén emparejadas o un vehículo de transferencia sirva varias caras. Tampoco elimina el requisito de tasa de llenado: una línea profunda que contiene muy poco stock es espacio muerto, ya sea que un camión o un robot realice el transporte. Lo que sí cambia es la mano de obra por movimiento, la tasa de daño y la profundidad máxima práctica de la línea.
Automated shuttle systemtambién dependen de decisiones de software que un conductor solía tomar: a qué línea va un palet, qué línea está bloqueada, qué sucede cuando un vehículo falla en medio de la línea. Esa lógica reside en la capa WCS y WMS, y es donde los proyectos automatizados fallan silenciosamente en lugar de ruidosamente. Una pregunta útil en cualquier revisión de proveedor es quién posee la lógica de asignación de líneas y qué hace el sistema con una línea bloqueada a las dos de la mañana.
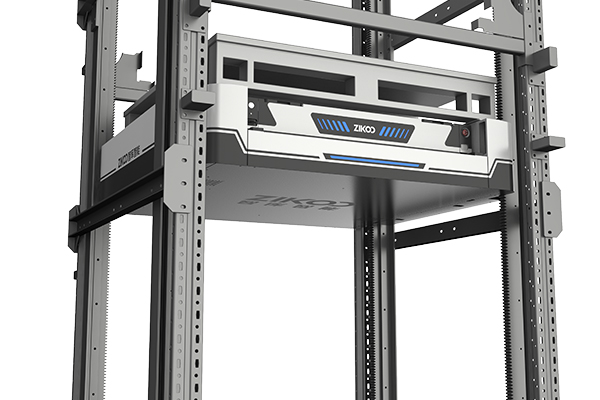
Para una visión más amplia de cómo se despliegan estos vehículos en diferentes tipos de edificios, <Smart Storage Revolution: Comprehensive Overview of Sistema de transporte en cuatro direccioness for Automatic 3D Warehouse> cubre la arquitectura del sistema detrás de las instalaciones de transbordadores de cuatro vías.
Estanterías de flujo de palets y FIFO por gravedad
Las estanterías de flujo de palets utilizan carriles de rodillos dispuestos en una ligera pendiente desde el extremo de carga hasta el extremo de recogida. Los palets se cargan en la parte trasera, ruedan hacia adelante por gravedad y se mantienen en la cara por un separador. La recogida elimina el palet frontal y el resto avanza, por lo que cada línea entrega FIFO sin que entre un camión.
Ese comportamiento hace que el flujo sea la opción natural cuando las fechas importan. El control de vida útil, la trazabilidad de lotes, la rotación de lotes en almacenamiento de alimentos y farmacéuticos, y el despacho de la cadena de frío, todos se benefician de una línea que no puede entregar stock fuera de secuencia. El flujo también separa el tráfico de reposición en la parte trasera de la recogida en la cara, lo que mantiene dos movimientos conflictivos fuera del mismo pasillo.
Las restricciones son físicas en lugar de comerciales. La pendiente debe ajustarse a la carga: demasiado suave y los palets pesados se atascan, demasiado empinada y llegan a la cara con fuerza que los frenos de los rodillos y los separadores deben absorber. La condición del palet importa más que en casi cualquier otro sistema, porque una tabla rota o un sujetador protruyente se clava en un rodillo y detiene la línea, a veces sacando toda la línea del servicio hasta que se limpia. Las instalaciones en congeladores añaden hielo y escarcha en la cama de rodillos a esa lista. La profundidad de la línea está limitada por cuánto acumulación se puede mantener bajo control.
El coste por posición de palet es mayor que en drive-in porque cada línea lleva rodillos, frenos y separadores, y esas piezas necesitan inspección. Justifique el flujo con el valor del FIFO y el trabajo que ahorra en la cara, no con una afirmación de densidad que no puede ganar.
Correspondencia de cada sistema con su perfil de stock y pedido
La primera pregunta no es cuál sistema es más denso, sino cuántos palets suministra un solo SKU. Una línea profunda es una apuesta a que un producto la llenará. Si una línea sostiene diez palets y tu SKU mediana alcanza un pico de cuatro, la mayoría de las líneas funcionan a medio llenar y el capital ha comprado aire. Clasificar los SKUs por el recuento máximo de palets te dice inmediatamente cuánto de la gama puede soportar almacenamiento en línea profunda.
La segunda pregunta es el orden de acceso. Donde FIFO es un requisito contractual, regulatorio o de calidad en lugar de una preferencia, el apilamiento en bloque y el drive-in de entrada única se excluyen desde el principio. El paso por delante, el flujo de palets o un diseño de transbordador con líneas emparejadas y asignación de línea controlada por el sistema permanecen en la mesa, y cada uno de ellos ocupa espacio o capital para lograr la misma regla de rotación.
El tercero es el rendimiento y quién paga por el movimiento. La entrada por vehículo y el transporte compartido mueven ambas palets completas, y ambas pueden ser densas; la diferencia está en quién transporta la paleta, cuántas posiciones pueden atenderse en paralelo y con qué frecuencia el equipo está inactivo. A altas tasas de movimiento, la restricción se aleja de la geometría de almacenamiento y se acerca al pasillo, la flota de camiones o el número de vehículos.
| System | Encaja cuando | Evitar cuando |
|---|---|---|
| Block stacking | Pocas referencias con muchos palets por referencia, cargas apilables, movimiento de palets completos, picos a corto plazo o estacionales | Muchas referencias, cargas triturables o mixtas, se requiere FIFO, se aplican límites de capacidad de losas o altura de pilas |
| Entrada por vehículo | Reserva profunda de algunas referencias, baja tasa de recogida por carril, acceso de camión a una sola cara del pasillo | Alta tasa de recogida, se requiere FIFO, mala calidad de palets, alto coste laboral por entrada repetida de camiones |
| Transbordador de palets | Carriles profundos y almacenamiento multinivel con escaso espacio en los pasillos, rendimiento medio a alto, capacidad de mantenimiento en marcha | Alta cantidad de referencias con pocos palets por referencia, uso compartido intensivo del transporte compartido en muchos carriles en picos, sin mantenimiento interno |
| Flujo de palets | El FIFO es obligatorio, stock con código de fecha, cantidad media de referencias con reposición constante | Movilidad lenta, palets dañados o no uniformes, carriles de congelados sin control de hielo |
El coste por posición de palet es la métrica que todos piden y la que más engaña. Ignora el tiempo de entrada del camión, stock dañado y estanterías, la formación de panal y el valor del volumen del edificio que el diseño no utilizó. Compara opciones en coste por movimiento de palet durante un año completo con tu propia tasa de llenado, y luego verifica si el número más barato sigue siendo válido cuando llega la semana de picos.
<El inicio del almacenamiento inteligente aquí: Sistemas de lanzaderas de cuatro vías rentables> explica cómo se construye la estructura de costes del almacenamiento automatizado con transporte compartido.
Las verificaciones que deciden entre dos opciones cercanas
Una vez que dos sistemas superan la prueba de perfil, la decisión suele basarse en datos más que en principios. Estas verificaciones valen la pena realizarlas antes de firmar una cotización, porque cada una puede cambiar la respuesta.
- Construye un histograma de cantidad de palets por referencia a partir de doce meses de datos. Cuenta cuántas referencias pueden llenar un carril hasta un nivel operativo. Si esa cantidad es pequeña, los sistemas de carriles profundos tendrán un rendimiento inferior independientemente de la marca o el precio.
- Dimensiona los carriles a un nivel de llenado que mantendrás en una semana normal, y luego comprueba qué hace la semana pico para el desbordamiento. La dimensión solo para picos crea posiciones que no generan ingresos la mayor parte del año.
- Audita el estado de los palets mediante muestreo, no por memoria. El voladizo, la cuadratura, las tablas rotas y los sujetadores protruidos deciden si el sistema de estanterías móviles y los carriles profundos funcionarán de manera fiable.
- Recopile datos del edificio antes del concepto: altura libre, capacidad de carga de la losa, tolerancia del suelo, cuadrícula de columnas y cualquier restricción de altura de pilotes o de espacio libre. Pregunte al diseñador de estanterías qué tolerancia del suelo necesita el sistema propuesto, luego mida hasta ella.
- Solicite a cada proveedor el tiempo de ciclo en horas punta, con el número propuesto de vehículos o camiones, junto con el tiempo de recuperación en un turno tranquilo. La diferencia entre ambos es la cola que su operación realmente experimentará.
- Pruebe la historia del software. Quién asigna los carriles, cómo se hace cumplir el FIFO, qué hace un bloqueo de carril en la cola y cómo se registra una anulación manual. Para almacenamiento automatizado esto separa una instalación funcional de una de demostración.
Un cálculo de carril hace que la compensación de la tasa de llenado sea concreta. Suponga que su SKU más grande alcanza un pico de 120 palets, promedia 45 a lo largo del año, y el carril propuesto sostiene ocho. Dimensionar en el pico da quince carriles; el año promedio necesita seis. Por lo tanto, nueve carriles funcionan parcialmente vacíos la mayor parte del año, y la densidad por la que pagó existe solo por unas pocas semanas. Dimensionar en el promedio significa en cambio encontrar espacio de desbordamiento en el pico. Ninguna respuesta es incorrecta. La cuestión es que la decisión real es cómo planea sobrevivir al pico, no qué sistema parece más denso en un dibujo.
Donde exista una instalación comparable, recórrela en el cambio de turno en lugar de al mediodía. Los conflictos de tráfico, bloqueo de carriles y sobreescrituras manuales aparecen cuando el almacén está ocupado, y le dicen más sobre un diseño que una tabla de capacidad.
Envíe sus datos de palets para una revisión de distribución
La mejor opción entre bloque, entrada por rampa, transporte y flujo proviene de su propio perfil de inventario, no de una clasificación genérica. Envíe los recuentos de palets a nivel de SKU con inventario pico y promedio, la altura libre del edificio y la capacidad de la losa, si FIFO es un requisito contractual o regulatorio, una muestra del estado del palet y el dibujo actual de la distribución. Con esas entradas, Zikoo puede dimensionar el número de carriles y niveles y probarlos contra una configuración de transporte en cuatro direcciones o pasillo estrecho antes de ordenar cualquier estructura de acero. Envíe un correo a info@zikoo-int.com o llame al (+86)-19941778955 para comenzar esa revisión.
Preguntas frecuentes
¿Qué sistema de almacenamiento de palets ofrece la mayor densidad?
En papel, el apilamiento en bloque lo hace, porque no necesita pasillo más allá del acceso al camión, y un sistema de transporte totalmente automático es la opción más densa una vez que se requiere estantería. En la práctica, la densidad depende del llenado. Un carril o bloque que permanece parcialmente vacío devuelve la densidad para la que fue diseñado, por lo que un sistema que funciona al noventa por ciento de llenado supera a una geometría más densa que funciona al sesenta por ciento. Mida la densidad como las posiciones de palets realmente ocupadas por metro cúbico a lo largo de un año completo, no como el máximo teórico en un dibujo de distribución.
¿Puede el almacenamiento con estanterías de entrada por rampa manejar stock FIFO?
Solo en su forma de paso por rampa, donde los palets se cargan en un extremo de un carril y se recuperan del otro. Eso requiere acceso a dos caras del pasillo, lo cual usa espacio que la rampa profunda estaba diseñada para ahorrar. Una rampa de entrada única estándar es de último en entrar, primero en salir, por lo que el stock colocado primero solo puede salir después de que los palets delante de él hayan salido. Si FIFO es un requisito contractual o regulatorio para el producto, planifique para entrada por rampa, flujo de palets o una distribución con transporte con carriles emparejados y asignación de carril controlada por sistema.
¿Cuándo vale la pena el gasto adicional en un sistema de transporte de palets en comparación con la estantería de entrada por rampa?
Cuando la profundidad del carril y el rendimiento son importantes. Un transporte elimina el uso de la carretilla elevadora en el carril, por lo que los carriles pueden ser más profundos, un camión no se bloquea mientras se atiende una posición, y el daño a la estantería causado por entradas repetidas de camiones disminuye drásticamente. Justifica su inversión cuando un pequeño número de SKU justifica carriles profundos, cuando el espacio en pasillo es escaso, o cuando el coste laboral por movimiento es alto. No lo justifica cuando los recuentos de SKU son altos y los palets por SKU son bajos, porque la profundidad simplemente no puede llenarse.
¿El flujo de palets con estanterías es solo para almacenamiento en frío?
No. Los almacenes frigoríficos lo usan porque FIFO y el control de fechas son importantes allí, pero la misma lógica se aplica a alimentos, bebidas, farmacéuticos y cualquier producto con requisitos de trazabilidad por lote. El flujo también separa el tráfico de reposición en la parte trasera del de picking en la cara, lo que ayuda en áreas de despacho concurridas. Los factores decisivos son si se requiere FIFO y si la calidad del palet puede mantenerse constante, porque una tabla rota o un sujetador protruyente detendrán una línea de rodillos.
¿Qué datos debo recopilar antes de elegir un sistema de almacenamiento de palets?
Cuatro conjuntos. Un recuento de palets por SKU de doce meses de datos, mostrando tanto pico como promedio. Estado del palet, muestreado en lugar de asumido, incluyendo salientes, cuadratura y daño en la tabla. Datos del edificio, como altura libre, capacidad de la losa, tolerancia del suelo y cuadrícula de columnas. Y datos de movimiento, como movimientos de palets de entrada y salida por hora en el pico, además del número de SKUs seleccionados por día. Esos cuatro conjuntos deciden la profundidad del carril, la tasa de llenado, el tipo de estantería y el requisito de rendimiento de manera más fiable que una comparación de cifras de densidad principales.
If you’re interested, check out these related articles:
Transbordador de Seis Vías Impulsa Mejoras en el Almacén: Construyendo un Almacén Automático 3D Inteligente
Revolucionando la Logística de Cadena de Frío: La Lanzadera de Seis Vías Zikoo Robotics Potencia Almacenamiento de Alta Densidad y Alta Eficiencia


