


La automatización inteligente de almacenes para plantas de fabricación rara vez falla porque los robots son lentos. Falla porque el sistema de almacenamiento fue diseñado en torno al perfil de pedidos de un centro de distribución, mientras que la planta funciona con un calendario de producción. Un almacén de fábrica tiene tres tareas con tres ritmos diferentes: entregar materia prima a la línea cuando el calendario lo requiere, mantener el trabajo en proceso entre procesos y enviar productos terminados contra fechas de cliente que cambian. La automatización que sirve a un ritmo mientras deja los otros dos manuales tiende a desplazar el cuello de botella en lugar de eliminarlo. La decisión sobre el equipo es la última que se debe tomar, no la primera.
Por qué un almacén de planta no es un centro de distribución
Un centro de distribución y un almacén de fábrica ambos almacenan palets, y eso es casi donde terminan las similitudes. En un centro de distribución, el coste dominante es la mano de obra para cumplir pedidos y el riesgo principal es un despacho tardío. En una planta, el coste dominante es una línea detenida y el riesgo principal es que un componente quede en algún lugar del edificio cuando el calendario lo requiere.
Esa asimetría debería guiar el diseño. Una línea que se detiene porque un palet de materia prima está en el lado equivocado del edificio pierde más valor que el espacio que ocupa ese palet. La densidad de almacenamiento importa, pero es un objetivo secundario frente a la latencia de reposición y la disponibilidad del sistema.
Las dos operaciones también difieren en lo que llega. Un centro de distribución recibe entradas impredecibles y selecciona según perfiles de pedidos que cambian semana a semana. Una planta recibe según un plan de producción, mantiene trabajo en proceso que ningún centro de distribución reconocería y despacha productos terminados contra fechas de cliente. Automatizar solo el almacén de productos terminados deja la materia prima y los flujos junto a la línea manuales, y allí suelen originarse las paradas.
Una primera prueba útil dura dos semanas. Registra cada ocasión en que la línea esperó por material, con la duración y la causa declarada. Si las esperas se concentran al inicio del turno y en los cambios, el problema principal es el tiempo de reposición, no la capacidad de almacenamiento, y un almacén automatizado más grande no lo solucionará.
Mapeo del flujo de material antes de elegir el equipo
La selección del equipo es el punto donde muchos proyectos dejan de centrarse en la planta. Primero, realiza cinco pasos.
- Enumera cada estado del material y quién lo posee. La materia prima, componentes comprados, trabajo en proceso, embalaje, consumibles, piezas de repuesto, devoluciones y rechazos se comportan de manera diferente y rara vez pertenecen a la misma zona de almacenamiento.
- Mide el flujo en lugar del volumen. Palets por hora por turno, con la variación diaria y estacional, describen la carga mucho mejor que el tonelaje anual. La relación pico a promedio suele determinar más el tamaño de la flota que el rendimiento total.
- Anota las restricciones de tiempo. La ventana de reposición que la línea puede tolerar, la frecuencia de cambios y el corte de despacho se convierten en requisitos que el diseño debe cumplir.
- Recorre la ruta y cuenta las transferencias. Cada transferencia entre tipos de vehículos es una demora y un lugar donde los palets esperan.
- Identifica la restricción antes de la clase de equipo. Si la restricción es movimiento vertical o entrega junto a la línea, la densidad de almacenamiento por sí sola probablemente no la solucione.
El transporte y el almacenamiento suelen mezclarse en un resumen del proyecto y no deberían. Mover un palet desde el muelle a un buffer, y mantener ese palet en almacenamiento denso por una semana, son problemas diferentes con equipos diferentes. Los proyectos que automatizan el segundo y dejan el primero manual a menudo descubren que el cuello de botella simplemente se ha desplazado al pasillo fuera del almacén.
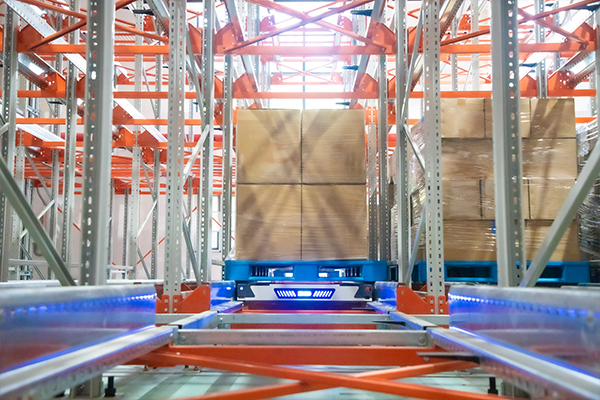
Qué arquitectura de almacenamiento se ajusta a cada perfil de material
Un sitio de fabricación rara vez necesita una sola arquitectura. Necesita una decisión para cada perfil de material, basada en la frecuencia de acceso, tipo de carga y entorno. La tabla a continuación es un punto de partida, no una especificación.
| Perfil de material | Enfoque de almacenamiento para evaluar | Lo que resuelve | Lo que no establece |
|---|---|---|---|
| Materia prima de alto volumen y baja variedad | Denso sistema de transbordador de cuatro vías Sistema de estanterías o AS/RS de alta bahía | Elimina pasillos de recogida del huerto y desacopla la entrada de consumo | No acorta por sí solo la reposición en línea |
| Componentes de alto SKU y lotes pequeños | Pasillo estrecho cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits o recogida de palets a persona | Acceso a muchas posiciones de palets en pasillos de unos 2 m de ancho | No reemplaza la lógica de slotting y recogida |
| Cargas pesadas o sobredimensionadas | Modelos de transbordador de alta resistencia dimensionados para la carga real | Soporta pesos de palets más allá de la clase estándar de 1,2 t | Una carga nominal no confirma la idoneidad del estante, suelo o edificio |
| Control de temperatura o entorno especial | Vehículos con clasificación en frío, baterías y carga | Mantiene el almacenamiento a la temperatura requerida con menos entrada manual | Una clasificación en frío no prueba el rendimiento en tu ciclo de trabajo |
| Bienes terminados con ventanas de despacho fijas | Almacenamiento de transbordo más un buffer de preparación antes del muelle | Separa los picos de despacho de los picos de producción | No corrige la programación de producción |
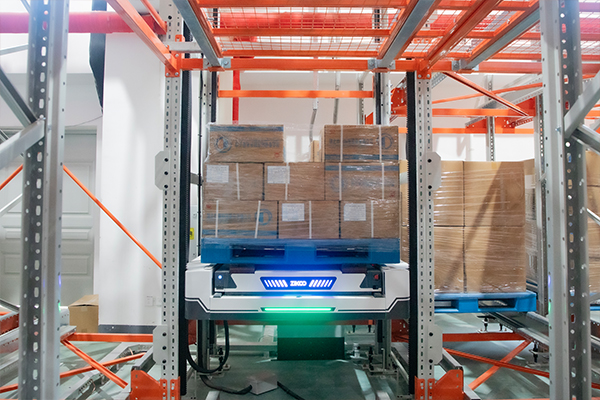
Dos clases de equipos dominan el almacenamiento en palets densos en las plantas, y la elección entre ellas generalmente depende de la altura del edificio y de cómo debe escalar el rendimiento en lugar del precio de compra. Un grúa apiladora AS/RS dedica una grúa a un pasillo y alcanza alturas elevadas con una estructura estable; un transbordador de cuatro vías comparte vehículos en un campo de almacenamiento y añade capacidad en incrementos a medida que la planta crece.
La compensación entre una grúa y un sistema de vehículos compartidos depende de la altura del edificio, la escalabilidad del rendimiento y cuánta redundancia necesita la planta. <Grúa apiladora vs Transbordador de cuatro vías: cuál se adapta mejor a tu almacén AS/RS> cubre cómo se comparan las dos arquitecturas para un almacén AS/RS.
Un transbordador de cuatro vías funciona dentro de un nivel de almacenamiento. El movimiento vertical requiere un elevador separado, por lo que un sistema denso se describe mejor como dos recursos que como una sola máquina. En la configuración pallet-a-persona de Zikoo, el transbordador de cuatro vías R-bot cubre de 1.2 t a 2 t dependiendo del modelo y viaja a 1.2 m/s cargado, mientras que el transbordador vertical H-bot mueve palets entre niveles a 0.5 m/s cargado con una precisión de posicionamiento de ±1 mm. Trata esas como especificaciones de componentes. El rendimiento de un sistema en planta proviene de cuántos vehículos y elevadores sirven a cuántas posiciones, no de la velocidad máxima de ninguno.
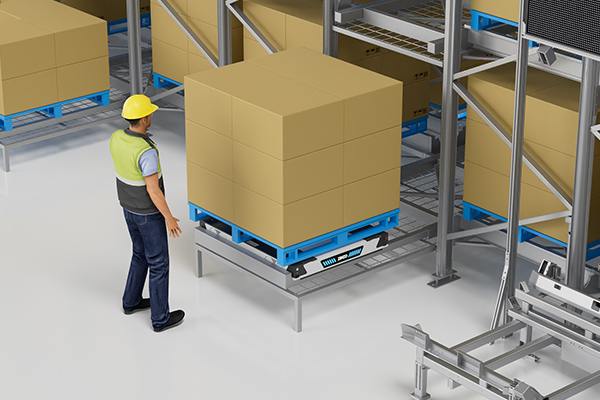
Dimensionar el rendimiento según el ritmo de producción, no según el pico
Un sistema en planta se dimensiona según el consumo, no según la tonelada anual. Convierte el programa de línea en movimientos de palets por hora para cada flujo: entrada al almacén de materias primas, materias primas a la línea, trabajo en progreso entre procesos y productos terminados para despacho. Esos cuatro números rara vez se parecen, y promediarlos oculta el flujo que realmente limita el diseño.
El buffer entre producción y almacenamiento debe cubrir la variación durante el tiempo de reposición, no la demanda media. Una estimación de primer orden es la diferencia entre la tasa de consumo pico y la tasa de reposición, multiplicada por el tiempo de reposición. Esa estimación ignora las cantidades discretas de palets, así que compruébala con la lista de tareas que el sistema de control generará en un turno normal.
La velocidad del vehículo clasificada es una velocidad terminal de un solo palet en línea recta. El rendimiento del sistema depende del número de vehículos, la distribución de la distancia de viaje, la disponibilidad de elevadores, el tiempo de transferencia y la secuencia de tareas. Una hoja de especificaciones que solo liste velocidad no ha respondido a la pregunta que hace la planta.
La disponibilidad suele decidir si el diseño funciona en su peor día. La cantidad de elevadores verticales es un punto único de fallo común, y la estrategia de carga determina cuántos vehículos están realmente disponibles durante el tercer turno. Una flota dimensionada con disponibilidad total en los tres turnos será insuficiente cuando las baterías se estén cargando y los palets no estén donde el plan los esperaba.
Acordar la base de medición antes de firmar: patrón de turnos, mezcla de materiales, latencia de reposición y la ventana de prueba. Una cifra de rendimiento sin esas condiciones no puede compararse con la cifra de otro proveedor, porque los dos números describen sistemas diferentes.
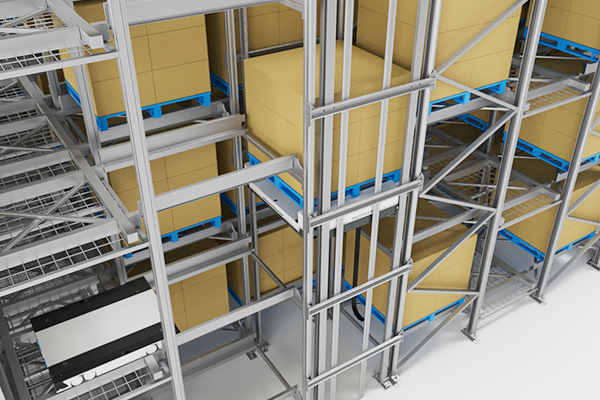
Cómo WMS, WES, WCS y RCS mantienen la producción y el almacenamiento sincronizados
El hardware ejecuta; el software decide qué vale la pena ejecutar. En una planta, la cadena de software debe conectar una orden de producción con una tarea de reposición y confirmar el resultado de vuelta al plan, o la zona automatizada y la zona manual se desviarán en un mes.
Cualquier discusión sobre la velocidad del transbordador o la capacidad de elevación asume una capa de control que mantiene ambas ocupadas. El rendimiento del hardware en una planta es en gran medida un resultado de orquestación, ya que la misma flota produce diferentes tasas horarias dependiendo del agrupamiento de tareas, las reglas de prioridad y qué tan bien se secuencia el recorrido.
Los mismos vehículos producen resultados diferentes dependiendo de cómo se secuencia el trabajo entre ellos. <Software-Driven Hardware: Su avance revolucionario Maximizes Warehouse Efficiency> covers how control logic changes what shuttle hardware delivers in a warehouse.
| Capa | Pregunta que responde | Datos que generalmente posee |
|---|---|---|
| WMS | ¿Dónde está el stock y a qué pertenece? | Ubicación, lote, propiedad, estado del inventario |
| WES | ¿Qué trabajo debe hacerse a continuación? | Prioridad de tareas, secuencia de llamada, equilibrio de carga de trabajo |
| WCS | Qué equipo ejecuta el movimiento y cómo | Rutas, comandos de elevación y transferencia, interbloqueos, estado del equipo |
| RCS | ¿Qué robot va a dónde? | Tráfico de la flota, carga, evitación de bloqueos, asignación de vehículos |
El ciclo que importa en una planta va desde la orden de producción del ERP o MES hasta una llamada de material en la línea, pasando por una tarea de reposición, a través de la ejecución del equipo, y de regreso como una confirmación que cierra la orden. Donde ese ciclo se rompe, los operadores compensan con llamadas telefónicas y staging manual, y el rendimiento del sistema medido disminuye sin que se registre ninguna falla del equipo.
Los proyectos de actualización a menudo dependen tanto de la capa de software como de los vehículos que la soportan. <El Software de Almacén Inteligente PTP Empodera a las Empresas para Mejoras Inteligentes> cubre el lado de la plataforma de una actualización de almacén inteligente.
Pida a cualquier proveedor que describa la ruta del mensaje desde la orden de producción hasta la confirmación de reposición, incluyendo lo que sucede cuando la línea cambia el horario a mitad de turno. Un proveedor que pueda recorrer esa ruta, con el manejo de excepciones, ha construido la interfaz previamente.
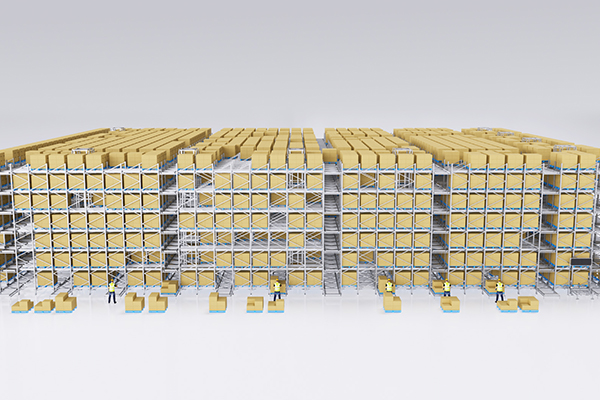
Modernización de una planta operativa sin detener la línea
La mayoría de las plantas automatizan un edificio existente en lugar de uno nuevo, y la verdadera restricción es el calendario de producción en lugar de la tecnología.
Una modernización comienza con la medición: altura libre bajo la obstrucción más baja, planitud del suelo y capacidad de la losa, cuadrícula de columnas, cobertura de rociadores y protección contra incendios, disponibilidad de energía y cobertura de red donde los vehículos circularán. Los cambios en la altura de las estanterías suelen activar una revisión de la protección contra incendios, y los pasillos estrechos cambian las rutas de evacuación.
El trabajo se organiza por zonas para que cada zona se ponga en marcha mientras las otras siguen operando. La instalación y prueba de estanterías, vehículos y red puede hacerse junto a una línea en funcionamiento. La transferencia del flujo de material no puede, por lo que hay que programarla en un cierre planificado con una operación paralela en la ruta antigua y un plan de reversión.
El período más arriesgado no es la instalación. Es la quincena después de la transferencia, cuando los buffers están en su punto más delgado y los operadores aún están aprendiendo el proceso de llamada. Mantenga un área de preparación manual disponible para ese período y acuerde de antemano cuándo se utilizará.
Defina la prueba de aceptación antes de la instalación: un patrón de turnos definido, una mezcla de materiales, una latencia de reposición y una ventana de medición. Luego mida la disponibilidad, la finalización de tareas y la tasa de errores en función de esas condiciones en lugar de una promesa.
Qué recopilar antes de solicitar un diseño
Una respuesta de diseño es solo tan buena como los datos que la respaldan. Seis campos son suficientes para comenzar una conversación seria, y su ausencia explica la mayor parte de la brecha entre dos cotizaciones para la misma planta.
| Campo | What to record | Por qué cambia el diseño |
|---|---|---|
| Especificación de palet y carga | Dimensiones, peso, voladizo, estabilidad de carga, tasa de daño | Modelo de vehículo motriz, viga de estantería y capacidad de elevación |
| Estados del material y conteo de SKU | Clases de velocidad, tamaños de lote, número de posiciones de palets por estado | Define la arquitectura de almacenamiento y las reglas de ubicación |
| Tasa de flujo y varianza | Palets entrantes y salientes por hora por turno, factor de pico | Tamaño de la flota, buffer y conteo de transporte vertical |
| Restricciones de tiempo | Ventana de reposición, frecuencia de cambio y corte de despacho | Define las reglas de prioridad de tareas y la profundidad del buffer |
| Restricciones de construcción | Altura libre, carga en el suelo, cuadrícula de columnas, temperatura | Limita la altura del estante, el ancho del pasillo y la clase de equipo |
| Sistemas y datos | Interfaces ERP y MES, código de barras o RFID, cobertura de red | Determina el alcance de la interfaz y la prueba de aceptación |
Un diseño, un conteo de flota, una lista de interfaces y el cálculo detrás de la cifra de rendimiento son las partes de una propuesta que vale la pena leer primero. Un precio sin esos cuatro elementos no puede compararse con otro precio.
Envía los Datos de Flujo y Obtén un Diseño Construido a Su Alrededor
Un diseño de planta que comienza desde el flujo de material se ve diferente a uno que comienza desde un catálogo, y la diferencia se nota en la primera semana de operación. Si estás planificando un proyecto de almacén de fabricación, envía las especificaciones del pallet y la carga, los estados del material y sus tasas de flujo por turno, la ventana de reposición que la línea puede tolerar, las restricciones del edificio incluyendo altura libre y carga del suelo, y las interfaces ERP o MES con las que el sistema debe comunicarse. El equipo de ingeniería de Zikoo revisa esas entradas contra el conjunto de equipos R-bot, H-bot y U-bot y la pila de software PTP, y devuelve un diseño con sus suposiciones claramente expresadas en lugar de enterradas.
Envía un correo a info@zikoo-int.com o llama al (+86)-19941778955 para comenzar esa revisión.
Preguntas frecuentes
¿Necesita una planta de fabricación un sistema AS/RS completo o puede comenzar con una sola área?
La mayoría de las plantas funcionan mejor comenzando por el área que presenta la restricción actual. Si las esperas en línea dominan el registro, empieza por la bodega de materias primas y su ciclo de reposición. Si el problema es el despacho tardío, comienza con la preparación del despacho y los productos terminados. La fase funciona cuando cada fase cierra un ciclo, incluyendo el ciclo de software con el plan de producción; un sistema parcial sin esa interfaz tiende a funcionar como una isla y los operadores lo rodean.
¿Cómo automatizar un almacén de planta sin detener la producción?
Separa la instalación del cambio. El estante, los vehículos, la carga y la red pueden instalarse y ponerse en marcha junto a una línea en funcionamiento durante semanas. Cambiar el flujo de material es una actividad diferente, programada en una parada planificada con una carrera paralela en la ruta antigua y un retroceso documentado. Planifica un área de preparación manual para las primeras semanas después del cambio, cuando los buffers sean más delgados y los nuevos hábitos de llamada aún se estén formando.
¿Cuál es la diferencia entre la reposición en línea y la selección en almacén?
La selección cumple un pedido extraído de una mezcla de stock, y su eficiencia depende del agrupamiento y el recorrido. La reposición en línea entrega un material definido a una estación específica dentro de una ventana de tiempo que la línea puede tolerar, y su eficiencia depende de cumplir con esa ventana. Tratar la reposición como un pequeño pedido de selección es una razón común por la cual el material llega tarde, porque el sistema de control optimiza el objetivo equivocado.
¿Pueden los sistemas de transporte de cuatro vías funcionar en ambientes fríos o especiales?
El almacenamiento en frío requiere componentes clasificados para esa temperatura, incluyendo baterías y la interfaz de carga, y los ciclos de trabajo se acortan porque la carga y el recorrido se ven afectados por el entorno. Algunas plantas también necesitan control de contaminación, lo cual en la producción de baterías o electrónica puede significar un diseño de vehículo sin metal y componentes estructurales no metálicos. Pregunta por el rango de temperatura probado y el ciclo de trabajo asociado, no solo una clasificación en una hoja de datos.
¿Cuánto tiempo tarda en recuperarse la inversión en la automatización de un almacén de planta?
No existe una cifra general, y cualquier número único ofrecido para tu planta debe considerarse como una hipótesis. Construye el caso a partir de tus propias mediciones: minutos de parada evitados, horas de trabajo en transporte y preparación, espacio liberado o evitado, inventario en buffers y el período de ramp-up antes de que el sistema alcance el rendimiento de diseño. Los proveedores pueden cotizar el equipo y la instalación. Solo la planta puede valorar una línea parada, y ese término suele dominar el resultado.
If you’re interested, check out these related articles:
Transbordador de Seis Vías: Pionero en el Futuro del Almacenamiento Inteligente
El inicio del almacenamiento inteligente aquí: Sistemas de lanzaderas de cuatro vías rentables
El transporte de seis vías desbloquea la era del almacenamiento inteligente 3D real
Remodelando el valor del almacén: La lanzadera de seis direcciones lidera la transformación digital


