Los sistemas logísticos de transporte de palets con shuttle son adecuados para bienes de consumo de rápida rotación (FMCG) y operaciones de logística de terceros (3PL) cuando el almacenamiento denso de palets, el reabastecimiento frecuente y el control de inventario confiable son más importantes que el acceso ilimitado de carretillas elevadoras. Reducen el número de pasillos para carretillas dentro del bloque de almacenamiento y utilizan vehículos de shuttle para mover palets a un elevador, transportador o buffer. La ganancia no es automática. Los almacenes FMCG suelen planificar en torno a familias de productos conocidas, stock con códigos de fecha y picos de promociones. Las operaciones 3PL deben absorber múltiples clientes, calidad de palets mixta, segregación específica del contrato y patrones de entrada cambiantes. La cuestión del diseño no es si un shuttle parece rápido en una hoja de especificaciones. Es si la distribución del almacenamiento, la capacidad de elevación, las reglas del software y las pruebas de aceptación coinciden con el flujo de palets que realmente necesita la operación.
Qué cambian los sistemas logísticos de transporte de palets con shuttle en los almacenes FMCG y 3PL
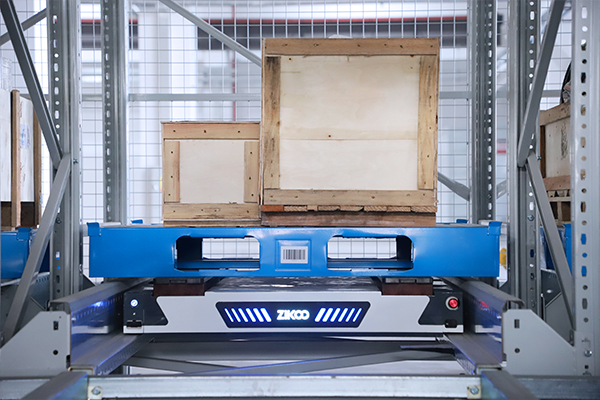
A sistema de transporte por tranvía de pallets no es una sola máquina. Combina estanterías densas, uno o más vehículos de shuttle, posiciones de transferencia, elevadores verticales cuando el almacenamiento supera un nivel, transportadores o carriles de preparación, y una capa de control que secuencia el trabajo. El shuttle viaja dentro de la estantería, levanta el palet y lo transporta a un punto de transferencia. Luego, el palet puede moverse a un elevador, un transportador, una cara de recogida o un buffer de salida. Cada transferencia añade una restricción que el vehículo por sí solo no resuelve.
El cambio principal es espacial. La estantería convencional de pasillo ancho reserva espacio en el suelo para el desplazamiento y giro de las carretillas. Una distribución con shuttle coloca los palets en carriles más profundos y usa el vehículo para alcanzarlos. Esto puede aumentar el número de posiciones de palets dentro de la misma huella del edificio y reducir el tráfico en la zona de almacenamiento. El beneficio es más fuerte cuando el edificio está restringido, el terreno es costoso o la operación necesita mayor capacidad de buffer sin ampliar el sitio.
El segundo cambio es operacional. El almacenamiento se convierte en una cola que el software puede secuenciar. Un palet puede mantenerse en reserva, liberarse a una cara de recogida, enrutarse a una retención de calidad o enviarse a despacho sin que una carretilla entre en cada carril. Esto es útil en FMCG cuando el reabastecimiento debe seguir los códigos de fecha, y en 3PL cuando el stock de un cliente debe mantenerse separado del inventario de otro cliente. La capa de control, no solo el shuttle, decide si se siguen esas reglas.
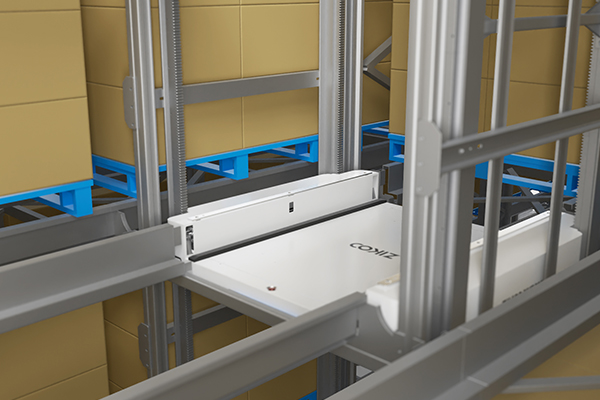
El medio de almacenamiento es solo una parte de la arquitectura. <Smart Storage Revolution: Comprehensive Overview of Sistema de transporte en cuatro direccioness for Automatic 3D Warehouses> covers how sistema de transbordador de cuatro vías los sistemas encajan en almacenes automáticos en 3D.
Un proyecto de shuttle también cambia el perfil laboral. Menos trabajadores pueden desplazarse dentro del bloque de almacenamiento, pero la operación aún necesita personal en recepción, controles de calidad, caras de recogida, consolidación y despacho. El sistema desplaza el trabajo de conducir carretillas a la secuenciación de tareas, manejo de excepciones y control de inventario. Si esas áreas downstream no pueden absorber el nuevo flujo de palets, almacenamiento denso simplemente desplaza el cuello de botella.
Dónde divergen los requisitos de FMCG y 3PL
Los almacenes FMCG y 3PL pueden usar hardware similar de shuttle por diferentes razones. Las operaciones FMCG suelen tratar con una gama de productos definida, promociones planificadas y rotación estricta de códigos de fecha. Las operaciones 3PL suelen gestionar múltiples propietarios de inventario, términos contractuales variables y calidad de palets que llega de diferentes proveedores. Un diseño que funciona para uno puede fallar para el otro si el software y las reglas operativas se copian sin cambios.
| Requisito | Patrón FMCG | Patrón 3PL | Consecuencia del diseño |
|---|---|---|---|
| Forma de demanda | A menudo una demanda base estable con picos de promoción y categorías estacionales | Las victorias del cliente, el inicio de contratos y los picos de campañas pueden cambiar el volumen en corto plazo | Tamaños de buffers y capacidad de elevación para picos de intervalos cortos, no promedios anuales |
| Propiedad del inventario | Un propietario o un pequeño grupo con reglas internas de stock | Muchos clientes con reglas separadas de visibilidad, lanzamiento y facturación | El WMS debe llevar datos de propietario, estado y facturación, no solo SKU y cantidad |
| Calidad de palets | Generalmente controlado por el fabricante o minorista | Fuentes de palets mezclados, reparaciones y niveles de condición | Establecer un envoltorio de palet y una prueba de rechazo antes de que el shuttle entre en servicio |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Lote, número de lote y código de fecha impulsan el primero en expirar, primero en salir y las verificaciones de retirada | Los requisitos específicos de trazabilidad e informes del cliente varían | Almacenar lote, fecha de caducidad y propietario a nivel de palet y mantener la pista de auditoría |
| Perfil de pedido | Reabastecimiento de palets y cajas mezcladas a tiendas, depósitos o producción | Almacenamiento de palets y servicios de valor añadido específicos del cliente | Separar el almacenamiento de reserva denso de la capacidad de recogida y preparación |
| Frecuencia de cambio | Los reinicios de categoría y promociones generalmente se planifican con anticipación | Nuevos clientes y nuevos conjuntos de SKU pueden llegar con poca antelación | Mantener la asignación de carriles y las reglas de software configurables |
El lado de bienes de consumo de la tabla apunta a la disciplina de rotación. Un palet almacenado en la secuencia incorrecta puede crear un problema de código de fecha que solo aparece en el despacho. El lado de 3PL apunta a la separación. Dos palets pueden parecer idénticos y aún pertenecer a diferentes clientes, con reglas de liberación distintas. El sistema debe identificar tanto el palet físico como su propietario comercial.
La calidad del palet merece atención separada. Un shuttle de cuatro vías necesita una carga estable, una huella de palet consistente y suficiente espacio libre en la entrada del carril. Tableros dañados, fijaciones sobresalientes, esquinas aplastadas, cargas inclinadas o envoltorio estirado suelto pueden interferir con sensores, horquillas o entrada de carril. Un 3PL que recibe palets de muchos proveedores debe tratar la inspección de palets como parte del proceso de entrada, no como una excepción descubierta durante la puesta en marcha.
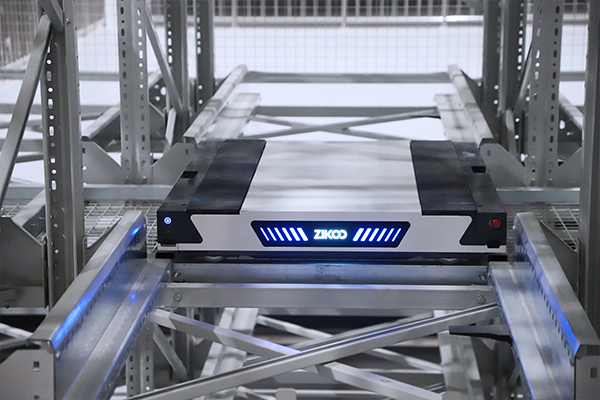
El mismo hardware puede servir a ambos sectores solo cuando las reglas operativas son explícitas. Los bienes de consumo pueden necesitar un control más estricto del código de fecha y la preparación de promociones. El 3PL puede necesitar una segregación más fuerte de clientes, eventos de facturación y manejo variable de palets. Esas diferencias pertenecen a la especificación funcional antes de que se fije la distribución de estanterías.
Diseñando la Zona de Almacenamiento Densa alrededor de Perfiles de Palets Reales
El palet es la unidad que todo el sistema debe manejar, por lo que el diseño debe comenzar con muestras medidas, no con un tamaño nominal. Registre la longitud, anchura, altura, peso cargado, distribución de carga, saliente, condición de la tabla inferior y la presencia de cualquier envoltura o atadura. Verifique el palet más ligero y el más pesado del rango, no solo el promedio. Un transbordador que maneja un palet de demostración limpio aún puede fallar en un palet dañado de un proveedor.
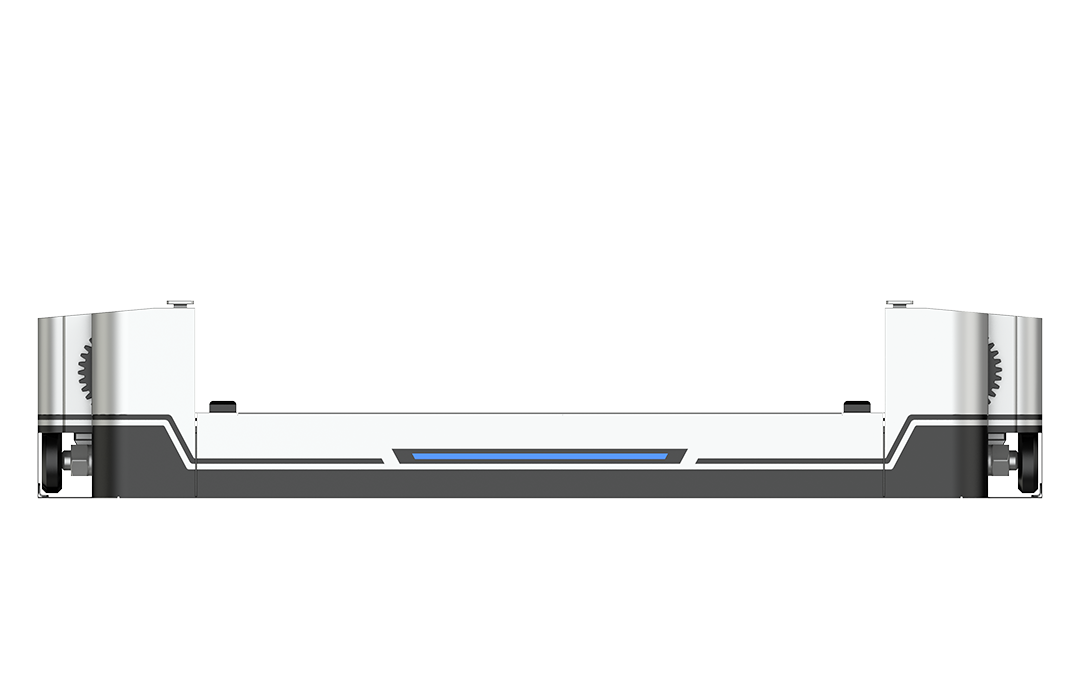
El envolvente del vehículo debe compararse con el envolvente del estante y del palet. Por ejemplo, el R-bot R1500B de Zikoo indica un grosor de cuerpo de 125 mm y una carga nominal de 1,500 kg. Estas cifras describen el vehículo, no toda la aplicación. Los niveles de vigas del estante, las alturas de los pasillos, la condición del palet y la altura de transferencia aún deben verificarse. Un vehículo calificado para una carga no hace que todos los palets de ese peso sean adecuados para almacenamiento denso.
La profundidad del pasillo es una compensación entre densidad y selectividad. Los pasillos más profundos contienen más palets por metro cuadrado, pero también reducen el acceso a palets individuales. Los productos de consumo de movimiento rápido (FMCG) a menudo pueden soportar pasillos más profundos porque la misma SKU sale en cantidades predecibles. Los productos de movimiento lento y el stock de clientes 3PL con baja rotación pueden necesitar pasillos más cortos, más puntos de acceso o un diseño mixto. Si los pasillos profundos están llenos de inventario de movimiento lento, la operación puede perder la ventaja de densidad por medio de panalización y movimientos de reposición innecesarios.
La zona de almacenamiento también debe separar el stock de reposición de las caras de recogida activas. Un sistema de transbordador puede entregar palets a un búfer, pero la cara de recogida aún necesita suficiente capacidad para cubrir el intervalo entre reposiciones. Si la cara de recogida es demasiado pequeña, el transbordador será llamado con demasiada frecuencia y el elevador o transportador se congestionarás. Si la cara de recogida es demasiado grande, consume espacio en el suelo que podría haberse utilizado para almacenamiento de reserva denso.
El movimiento vertical suele ser el límite práctico. Un transbordador de cuatro vías maneja el movimiento horizontal dentro de un nivel; un elevador o unidad de transferencia vertical añade la tercera dimensión. La combinación a veces se describe como una sistema de transporte en seis vías red porque los palets pueden moverse en tres ejes. Esa arquitectura puede mejorar el acceso a estanterías altas, pero también crea un recurso compartido. Un elevador que sirve varios niveles puede convertirse en el cuello de botella si el patrón de tráfico no está equilibrado.
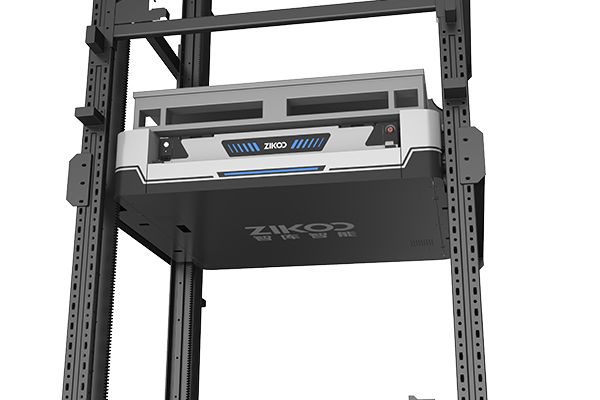
El diseño debe identificar todos los recursos compartidos: elevador, unión de transportador, estación de transferencia, punto de reposición de cara de recogida y posición de carga del operador. Una flota de transbordadores puede parecer subutilizada mientras un elevador está saturado. La capacidad de rendimiento pertenece al sistema integrado, no solo al vehículo.
Cómo los Elevadores, Búferes y Software Establecen el Rendimiento Real
El rendimiento generalmente se cita en palets por hora, pero esa cifra tiene poco significado sin la mezcla. Un sistema puede mover muchos palets individuales de pasillos adyacentes y mucho menos de niveles distantes, mezclados con tareas de reposición y despacho. El diseño debe usar el perfil de tareas real: colocación entrante, reposición, recuperación saliente, devoluciones, retenciones de calidad y transferencias de clientes. El rendimiento promedio puede ocultar el pico de intervalos cortos que determina si la operación cumple con su corte.
La primera restricción suele ser el punto de elevación o transferencia. La segunda es el transportador o pasillo de preparación. La tercera puede ser la cara de recogida o la persona que carga y descarga. El vehículo transbordador es solo una parte del ciclo. Si una palet debe esperar por un elevador, esperar por una posición en el transportador o esperar a que se complete una transacción del WMS, un viaje más rápido del vehículo no recupera el tiempo perdido.
Los búferes reducen el acoplamiento entre esos recursos. Un búfer de entrada permite que la recepción continúe mientras el transbordador trabaja en una cola. Un búfer de salida permite que la recuperación avance antes de la carga de despacho. Un búfer de reposición permite que el sistema prepare palets antes de que la cara de recogida los necesite. El tamaño del búfer debe seguir la variabilidad de la operación, no un número fijo copiado de otro proyecto. Un 3PL con entrada de clientes impredecible puede necesitar más preparación que un almacén de FMCG con producción programada.
La capa de control convierte órdenes en tareas. Un sistema de gestión de almacenes (WMS) posee inventario, órdenes y reglas comerciales. Un sistema de control de almacenes o sistema de control de robots traduce esas tareas en comandos para vehículos, elevadores y transportadores. La capa de ejecución asigna destinos, gestiona el tráfico, maneja estados de batería o carga, informa excepciones y confirma la finalización. Si la frontera entre los dos sistemas no está clara, el inventario puede ser correcto en el WMS mientras que el palet físico está en la vía equivocada.
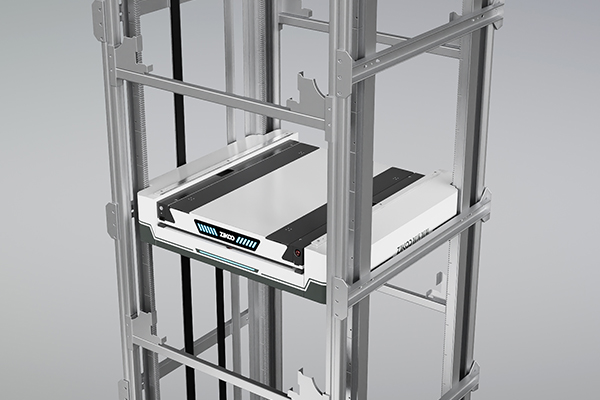
La velocidad del vehículo es solo una entrada para la capa de ejecución. <Hardware impulsado por software: el desplazamiento en seis vías maximiza la eficiencia del almacén> cubre la relación entre control de software y eficiencia del transbordador de seis vías.
La planificación de picos debe incluir tanto el lado de entrada como el de salida. Una promoción puede aumentar el despacho, pero también aumenta la reposición y la preparación. Un nuevo cliente 3PL puede traer un lote de palets que deben ser recibidos, verificados y almacenados antes del primer pedido del cliente. El sistema necesita suficiente capacidad de cola para absorber ese trabajo sin bloquear el flujo de otro cliente.
Reglas de WMS y WCS para Separación por Lotes, Lotes y Clientes
El control de inventario es donde los requisitos de FMCG y 3PL se vuelven concretos. El WMS debe mantener la identidad del palet, SKU, cantidad, propietario, lote o lote de producción, fecha de caducidad o mejor antes, estado de calidad, zona de temperatura y ubicación. Para 3PL, también debe mantener la referencia del contrato del cliente y las reglas que determinan qué puede ser liberado. Para FMCG, debe soportar la selección de primero en caducar y una trazabilidad clara de retirada. Estas no son funciones adicionales de reporte. Determinan qué palet el sistema puede mover.
Un error de diseño común es permitir que el WCS se convierta en el maestro del inventario. El WCS sabe dónde está un palet y si un vehículo ha completado un movimiento. No necesariamente sabe por qué el palet está en espera, qué cliente lo posee o si su código de fecha lo hace elegible para liberación. El WMS debe seguir siendo la fuente de verdad para el inventario y las reglas comerciales. El WCS debe ejecutar las tareas resultantes y reportar la confirmación física.
| Elemento de datos | Por qué lo necesita la capa de control | Error al faltar |
|---|---|---|
| ID de palé y sobre envolvente medido | Confirma destino y autorización del vehículo | Almacenamiento en carril incorrecto o atasco en la entrada del carril |
| Código del propietario o cliente | Aplica reglas de segregación y facturación | Stock de cliente mezclado o cargos en disputa |
| Lote, partida y fecha de caducidad | Soporta reglas de primero en caducar, primero en salir y retención | Stock caducado o retirado liberado |
| Estado del inventario | Bloquea cuarentena, retención de calidad o daño | Palé inutilizable enviado a una zona de recogida |
| Zona de temperatura | Dirige el palé al entorno correcto | Producto expuesto a la condición incorrecta |
| Prioridad y hora límite | Las secuencias funcionan contra los plazos de entrega | Pedidos tardíos y congestión pico evitables |
La separación de clientes en 3PL no siempre requiere un pasillo físicamente dedicado. Puede hacerse cumplir mediante reglas del WMS, códigos de propietario y liberación controlada, siempre que el diseño físico no genere confusión en los puntos de transferencia compartidos. Algunos clientes pueden requerir carriles dedicados o una zona segregada por razones contractuales o de seguridad del producto. Ese requisito debe resolverse antes de que se congele el diseño, porque adaptar la separación en una estantería densa puede ser costoso.
Una plataforma logística flexible aún necesita reglas de datos firmes. <PTP Almacenamiento Inteligente Platform: Building a Flexible and Smart Logistics Ecosystem> cubre la vista de la plataforma de un ecosistema de almacenamiento flexible.
El manejo de excepciones merece una regla escrita. ¿Qué sucede cuando un palé se daña en la entrada de la línea, una carretilla falla, un cliente coloca una retención después de que se libera la tarea, o se requiere un movimiento manual durante el mantenimiento? El sistema debe registrar quién autorizó el movimiento, qué estado de inventario se aplicó y cómo se reconciliaron los datos del WMS. Sin esa trazabilidad, un 3PL no puede defender la precisión del stock del cliente, y una operación de bienes de consumo de rápida rotación no puede defender su registro de lotes.
Verificaciones de puesta en marcha y aceptación antes de la liberación de producción
La puesta en marcha debe probar el flujo integrado, no solo la lanzadera. Un vehículo que funciona vacío alrededor de una línea de demostración demuestra muy poco. El plan de aceptación debe usar muestras reales de palés, la mezcla de tareas real, la interfaz en vivo del WMS y las personas que operarán el sistema. Los criterios deben acordarse antes del contrato, porque una promesa vaga de “cumplir con el capacidad de producción” es difícil de probar.
Una secuencia práctica es:
- Verificar la interfaz entre el WMS y el WCS con mensajes de colocación, recuperación, retención, liberación y cancelación. Reconciliar el inventario después de cada prueba.
- Ejecutar un solo vehículo en una sola línea con el palé más ligero, más pesado y en peor condición dentro del rango aprobado. Registrar cada rechazo e intervención manual.
- Probar una zona completa con SKUs mezclados, propietarios diferentes y prioridades de tareas variadas. Confirmar que el WCS respeta las reglas del WMS y que las excepciones son visibles para el operador.
- Ejecutar un perfil de pico integrado que incluya trabajo entrante, reabastecimiento y saliente. Medir los recursos compartidos, no solo el ciclo de la lanzadera.
- Probar modos de fallo: parada de emergencia, pérdida de energía, pérdida de red, fallo en la carretilla, línea bloqueada, palé dañado, alarma de incendio y anulación manual. Confirmar recuperación segura y reconciliación del inventario.
- Para un 3PL, agregar aceptación específica del cliente. Confirmar que el stock de un cliente no puede ser liberado a otro cliente, que los eventos de facturación se registran y que se puede añadir un nuevo cliente sin romper las reglas existentes.
La prueba de aceptación también debe verificar el proceso humano. ¿Puede un operador ver por qué un palé está en retención? ¿Puede un supervisor liberar una línea después de una falla? ¿Se registra el movimiento manual? Un sistema que solo funciona cuando el software está limpio y cada palé es perfecto no está listo para producción.
En un 3PL en fase de reconversión, la liberación por fases suele ser más segura que un cambio completo. Una zona, un cliente o una familia de productos puede moverse primero mientras la operación restante continúa con el proceso existente. El plan de fases debe proteger los cortes del cliente y mantener una opción manual de respaldo. También debe definir cómo se cuenta el stock en la frontera entre las áreas antigua y nueva.
Puntos comunes de fallo en proyectos de lanzaderas para bienes de consumo de rápida rotación y 3PL
Puesta en marcha con palés perfectos. Los palés de demostración suelen estar limpios, cuadrados y estables. Los palés de producción pueden estar reparados, sobresalientes o mal envueltos. La prueba de aceptación debe incluir el rango de condiciones reales y una regla de rechazo definida.
Diseñar para un rendimiento medio. Un sistema puede cumplir con un promedio anual y aún fallar en cada pico matutino. El diseño debe usar el pico de intervalos cortos, la mezcla de tareas y el patrón de entrada. Las promociones de bienes de consumo de rápida rotación y los lanzamientos de clientes de 3PL generan picos que un promedio oculta.
Tratar el software como un complemento. La lanzadera es un dispositivo físico, pero el valor proviene de la correcta liberación de tareas, separación de propietarios, control de códigos de fecha y manejo de excepciones. Una interfaz débil del WMS puede hacer que una flota de vehículos buena parezca poco confiable.
Suponer que una regla para un cliente sirve para todos. Los contratos de 3PL pueden diferir en segregación, informes, autoridad de liberación y facturación. El WMS debe soportar esas diferencias sin crear un proceso manual nuevo para cada cliente.
Subestimar la capacidad del elevador o la cara de recogida. El almacenamiento denso puede alimentar palés más rápido de lo que el área downstream puede absorber. El elevador, la cinta transportadora, la cara de recogida y el muelle de despacho deben dimensionarse junto con la zona de almacenamiento.
Dejar la recuperación de fallos para el final. La pérdida de energía, la pérdida de red, un carril bloqueado o un palé dañado sucederán. El operador necesita una ruta segura de recuperación, y el WMS necesita un paso de conciliación. Un sistema que no puede explicar su último estado conocido es difícil de confiar.
Estas fallas no son argumentos en contra de los sistemas logísticos de transbordadores de palés. Son razones para definir el rango operativo antes de que se arregle el equipo. Las operaciones de bienes de consumo de rápida rotación (FMCG) tienden a beneficiarse cuando la disciplina en los códigos de fecha y los picos de promoción se diseñan en las reglas de almacenamiento y software. Las operaciones de terceros (3PL) tienden a beneficiarse cuando la separación de clientes, la variedad de palés y el inbound variable se tratan como entradas de diseño normales en lugar de excepciones.
Planifique una revisión del transbordador de palés con datos operativos reales
Una revisión útil comienza con el rango de palés, pesos de carga, zonas de temperatura, conteo de SKU, picos de movimientos de palés por hora, reglas de separación de clientes y un dibujo del sitio. Envíe esas entradas a info@zikoo-int.com o llame al (+86)-19941778955. Zikoo puede revisar el alcance de almacenamiento y control frente a la operación e identificar qué aún necesita una revisión en el sitio. El objetivo no es una cotización genérica. Es una visión clara de si el almacenamiento denso con transbordadores, un diseño de seis vías basado en elevador o una disposición de estanterías más simple merece la siguiente etapa de ingeniería.
Preguntas frecuentes
¿Son adecuados los sistemas logísticos de transbordadores de palés para almacenes de FMCG y 3PL?
Pueden ser adecuados para ambos, pero no con las mismas reglas operativas. Los almacenes de FMCG generalmente necesitan una rotación fuerte de códigos de fecha, escalonamiento de promociones y estándares estables de palés. Los almacenes de 3PL generalmente necesitan separación de múltiples clientes, manejo variable de palés y reglas de liberación configurables. La decisión debe seguir el rango de palés real, el perfil de tareas pico, el modelo de estado de inventario y las restricciones del sitio. Un sistema que encaja en la gama de productos de un cliente de rápida rotación puede aún necesitar cambios antes de poder servir a una operación de múltiples clientes.
¿Cuál es el mayor error de rendimiento en un proyecto de transbordador?
Diseñar en torno a la velocidad del vehículo o al rendimiento promedio anual es el error común. El límite real suele ser el elevador, la unión del transportador, la cara de recogida o la transacción del WMS. Un transbordador puede completar un ciclo de vehículo mientras los palés esperan un recurso compartido. El diseño debe usar el pico de intervalos cortos, la mezcla de inbound y outbound, y el tiempo necesario para retenciones, reabastecimiento y despacho. Eso proporciona una imagen de capacidad más útil que una sola cifra de palés por hora.
¿Puede un sistema manejar palés en ambiente ambiente y en cadena de frío?
Solo con diseño de zonas y equipo calificado para las condiciones previstas. Un almacén en frío afecta las baterías, la carga, la condensación, los lubricantes, los sensores y el acceso de mantenimiento. El WMS también necesita reglas para zonas de temperatura para que un palé no sea dirigido al entorno incorrecto. La calificación del vehículo por sí sola no hace que todo el sistema esté listo para la cadena de frío. La estrategia de carga, el plan contra incendios, el control de puertas y los procedimientos del operador necesitan revisión como un sistema.
¿Cómo debe un 3PL hacer cumplir la separación de clientes en un almacén con transbordador?
Comience con el modelo de datos del WMS. Cada palé debe llevar un código de propietario, estado, lote o grupo, ubicación y regla de liberación. La separación puede hacerse mediante zonas dedicadas, carriles dedicados o almacenamiento compartido controlado, dependiendo del contrato. El WCS debe ejecutar destinos, pero no decidir la elegibilidad del cliente. Pruebe un escenario de liberación con clientes mezclados durante la aceptación. Si el sistema no puede explicar por qué un palé está bloqueado, la regla de separación no es lo suficientemente fuerte.
¿Qué debe incluirse en las pruebas de aceptación?
La aceptación debe usar muestras reales de palés, la mezcla de tareas real y la interfaz activa del WMS. Incluya colocación, recuperación, reabastecimiento, retención, liberación, cancelación, rechazo de palés dañados, parada de emergencia, pérdida de energía, pérdida de red, alarma contra incendios y anulación manual. Concilié el inventario después de cada prueba de fallo. Para 3PL, añada separación de clientes, eventos de facturación y incorporación de nuevos clientes. Acepte los criterios antes del contrato para que la prueba mida el requisito operativo en lugar de una secuencia de demostración.
Si está interesado, eche un vistazo a estos artículos relacionados:
Adaptación inteligente multi-escenario: El sistema de transporte en shuttle de seis vías de Zikoo impulsa la transformación digital del almacenamiento
El inicio del almacenamiento inteligente aquí: Sistemas de lanzaderas de cuatro vías rentables