La automatización de un almacén existente puede implantarse por fases sin detener el flujo de expediciones, siempre que el edificio se divida en zonas que funcionen de forma independiente y cada fase concluya manteniendo la capacidad de la zona anterior para recibir, almacenar y expedir mercancías. «Sin tiempos de inactividad» no significa que el almacén permanezca completamente inalterado. Significa que ningún acontecimiento elimina la capacidad del centro para realizar envíos. Este objetivo se alcanza mediante una secuenciación adecuada, capacidad de almacenamiento intermedio y trabajos de integración realizados antes de la instalación física, no mediante una construcción más rápida. Cuando un edificio comparte un único sector de protección contra incendios, una sola línea de suministro eléctrico o una única instancia del sistema de gestión de almacenes, el plan de modernización debe diseñarse teniendo en cuenta esas limitaciones, en lugar de basarse únicamente en la lista de equipos.
Por qué los proyectos de modernización de almacenes existentes se estancan ante la cuestión de los tiempos de inactividad
La mayoría de los proyectos de modernización no fracasan por la tecnología, sino por la transición. Los equipos se especifican teniendo en cuenta el almacén terminado, y después se exige al calendario que permita operar en una configuración intermedia que nadie ha modelado. Cuatro condiciones determinan si la ejecución por fases es realmente posible: si el edificio puede dividirse en zonas capaces de funcionar de manera independiente, si el inventario puede permanecer simultáneamente en dos sistemas de almacenamiento, si el transporte interno puede encontrar rutas alternativas alrededor de un bloque cerrado y si el software puede integrar ubicaciones manuales y automatizadas en una única vista del inventario. Cuando falta alguna de estas condiciones, el proyecto no se vuelve imposible, pero su calendario empieza a depender del espacio disponible fuera del edificio.
Conviene definir con precisión lo que se promete. Una modernización por fases mantiene operativas la recepción, la ubicación de mercancías y las expediciones durante todas las etapas. Sin embargo, no mantiene constantes las distancias de desplazamiento, la distribución de la mano de obra ni el número de manipulaciones. Algunos palés se manipulan dos veces, los operarios de preparación de pedidos recorren distancias mayores mientras las existencias se reparten entre un conjunto de pasillos antiguo y un nuevo bloque automatizado, y algunas referencias se trasladan por lotes en lugar de seguir su flujo habitual. La cuestión clave de planificación es determinar qué semana combina la mayor superficie de suelo no disponible con el nivel máximo de inventario y comprobar si la secuencia de trabajo puede soportar esa situación.
Inspeccionar el edificio antes de diseñar la distribución
En una instalación de nueva construcción, el diseño comienza por el rendimiento operativo. En un edificio existente, comienza por la estructura, porque es el elemento que no puede modificarse siguiendo un calendario por fases. Seis mediciones determinan la mayor parte de la distribución, y cada una de ellas suele dar lugar a una interpretación errónea habitual.
| Qué medir | Qué determina | Cómo comprobarlo | No inferir |
|---|---|---|---|
| Planitud del suelo y juntas de la losa | Desplazamiento de transelevadores sobre raíles, tolerancias de las estanterías y alcance de los trabajos de rectificado | Realizar un levantamiento de nivelación en la superficie ocupada por las estanterías, no en toda la losa | Si un suelo soporta carretillas elevadoras, también puede admitir un raíl para transelevadores sin necesidad de modificaciones |
| Capacidad de carga de la losa y cargas puntuales | Altura de las estanterías y número de niveles | Cálculo estructural en las posiciones de las patas de las estanterías con carga | Las cargas de las estanterías existentes demuestran que la estructura puede soportar un bloque más alto y con mayor densidad de almacenamiento |
| Altura libre bajo las instalaciones | Niveles de vigas utilizables, equipos de elevación y acceso para mantenimiento | Medición láser bajo los rociadores, los conductos y las luminarias | La altura del techo equivale a la altura útil |
| Retícula de columnas y límites de los compartimentos | Si es posible separar las zonas en absoluto | Revisión de planos y recorrido por los límites de todos los compartimentos contra incendios | La separación entre columnas se adapta al patrón de palés porque es adecuada para las estanterías |
| Rutas de alimentación eléctrica, red y carga | Cantidad de equipos, estrategia de carga y topología de datos | Localizar los cuadros de distribución existentes, los interruptores automáticos libres y las bandejas portacables | La capacidad nominal de un interruptor automático libre no significa que exista capacidad eléctrica disponible para un conjunto de cargadores |
| Capacidad de los muelles de carga y de las salidas | Si dos sistemas pueden funcionar en paralelo | Recuento durante las horas punta en los muelles de carga y las rutas peatonales | Un mayor número de ubicaciones de almacenamiento aumenta automáticamente la capacidad de expedición |
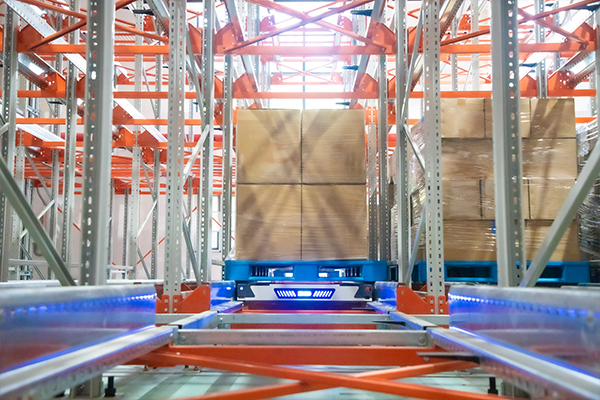
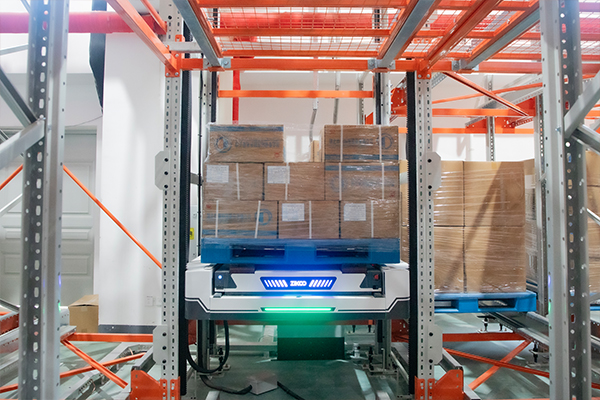
El estudio también determina el tipo de equipo, un aspecto que suele provocar desviaciones en muchos presupuestos de modernización. Un edificio con una altura de cubierta fija puede aumentar su capacidad mediante vehículos de perfil bajo y dispositivos de transferencia vertical que se instalan dentro de un módulo de estantería, en lugar de ocupar un pasillo exclusivo. Cuando no es posible ensanchar el pasillo, la limitación pasa a ser el vehículo: un robot apilador para pasillos estrechos necesita aproximadamente 2100 mm de anchura de pasillo y un radio de giro reducido, mientras que un transbordador guiado por raíles necesita un suelo plano y un recorrido recto.
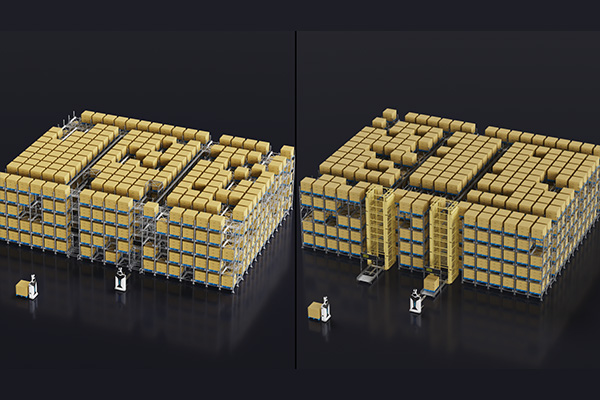
Dividir el almacén en zonas que puedan funcionar de forma independiente
Una zona no es simplemente una línea pintada en un plano de distribución. Solo se considera una zona cuando puede recibir mercancías, almacenarlas y expedirlas sin depender del bloque en construcción. Por lo general, esto requiere cuatro condiciones simultáneas: una estrategia de protección contra incendios que permita la separación, una ruta de transporte interno que no atraviese la zona de obras, una lógica de asignación de existencias que respete los límites y sus propias vías de alimentación eléctrica y datos.
La estrategia contra incendios suele determinar el tamaño máximo de una fase, no la selección de los equipos. Normalmente, las nuevas estanterías no pueden almacenar mercancías hasta que la cobertura de los rociadores, los sistemas de detección y la matriz de causa y efecto se hayan ampliado y hayan recibido la aprobación de la autoridad competente. Considera dicha aprobación como un punto de control de la fase, no como un detalle de puesta en servicio, porque se encuentra en la ruta crítica y está fuera del control del equipo del proyecto.
El tráfico es la segunda restricción. Durante la transición, las carretillas manuales, los vehículos automatizados y los peatones comparten rutas diseñadas para un único modo de circulación. Define puntos de cruce, tramos de sentido único y franjas horarias para las entregas de materiales de construcción, y señaliza físicamente las rutas peatonales en lugar de limitarte a mostrarlas en un plano. Cuando el bloque automatizado crece grupo de pasillos por grupo de pasillos, cada nuevo grupo modifica el patrón de circulación del grupo contiguo. Por tanto, el plan de rutas debe revisarse en cada fase, no solamente al principio.
Aumentar la densidad de almacenamiento dentro de una superficie existente suele ser la forma más rápida de generar el espacio libre que necesita una modernización por fases. <El transporte de seis vías impulsa el almacenamiento denso, rompiendo las limitaciones espaciales> explica cómo el almacenamiento denso mediante transelevadores tipo shuttle permite recuperar capacidad dentro de una envolvente de edificio fija.
Secuenciar la transición fase por fase
La siguiente secuencia es la que funciona en una operación en activo. Los pasos marcados como obligatorios determinan si se puede cerrar una fase; los demás dependen de cómo esté organizada la base de SKU.
- Confirmar la capacidad de almacenamiento intermedio antes de retirar la primera estantería (obligatorio). Si no existe una ubicación válida para los palés de la zona de construcción, la fase no puede tener una fecha de inicio.
- Empezar por el espacio que se pueda vaciar primero (obligatorio). El bloque automatizado debe crecer desde un extremo del edificio que pueda despejarse sin afectar a las existencias de alta rotación. Si el edificio no dispone de ninguna zona que pueda vaciarse, será necesario recurrir al almacenamiento externo o adoptar otro modelo de ejecución por fases.
- Poner en servicio la nueva zona utilizando existencias internas, no pedidos de clientes en curso (obligatorio). Ejecutar ciclos completos, incluidos los escenarios de error, las ubicaciones bloqueadas y las anulaciones manuales, antes de introducir mercancía comercial.
- Trasladar los productos por familias en lugar de por pasillos cuando se compartan las ubicaciones de preparación de pedidos (condicional). Una familia dividida entre dos sistemas duplica el recorrido de preparación para cada pedido que la incluya.
- Retirar el antiguo grupo de pasillos únicamente después de completar un ciclo de reposición en la nueva zona (obligatorio). Una semana sin incidencias en las expediciones demuestra que el despacho funciona, pero no que también funcionen la ubicación, la reposición y el recuento cíclico.
- Repetir el proceso con el mismo punto de control y la misma autoridad para detenerlo (obligatorio). Un punto de control que no puede impedir el avance a la siguiente fase es un informe, no un mecanismo de control.
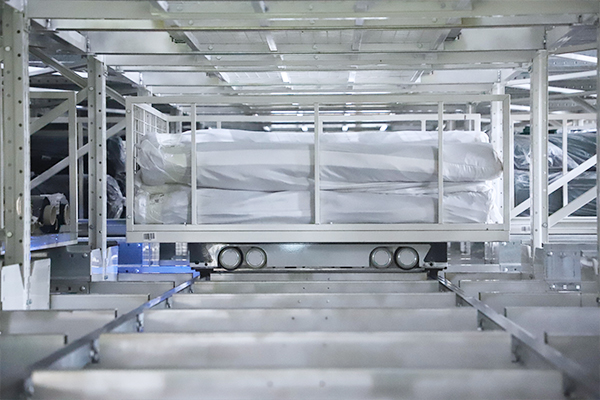
Las modernizaciones rara vez terminan con el primer bloque automatizado, y la siguiente fase suele implicar la conversión de las estanterías existentes en lugar de añadir superficie de suelo. <Transbordador de Seis Vías Impulsa Mejoras en el Almacén: Construyendo un Almacén Automático 3D Inteligente> explica cómo convertir por etapas un almacén existente en un sistema de almacenamiento automatizado tridimensional.
Mantener las existencias y el rendimiento durante la transición
El almacenamiento intermedio es el principal centro de costes de una ejecución por fases. Una transición necesita más ubicaciones válidas que las necesarias tanto en la situación inicial como en la final, salvo que las existencias se trasladen a una instalación externa. Las estanterías temporales son la opción más económica por palé, pero ocupan precisamente el espacio que pretende utilizar la automatización, lo que simplemente desplaza el conflicto a una fase posterior. Un almacén intermedio externo añade costes de manipulación doble y transporte, pero libera espacio en el suelo de inmediato. La decisión debe basarse en la cantidad de superficie que, según el estudio previo, puede despejarse, no en preferencias.
La planificación de los periodos punta importa más que el rendimiento medio. Durante el funcionamiento en paralelo, la mano de obra se divide entre dos sistemas y los desplazamientos para la preparación de pedidos suelen aumentar porque la mitad de las SKU se encuentran ahora en un bloque automatizado distante. Un modelo que solo comprueba el rendimiento del estado final subestimará considerablemente las necesidades máximas de personal. Define explícitamente la peor semana intermedia: aquella fase en la que la mayor parte de la superficie no está disponible mientras el inventario alcanza su máximo estacional. Si esa semana coincide con una temporada alta, habrá que cambiar la fase de fecha o acumular existencias con antelación.
La precisión del inventario es un modo de fallo silencioso. Las ubicaciones manuales de reserva y las ubicaciones automatizadas deben coexistir en una única vista del inventario, con capacidades y restricciones correctas para las ubicaciones temporales; de lo contrario, la lógica de ubicación dirigirá los palés a posiciones cuya retirada ya está programada. Realiza un recuento cíclico de las SKU afectadas antes de la transición y bloquea los traslados entre sistemas durante el propio proceso de cambio.
Dónde el software y las interfaces determinan la fecha de transición
La instalación de los equipos es predecible. La puesta en marcha del software no lo es, porque necesita que el sistema físico esté presente para poder realizar las pruebas. La capa más importante en una modernización por fases es la interfaz entre la capa de gestión del almacén, responsable del inventario y los pedidos, y las capas de ejecución que convierten esos pedidos en misiones para los equipos.
Tres comportamientos determinan si una fase puede darse por finalizada. La ubicación de mercancías debe respetar las restricciones temporales de ubicación y dejar de asignar mercancías a un bloque que está a punto de desmontarse. La asignación debe tratar las existencias manuales y automatizadas como un único conjunto; de lo contrario, los pedidos se dividen innecesariamente. La gestión de fallos debe probarse, no darse por supuesta: detenga un vehículo a mitad de una misión y confirme que la ubicación queda bloqueada y que el pedido se redirige; interrumpa la conexión entre la ejecución y el control de los equipos y confirme que la capa de gestión retiene las liberaciones en lugar de seguir prometiendo existencias.
Las interfaces que necesitan que el hardware esté presente antes de poder validarse incluyen los protocolos de comunicación de las cintas transportadoras, los puntos de escaneo de perfiles de palés y etiquetas, las señales de enclavamiento de seguridad y las conexiones de causa y efecto del sistema contra incendios. Programar estas pruebas después de cargar las estanterías es la razón más habitual por la que una fase se retrasa varias semanas mientras el edificio permanece parcialmente acondicionado.
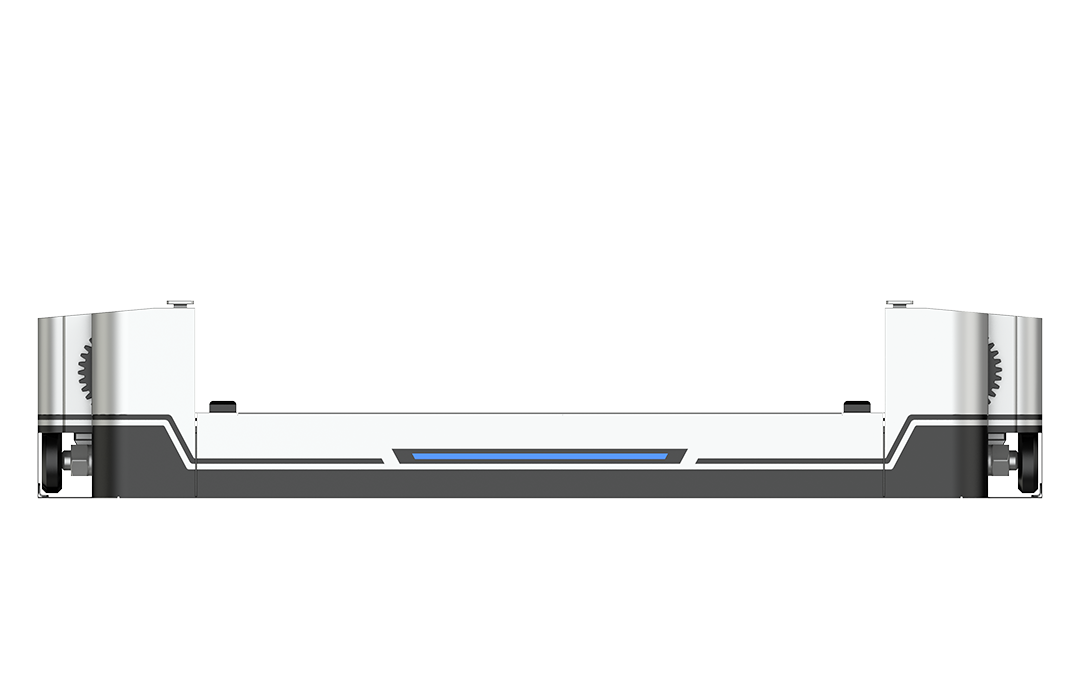
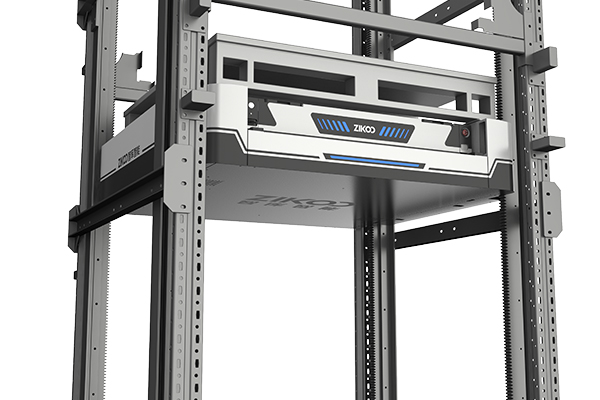
Zikoo Smart Technology desarrolla esta arquitectura en capas independientes, con la plataforma PTP que abarca la gestión del almacén, la ejecución, el control de equipos y la programación de robots, junto con sistema de transbordador de cuatro vías y equipos de lanzaderas verticales. En un edificio existente, el aspecto relevante es la compatibilidad de la instalación, no la velocidad anunciada: la lanzadera multidireccional R-bot funciona con una altura de cuerpo de 125 mm y una capacidad de carga nominal de hasta 1,5 t, mientras que la lanzadera vertical bidireccional H-bot ocupa la superficie de una única ubicación de almacenamiento y alcanza una precisión de posicionamiento de aproximadamente ±1 mm. Esto permite incorporar la transferencia vertical dentro de un módulo de estantería existente, en lugar de tener que crear un nuevo pasillo.
El alcance del software es el aspecto en el que más difieren las estimaciones de una modernización por fases, porque un edificio parcialmente acondicionado deja al descubierto trabajos de integración que una instalación terminada oculta. <PTP Almacenamiento Inteligente Platform: Building a Flexible and Smart Logistics Ecosystem> explica cómo se organizan la gestión del almacén, la ejecución y la programación de robots como una única plataforma.
Qué trabajos no pueden realizarse por fases y cuándo resulta inevitable una parada
Algunos trabajos se resisten a una ejecución por fases, independientemente del presupuesto. La rehabilitación de toda la superficie del suelo, las modificaciones del tejado o de la estructura, una ampliación de la alimentación eléctrica principal que la acometida existente no pueda soportar simultáneamente con las operaciones, la reprogramación del sistema de alarma contra incendios de todo el recinto y la sustitución completa del sistema de gestión del almacén, en lugar de su ampliación, suelen obligar a establecer una parada programada. Lo mismo ocurre con los edificios que disponen de un único muelle de carga o de un único compartimento y carecen de rutas internas independientes.
| Situación | Modernización por fases | Parada controlada |
|---|---|---|
| Al menos un grupo de pasillos con espacio de suelo que pueda despejarse | Viable, con las conexiones programadas durante la temporada baja | Innecesaria |
| Sin espacio de suelo que pueda despejarse, pero con un área de almacenamiento temporal externa disponible | Viable, a costa de una doble manipulación | Por lo general, más económico si el transporte al área temporal supera una temporada |
| Es necesario renovar toda la superficie del suelo | No se puede aislar | Única vía viable |
| El sistema de gestión se ha sustituido, no ampliado | El equipo puede seguir implantándose por fases | Cambio de software en una única ventana definida |
| La temporada alta abarca la mayor parte del año | Programar los trabajos en torno al periodo de menor actividad o posponerlos | Aceptar una parada durante la temporada baja |
La conclusión más honesta es que una parada planificada a veces constituye la solución más económica. Es la mejor opción cuando el transporte de mercancías mediante sistemas provisionales duraría más que las obras de construcción, cuando los trabajos estructurales afectan a toda la superficie de las instalaciones o cuando el almacén puede preparar existencias terminadas con antelación y atender a los clientes desde una segunda ubicación. No es la mejor opción cuando la base de clientes no puede tolerar ninguna interrupción del suministro de existencias, que es precisamente donde un plan por fases justifica su coste adicional.
Establecer criterios de aceptación antes de iniciar cada fase
Cada fase debe finalizar con un punto de control que permita detener la siguiente fase si es necesario, no con una simple reunión de seguimiento del progreso. Un conjunto de criterios de aceptación viable debe incluir la inspección de las estanterías y de los sistemas mecánicos antes de cargar cualquier mercancía, la validación de seguridad de las protecciones, las paradas de emergencia, los enclavamientos y las señales contra incendios, la precisión del inventario de las referencias afectadas, una prueba de rendimiento al ritmo de diseño de cada fase utilizando pedidos internos y la aprobación de los equipos de operaciones y mantenimiento. Identifique a la persona autorizada para detener la siguiente fase y deje constancia de dicha autoridad en el plan.
Registre el estado inicial del edificio antes de comenzar las obras: resultados del estudio del suelo, estado de las estanterías existentes, reparaciones de la losa y mediciones de la capacidad eléctrica. Las disputas en los proyectos de modernización suelen estar relacionadas con daños preexistentes, y disponer de un registro inicial basado en mediciones permite resolverlas sin discusiones. Este mismo registro sirve de referencia para la siguiente fase, ya que el segundo bloque se diseña teniendo en cuenta las condiciones que el primero ya ha permitido verificar.
Solicite una evaluación de la ejecución por fases de su edificio
Envíe la altura libre bajo los rociadores contra incendios, la distribución de la retícula de pilares, la capacidad de carga de la losa en las posiciones de los pies de las estanterías, las posiciones actuales y previstas para palés, el perfil mensual de expediciones durante la temporada alta, la distribución de los sectores de incendio, el sistema de gestión existente y el calendario de fases que su operativa puede tolerar. Estos datos determinan si la modernización puede ejecutarse por fases, cuántas zonas son viables y en qué puntos resulta inevitable una parada. Zikoo Smart Technology evalúa la viabilidad de la modernización teniendo en cuenta las mismas limitaciones descritas aquí.
Correo electrónico: info@zikoo-int.com
Teléfono: (+86)-19941778955
Preguntas frecuentes
¿Es realista conseguir cero tiempos de inactividad en la automatización de almacenes?
No, si interpretamos el concepto de forma literal. Una modernización por fases evita detener por completo las operaciones de recepción y expedición, pero introduce temporalmente mayores distancias de desplazamiento, sistemas de inventario separados y una doble manipulación de determinados palés. El objetivo realista es mantener los envíos de forma continua, aceptar una reducción planificada del rendimiento durante la fase de mayor actividad y disponer de un plan de existencias de seguridad que cubra la semana en la que haya menos superficie de almacenamiento disponible.
¿Cuánto tiempo requiere una modernización por fases de un almacén existente?
El calendario depende del número de fases, del proceso de obtención de permisos y aprobaciones contra incendios, y de la superficie del edificio que pueda despejarse sin afectar a las mercancías de mayor rotación. Un mayor número de fases reduce el riesgo operativo, pero prolonga el proyecto, ya que cada fase necesita su propia puesta en marcha y su correspondiente punto de control y aceptación. Los plazos de suministro de los equipos suelen ser menos determinantes que las aprobaciones contra incendios y las pruebas de integración, por lo que estos aspectos deben programarse primero.
¿Qué partes de un almacén existente suelen necesitar modificaciones?
La planitud del suelo en la superficie ocupada por las estanterías, la capacidad de carga de la losa en las posiciones de los pies sometidos a carga, la cobertura de los sistemas de rociadores y detección de incendios sobre el nuevo bloque, las rutas de alimentación eléctrica y recarga, y las conexiones de red necesarias para las capas de ejecución. Los trabajos en el suelo y los sistemas contra incendios son los que más condicionan el plan de ejecución por fases, porque ninguno de ellos puede aislarse en una zona pequeña una vez iniciados. La altura libre bajo las instalaciones y los servicios suele determinar cuántos niveles de almacenamiento puede ofrecer realmente el diseño.
¿Podemos conservar el sistema de gestión de almacenes existente?
En muchos casos, sí, siempre que permita gestionar ubicaciones manuales y automatizadas dentro de una misma vista del inventario y proporcione las interfaces que necesita la capa de ejecución. Ampliar un sistema existente suele reducir los riesgos durante la transición y permite conservar el historial de informes. Sustituirlo resulta más conveniente cuando el sistema actual no puede modelar las restricciones de ubicación, no admite las reglas de asignación necesarias o ya no cuenta con el soporte del proveedor.
¿Qué ocurre si el edificio no dispone de ninguna superficie libre?
Por lo tanto, la ejecución por fases depende de la capacidad de almacenamiento intermedio externo o de la preparación anticipada de existencias antes de iniciar la construcción. Sin ninguna de estas opciones, el proyecto se comporta como una modernización que requiere detener las operaciones y debe planificarse como tal, con existencias preparadas de antemano y un periodo de interrupción del servicio definido. Establecer esta limitación desde el principio resulta más económico que descubrirla después de realizar el pedido del equipo.
Si está interesado, eche un vistazo a estos artículos relacionados:
Grúa apiladora vs Transbordador de cuatro vías: cuál se adapta mejor a su almacén ASRS
El transporte de seis vías impulsa el almacenamiento denso, rompiendo las limitaciones espaciales
Adaptación inteligente multi-escenario: El sistema de transporte en shuttle de seis vías de Zikoo impulsa la transformación digital del almacenamiento
¿Buscas fabricantes confiables de transbordadores de cuatro vías? Elige Zikoo Robotics
Hardware impulsado por software: el desplazamiento en seis vías maximiza la eficiencia del almacén