En un almacén multinivel que presta servicio al comercio minorista en línea, la limitación que determina el nivel de servicio suele ser la capacidad de transferencia vertical, más que la densidad de almacenamiento. Un edificio de cuatro niveles puede albergar un gran inventario de palés y, aun así, incumplir los plazos límite de expedición porque todos los pedidos deben pasar por un montacargas, un elevador o un pozo de transporte automático dimensionado para las operaciones de reposición. La optimización de un edificio de este tipo comienza por el eje vertical: cuántos movimientos de palés y contenedores pueden realizarse entre niveles durante la hora de mayor actividad, cómo se secuencian dichos movimientos con las operaciones de preparación de pedidos y dónde se sitúan las zonas de almacenamiento intermedio para absorber los desequilibrios entre plantas.
Por qué los perfiles de pedidos del comercio minorista en línea sobrecargan los edificios multinivel
El comercio minorista en línea genera un perfil de pedidos muy diferente al de los almacenes mayoristas o de producción para los que se diseñaron la mayoría de los edificios multinivel: numerosos SKU activos, pocas unidades por línea de pedido, un elevado número de pedidos por hora, plazos reducidos entre la recepción del pedido y su expedición, picos estacionales pronunciados y un flujo de devoluciones que consume superficie cerca de la zona de expedición.
Cuando cada nivel se diseña de forma independiente y el movimiento vertical se trata como transporte interno en lugar de como un proceso programado, se repiten cinco patrones de fallo.
| Symptom | Causa probable | Primera comprobación |
|---|---|---|
| Los camiones esperan mientras los pedidos terminados se acumulan en el interior | La capacidad de transferencia vertical se ha dimensionado según la demanda media, no según los picos | Contar los movimientos de palés y contenedores entre niveles durante la hora de mayor actividad |
| Los pedidos llegan incompletos a la zona de embalaje | Las reglas de asignación de SKU no tienen en cuenta la distribución por plantas | Auditar cuántos pedidos necesitan productos de más de un nivel para completarse |
| Los equipos de transferencia permanecen inactivos entre oleadas | Las solicitudes de las plantas se liberan por lotes en lugar de intercalarse | Medir el intervalo entre una solicitud y la entrega en cada nivel |
| Las operaciones de reposición y la liberación de pedidos compiten por el mismo pozo de transporte | Una misma vía transporta ambos flujos | Separar los flujos o definir franjas horarias fijas para la reposición |
| Las devoluciones bloquean la zona de preparación de expediciones | Devoluciones procesadas a nivel de expedición | Revisar la zona por unidad devuelta y el encaminamiento de las mercancías devueltas |
La tercera y la cuarta fila son las que más a menudo se pasan por alto en la planificación. Un sistema de elevación vertical que funciona bien sobre el papel puede ofrecer un flujo de pedidos deficiente si las solicitudes de entrada y salida llegan en ráfagas, ya que el comportamiento de las colas es no lineal cuando la utilización es elevada. Elevar la utilización de los sistemas de transferencia por encima de aproximadamente el 80 % de la capacidad teórica suele provocar que los tiempos de espera aumenten mucho más rápido que la carga añadida. La consecuencia práctica es que la capacidad vertical debe planificarse dejando un margen de reserva deliberado, y este margen debe medirse en los momentos de máxima actividad, no como promedio de todo el turno.
Asignar una función a cada planta antes de elegir los equipos
La selección de equipos solo tiene sentido después de definir la función de cada nivel. En un edificio de comercio minorista en línea, suelen distinguirse cuatro funciones: almacenamiento de reserva en palés, preparación de pedidos (cajas completas y cajas fraccionadas), consolidación y embalaje, y expedición con gestión de devoluciones. Una quinta función, como los trabajos de valor añadido, por ejemplo, la preparación de kits o el etiquetado, es mejor ubicarla donde las mercancías ya circulan, en lugar de situarla en una planta independiente que añada dos movimientos verticales por unidad.
Tres factores determinan la asignación. La rotación de los SKU indica qué nivel debe albergar los productos de mayor rotación; el volumen por pedido determina si el flujo está dominado por palés, cajas o contenedores; y los datos estructurales del edificio indican cuánto peso puede soportar físicamente cada planta.
Dos limitaciones merecen atención desde el principio porque resulta costoso modificarlas posteriormente. La capacidad de carga del suelo determina cuánto almacenamiento denso en estanterías para palés puede soportar una planta superior, y es habitual que las plantas superiores solo admitan una fracción de la capacidad de carga de la losa disponible en la planta baja. La altura libre de cada planta limita el número de posiciones de palés a las que puede acceder una grúa apiladora o un sistema de lanzaderas antes de que la altura del mástil o de la columna elevadora se convierta en el principal factor de coste. Ambos aspectos deben confirmarse mediante planos estructurales y una inspección del emplazamiento, no basándose únicamente en un plano del contrato de arrendamiento.
La zonificación por temperatura interactúa con la asignación de niveles. Mantener las zonas refrigeradas o congeladas verticalmente junto a las zonas de temperatura ambiente reduce la distancia que recorre un producto entre distintos regímenes de temperatura. Esto es importante porque cada transición añade tiempo y expone el producto a un entorno diferente.
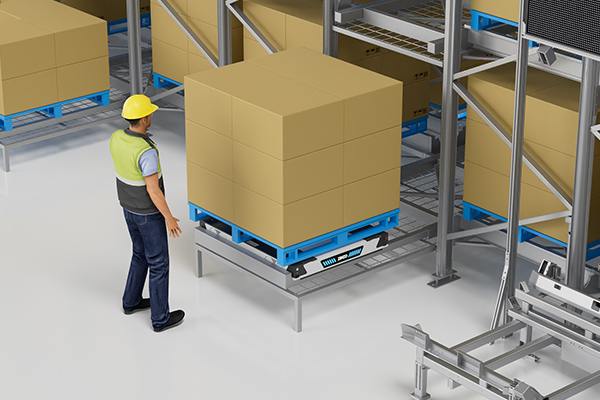
Zonificado almacenamiento denso en una sola planta, con los flujos entre niveles planificados como una red y no como una consideración secundaria, es el patrón que permite mantener operativo un edificio de varias plantas para volúmenes de venta minorista similares a los de los supermercados y las bebidas.
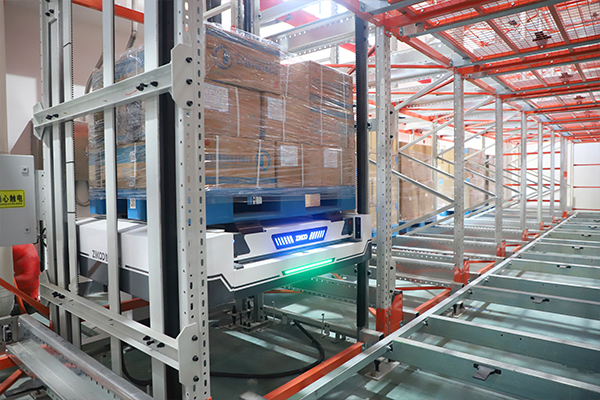
¿Qué sistema de almacenamiento es adecuado para una planta superior?
La tecnología de almacenamiento debe adaptarse a la realidad estructural de cada planta, en lugar de aplicar una única preferencia a todo el edificio.
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Ubicación habitual | Best fit | No elegir cuando |
|---|---|---|---|
| Grúa apiladora para almacenes de gran altura ASRS | Planta baja, con toda la altura libre disponible | Almacenamiento de reserva de productos a temperatura ambiente paletizados, con un flujo constante | La liberación de pedidos se realiza en lotes pequeños y con una rotación rápida entre numerosas referencias (SKU) |
| transporte de cuatro vías almacenamiento denso | A nivel del suelo o sobre una losa de hormigón diseñada específicamente | Pasillos profundos, alta densidad de palés y rendimiento medio o alto | La rotación es muy baja o la reasignación de ubicaciones en los pasillos es frecuente |
| Apilador multidireccional para pasillos estrechos | Niveles superiores con altura libre limitada | Manipulación de palés y cajas cerca de las zonas de almacenamiento, con anchura de pasillo limitada | Los palés son pesados y las alturas de elevación se aproximan al límite de la máquina |
| Estanterías móviles para palés | Niveles superiores con poca altura de techo | Densidad media con una menor inversión de capital | La liberación de pedidos es frecuente y el rendimiento es elevado |
| Sistemas de flujo de cajas, estanterías y preparación de pedidos mediante robots móviles autónomos (AMR) | Entresuelo y niveles de preparación de pedidos de cajas sueltas | Preparación de pedidos de artículos pequeños en varios niveles | Las cargas están paletizadas o las unidades son pesadas |
La comparación entre una grúa transelevadora y un sistema de lanzaderas de cuatro direcciones es donde muchos proyectos pierden tiempo, porque ambas soluciones pueden parecer similares en un presupuesto, pero se comportan de manera muy diferente una vez que se tiene en cuenta el perfil de los pedidos.
Una grúa da servicio a un pasillo desde arriba, mientras que una lanzadera opera dentro de la estantería, por lo que ambas arquitecturas responden de manera diferente a la profundidad, el rendimiento y las posibilidades de ampliación. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> explica cómo adaptar cada arquitectura al perfil de un almacén con un sistema automatizado de almacenamiento y recuperación (ASRS).
Una instalación de gran altura ilustra por qué la ubicación es importante. Los sistemas de estanterías de altura completa dependen de la capacidad de carga de la losa, la compartimentación contra incendios y el recorrido de las grúas o los polipastos. Todos estos requisitos son más fáciles de cumplir en una planta baja con acceso directo para camiones con remolque.
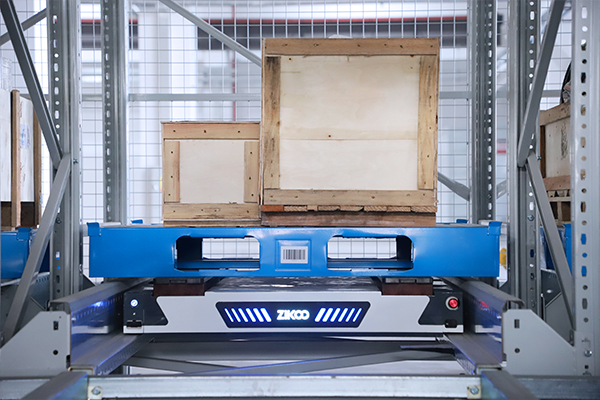
El almacenamiento denso mediante lanzaderas en una planta también tiene sus propias limitaciones: profundidad de los pasillos, planitud del suelo y recorrido que debe seguir una lanzadera para acceder a un pasillo. En una planta superior, este recorrido suele convertirse en el factor decisivo.
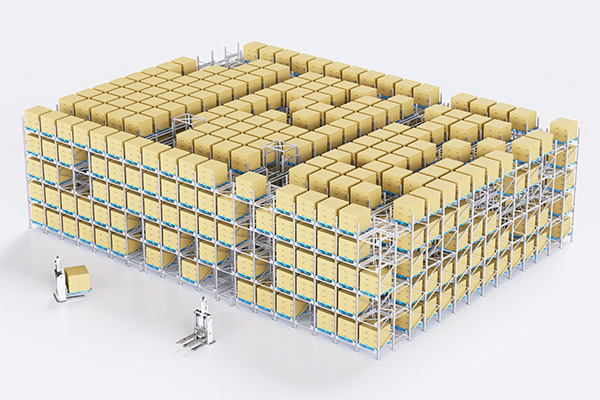
La capa de transferencia vertical determina el rendimiento
Existen cuatro formas prácticas de mover mercancías entre niveles, y sus diferencias van más allá del precio.
Elevador de mercancías exclusivo
Un elevador de mercancías convencional transporta palés o contenedores en una cabina, normalmente con una sola carga por trayecto. Es la opción más sencilla de incorporar a un edificio existente porque a menudo ya dispone de un hueco para el ascensor. Sus limitaciones son el tiempo de ciclo y la falta de redundancia: un solo hueco, una carga cada vez y ninguna alternativa cuando el elevador está en mantenimiento.
Elevador vertical alternativo
Un transportador vertical continuo o alternativo mueve contenedores o palés entre niveles fijos a un ritmo constante y se integra con las líneas transportadoras de cada planta. Es más adecuado para el flujo de comercio electrónico a nivel de contenedores que para el flujo a nivel de palés, y resulta más fácil de duplicar que un hueco de elevador porque cada unidad ocupa poco espacio.
Lanzadera vertical integrada
Una lanzadera vertical se desplaza dentro de la propia estructura de estanterías y transfiere las cargas a lanzaderas horizontales en cada nivel, por lo que no necesita un hueco independiente ni una zona de preparación. Esta es la arquitectura que sustenta los sistema de shuttle de seis víass, donde el movimiento horizontal en cuatro direcciones se combina con el movimiento vertical entre niveles. La contrapartida es que el dispositivo vertical pasa a formar parte de la distribución del almacenamiento, por lo que su capacidad debe planificarse junto con las estanterías y no añadirse posteriormente.
Alternativas con transportadores inclinados, espirales y rampas
Los transportadores inclinados y en espiral son adecuados para el flujo de contenedores y paquetes y pueden funcionar de forma continua, pero ocupan espacio en planta y rara vez resultan prácticos para pesos de palés cuando se trata de varios niveles. Las rampas para vehículos consumen espacio en cada planta que atraviesan, por lo que normalmente se limitan a una sola transición en lugar de varias.
| Tipo de transferencia | Unidad de carga habitual | Comportamiento del rendimiento | Redundancia | Principal restricción |
|---|---|---|---|---|
| Elevador de mercancías | Palé o contenedor | Tiempo de ciclo fijo por trayecto | Eje único bajo | Tiempo de ciclo y espera |
| Elevador vertical alternativo | Contenedor, ocasionalmente palé | Estable, escalable mediante duplicación | Moderado | Interfaz con transportadores de suelo |
| Lanzadera vertical integrada | Palé | Varía según el número de dispositivos | Moderate to high | Debe planificarse junto con la estantería |
| Transportador inclinado o en espiral | Contenedor, paquete | Continuo | Moderado | Superficie del suelo y límites de carga |
| Rampa para vehículos | AMR o carretilla elevadora | Continuo pero lento | Alto | Superficie del suelo en cada nivel atravesado |
Una configuración de Zikoo muestra cómo se materializa en la práctica el enfoque integrado. El transportador vertical bidireccional H-bot admite una carga nominal de 1800 kg, con una precisión de posicionamiento de más o menos 1 mm, y ocupa una única posición de almacenamiento en lugar de un hueco exclusivo, mientras que el transportador multidireccional R-bot de cuatro vías trabaja dentro de la estantería con un grosor de cuerpo de 125 mm y cargas nominales de entre 1,2 y 2,0 t, según el modelo. Combinados, ambos dispositivos forman una red de seis direcciones en la que los movimientos horizontales y verticales comparten un mismo sistema de coordenadas, y la misma configuración permite operar en condiciones de refrigeración dentro de un rango declarado de -25 °C a 45 °C.
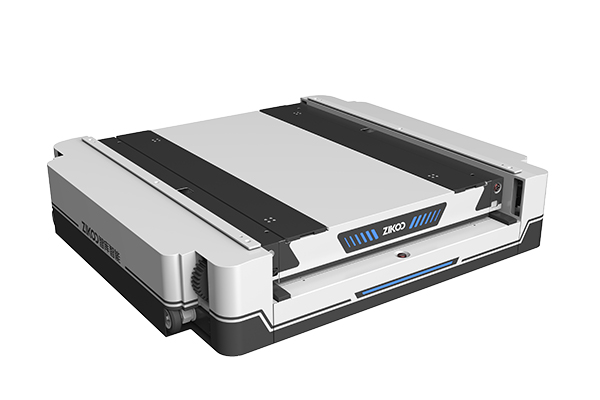
La ventaja de una configuración de seis direcciones es que el desplazamiento vertical deja de ser una etapa de transporte independiente y se convierte en otro eje dentro de la cuadrícula de almacenamiento. <Sistema de transbordadores de seis vías lidera el cambio de máquinas a robots en la automatización de almacenamiento denso> explica cómo este cambio transforma el diseño de los sistemas de almacenamiento de alta densidad.
La redundancia merece una decisión, no debe darse por sentada. Si un único dispositivo de transferencia da servicio a todo el edificio, su periodo de mantenimiento se convierte en una limitación para todo el edificio y cualquier avería detiene las expediciones. A menudo, dos dispositivos más pequeños ofrecen una mayor disponibilidad que uno más grande, incluso cuando este último tiene una capacidad teórica superior, ya que el segundo dispositivo también permite mantener las operaciones durante el mantenimiento.
El software debe tratar el suelo como una dimensión real
La mayoría de los fallos del software de almacén en edificios de varios niveles tienen una causa fundamental: el modelo de ubicaciones trata el almacén como una cuadrícula plana. Cuando un edificio tiene varios niveles, cada identificador de ubicación necesita incluir un componente de planta o nivel, y cada regla de asignación debe tenerlo en cuenta.
Cuatro funcionalidades de software determinan si el edificio funciona según lo previsto.
- Asignación de ubicaciones teniendo en cuenta los niveles. El sistema debe asignar cada SKU a un nivel en función de su velocidad de rotación, volumen cúbico y coste vertical de traslado. Un producto de alta rotación almacenado dos niveles por encima de expedición genera una penalización por transferencia en cada pedido.
- Control de finalización de pedidos. La liberación de olas debe dar prioridad a los pedidos que puedan completarse en un solo nivel y solo debe dividir un pedido entre varios niveles cuando no exista ninguna combinación posible en un único nivel. A veces, la división es inevitable, pero debe ser una excepción controlada y no un resultado habitual.
- Arbitraje de transferencias. La capa de software que emite las tareas debe arbitrar entre transelevadores, elevadores, polipastos, transportadores y robots móviles como un único conjunto de recursos. Intercalar una carga de salida con una carga de reposición durante el mismo recorrido suele ser la forma más económica de aumentar la capacidad disponible, y solo es posible si un mismo controlador supervisa ambas solicitudes.
- Definición del modo degradado. Cada nivel necesita un comportamiento definido para los casos en que un elevador, un segmento de red o un controlador no estén disponibles. Sin esta definición, los operarios improvisan durante la primera incidencia, y los flujos improvisados tienden a mantenerse mucho después de que se haya resuelto la avería.
El software de almacén solo merece ese nombre cuando la asignación, la liberación de olas y el control de los equipos comparten una misma visión de las instalaciones. <El Software de Almacén Inteligente PTP Empodera a las Empresas para Mejoras Inteligentes> explica cómo una capa de software integrada permite realizar mejoras graduales en el almacén.
La medición del rendimiento debe realizarse con el mismo nivel de detalle. Registra los ciclos de transferencia por hora, la longitud de las colas por nivel, la tasa de preparación de pedidos por nivel y el porcentaje de pedidos que necesitaron más de un nivel. Estos cuatro indicadores permiten detectar la mayoría de los errores de diseño de almacenes multinivel en unas pocas semanas de funcionamiento.
Comprobar la capacidad vertical antes de comprometerse
El cálculo más útil en un proyecto multinivel también es el más sencillo: cuántos movimientos verticales por hora debe admitir el edificio durante los periodos de máxima actividad.
Empieza por la demanda de salida:
Movimientos de palés en hora punta = (pedidos en hora punta × líneas por pedido × unidades por línea) ÷ unidades por palé ÷ factor de ocupación cúbica
El flujo inverso añade las recepciones de mercancías, la reposición y las devoluciones, por lo que el requisito total de transferencias equivale a la suma de las salidas, las entradas, la reposición y las devoluciones.
Un ejemplo práctico permite apreciar claramente la reducción. Supongamos que hay 400 pedidos en la hora punta, 3 líneas por pedido, 4 unidades por línea, 60 unidades por palé y un factor de ocupación cúbica del 85 %. La demanda de salida es de 400 × 3 × 4 = 4.800 unidades, lo que equivale a 80 palés a capacidad nominal y aproximadamente 94 movimientos de palés una vez aplicado el factor de ocupación cúbica. Si añadimos 25 movimientos de reposición y 15 movimientos de devolución, obtenemos aproximadamente 134 movimientos verticales durante la hora punta. Un elevador que realiza 40 ciclos por hora no puede gestionar ese flujo, y ninguna mejora en la densidad de almacenamiento solucionará el problema.
Este resultado señala la verdadera cuestión de diseño. O bien la capa de transporte vertical se amplía hasta contar con cuatro equipos, o bien se modifica el flujo para evitar que los palés completos tengan que desplazarse entre niveles. La segunda opción suele ser más económica: preparar los pedidos en el nivel de almacenamiento y transferir contenedores o cajas, o asignar los productos de mayor rotación al nivel de expedición para que nunca tengan que realizar desplazamientos verticales.
Antes de tomar una decisión definitiva, recopila y confirma la siguiente información.
| Parámetro | Por qué determina el diseño |
|---|---|
| Recuento de pedidos, líneas y unidades en hora punta | Establece el requisito de transferencia |
| Unidades por palé y ocupación cúbica | Convierte las unidades en movimientos de palés |
| Altura libre y carga admisible del suelo por nivel | Limita la tecnología de almacenamiento y las alturas de elevación |
| Número y estado de los huecos existentes | Determina el coste de modernización y las opciones de transferencia |
| Sectorización contra incendios y distancias de recorrido | Condiciona la forma en que pueden conectarse los niveles |
| Volumen de devoluciones y ruta de manipulación | Consume superficie a nivel de expedición y capacidad de transferencia |
Mantenga un criterio uniforme al interpretar las cifras de capacidad de los proveedores: confirme si la tasa de ciclos indicada corresponde a un ciclo individual o a un ciclo combinado, y verifique la carga, la altura de elevación y el ciclo de trabajo que presupone. Una cifra sin estas condiciones no es comparable con la de otro proveedor.
Secuenciación de la modernización de un edificio que debe seguir operativo
Muy pocos edificios de varias plantas pueden cerrarse para instalar sistemas de automatización. La secuenciación es más importante que la lista de equipos.
- Primero, corrija los datos. Reconstruya el modelo de ubicaciones incorporando una dimensión por nivel y analice la distribución de pedidos por planta. Esto es económico y normalmente permite identificar la verdadera limitación antes de adquirir cualquier equipo.
- Automatice completamente un nivel. Elija el nivel con la función más clara y menos dependencias, y después manténgalo en funcionamiento durante un ciclo completo de máxima demanda antes de ampliar la automatización.
- Actualice la capa vertical durante la temporada baja. Programe los trabajos en el hueco o el elevador cuando el volumen de salida permita disponer temporalmente de un sistema de respaldo manual, y planifique una operación en paralelo en lugar de una única noche de transición.
- Defina los criterios de aceptación para cada fase. Cada fase debe contar con criterios medibles que abarquen los ciclos de transferencia, la finalización de pedidos en un mismo nivel y el comportamiento en modo degradado.
- Mantenga una vía manual. Una ruta manual definida entre niveles protege las operaciones de expedición durante la puesta en marcha y, posteriormente, también sirve como procedimiento de emergencia.
El acceso para la instalación es una limitación práctica que merece un estudio previo en lugar de basarse en suposiciones. Es posible que los componentes que caben en una planta superior no puedan transportarse hasta ella por la ruta de acceso, y que un hueco adecuado para un ascensor de pasajeros no tenga capacidad para admitir un dispositivo de transferencia del tamaño de un palé.
Cuándo deja de ser rentable la optimización vertical
No todos los edificios de varias plantas deberían automatizarse verticalmente. Existen varias condiciones que aconsejan limitar el alcance del proyecto.
La compartimentación contra incendios suele determinar cómo pueden conectarse las plantas, y añadir un hueco puede exigir cambios en la estrategia de compartimentación de todo el edificio. La capacidad estructural puede descartar la instalación de estanterías de alta densidad en las plantas superiores, independientemente del equipo seleccionado. La altura libre de cada planta puede dejar muy pocas posiciones útiles para palés como para justificar un transelevador o un sistema de lanzaderas. Los SKU de baja rotación no deberían trasladarse en absoluto: mantenerlos en la planta donde se almacenan y consolidan resulta más económico que moverlos solo para conseguir un proceso uniforme.
Cuando hay terreno disponible y la envolvente del edificio no está definida, una configuración de una sola planta con una superficie mayor suele ofrecer un coste total inferior al de adaptar un edificio de varias plantas, porque el movimiento horizontal es más económico que el vertical por unidad manipulada. La opción de varias plantas resulta especialmente ventajosa cuando el terreno es limitado, cuando el edificio ya existe o cuando la proximidad al mercado de distribución justifica el coste adicional del movimiento vertical.
Envíenos el plano de planta y las cifras de la hora punta
La limitación vertical de un edificio de varias plantas no puede evaluarse a partir de un folleto de producto. La decisión depende de tres datos: la altura libre y la carga admisible del suelo de cada planta, los movimientos de palés y contenedores que deben realizarse entre plantas durante la hora de mayor actividad y la proporción de pedidos que actualmente necesitan productos de más de una planta para completarse. Envíenos estos datos junto con un plano de planta y nuestro equipo de diseño de sistemas podrá determinar si el cuello de botella se encuentra en el almacenamiento, en el núcleo de transporte vertical o en la preparación de pedidos. Escriba a info@zikoo-int.com o llame al (+86)-19941778955.
Preguntas frecuentes
¿Cuántas plantas puede atender de forma realista un sistema de automatización de almacenes?
No existe un límite estándar. Lo que cambia con cada planta adicional es el número de movimientos verticales que requiere cada pedido, por lo que el límite práctico viene determinado por la capacidad de transferencia, la compartimentación contra incendios y la capacidad estructural, no por las prestaciones del equipo. Un edificio de dos plantas con un núcleo de transporte vertical deficiente puede funcionar peor que uno de cuatro plantas cuyo sistema de transferencia se haya planificado como una única red.
¿Se puede instalar un sistema de lanzaderas de cuatro direcciones en una planta superior?
Sí, siempre que el forjado soporte el peso de las estanterías cargadas y de las lanzaderas, que la altura libre permita disponer de un número útil de calles y que exista una ruta definida para llevar las lanzaderas hasta esa planta. En la mayoría de los proyectos, las lanzaderas funcionan en la planta baja, mientras que en las plantas superiores se utilizan máquinas para pasillos estrechos o sistemas para contenedores. La decisión debe basarse en el estudio estructural, no en las especificaciones del equipo.
¿La preparación de pedidos debería realizarse en la misma planta que el almacenamiento?
Por lo general, sí, en el caso de los productos de alta rotación, porque cada cambio de planta añade un ciclo de transferencia y una posición de espera. Los productos de baja rotación pueden almacenarse en otras plantas y prepararse según un calendario. El criterio de evaluación es la finalización de los pedidos: si una gran proporción de los pedidos necesita mercancías de más de una planta, es necesario revisar las reglas de asignación de ubicaciones antes de adquirir más capacidad de transferencia.
¿Cómo debe gestionarse la temporada alta en un edificio de varias plantas?
Tres medidas son más eficaces que añadir equipos a última hora: mantener existencias de reserva preparadas de antemano de las referencias con mayor rotación en el nivel de expedición, establecer reglas de asignación que mantengan los productos promocionales cerca de la zona de salida y programar los traslados de forma que no interfieran con la liberación de pedidos durante los periodos de máxima actividad. Confirme el multiplicador de demanda previsto para la temporada antes de que comience, porque una infraestructura de transferencia dimensionada para la demanda media fallará durante la primera semana de mayor actividad.
Si está interesado, eche un vistazo a estos artículos relacionados:
Grúa apiladora vs Transbordador de cuatro vías: cuál se adapta mejor a su almacén ASRS
El transporte de seis vías desbloquea la era del almacenamiento inteligente 3D real
Transbordador de Seis Vías: Empoderando a las Industrias para Adoptar el Almacenamiento Inteligente
Revolución del Almacenamiento Inteligente: Visión general completa de los sistemas de transbordadores de cuatro vías para almacenes automáticos 3D