El procesamiento de devoluciones en almacenes minoristas suele ser el último flujo en ser diseñado y el primero en romperse cuando el volumen aumenta. La causa es estructural más que una cuestión de esfuerzo. Un almacén de salida está construido para mover bienes conocidos en una dirección, mientras que una unidad devuelta llega sin un destino, en una condición desconocida y, a menudo, en un tipo de unidad que nadie había planeado. Por lo tanto, agilizar las devoluciones comienza con un modelo de decisión y un buffer definido, no con un transportador más rápido. Esta guía establece el flujo, las reglas de disposición y las mediciones que muestran qué partes valen la pena automatizar y cuáles permanecerán manuales por una buena razón.
Por qué las devoluciones rompen un almacén construido para el flujo de salida
Cada decisión de diseño de salida asume un destino conocido. El palé está construido para una tienda o un pedido, la ubicación se elige por velocidad, la cara de recogida sostiene las diez o veinte unidades que se mueven más rápido, y el transportador funciona en una dirección. Las devoluciones violan las cuatro suposiciones a la vez. La unidad llega sin un pedido de cliente detrás de ella, su condición no está verificada, su SKU puede ya estar descontinuado, y el volumen es decidido por el comprador en lugar de por el planificador.
Las consecuencias prácticas se muestran en tres lugares. Primero, la contención en el muelle: las devoluciones llegan a puertas de recepción que ya están programadas para pedidos de compra entrantes, por lo que o el remolque espera o el nuevo stock se retrasa. Segundo, la contención de almacenamiento: una unidad no decidida ocupa una ubicación pero no es vendible, por lo que reduce silenciosamente la capacidad disponible para el stock que podría enviarse. Tercero, la contención de datos: la unidad existe físicamente pero no tiene un estado de inventario limpio, por lo que los planificadores no pueden decir si está disponible, en cuarentena o ya prometida a un canal de reventa.
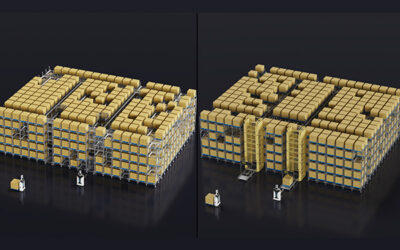
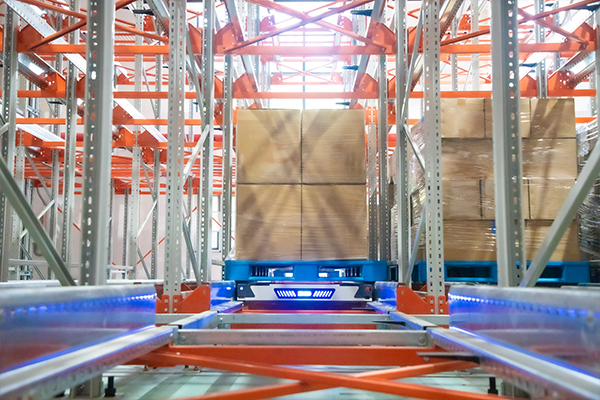
Una instalación de gran altura diseñada en torno a la producción, como el caso del almacén inteligente de fabricación que se muestra a continuación, hace visible el punto. Cada ubicación y cada camino de viaje en ese edificio asume que los bienes entran en una forma predecible y salen en una dirección.
Las devoluciones también alcanzan picos de manera diferente al flujo de salida. Los ciclos de vacaciones y promociones producen una ola que llega de dos a seis semanas después del pico de salida, lo que significa que el área de devoluciones está estresada exactamente cuando el almacén está tratando de restablecer sus estantes. Dimensionar esa área en un promedio anual garantiza una cola.
Dónde va realmente el tiempo de manejo
La mayoría de los proyectos de mejora de devoluciones comienzan tratando de mover los bienes más rápido. En la práctica, el movimiento rara vez es la restricción. Una unidad devuelta pasa por cuatro etapas: recepción e identificación, inspección y clasificación, la decisión de disposición y la ejecución de esa decisión. Solo la última etapa es un problema de transporte.
La etapa que consume más tiempo en el calendario suele ser la espera de decisión. Una unidad que ha sido clasificada pero no asignada a un camino se queda en un buffer, y esa espera es invisible en los informes laborales porque nadie está trabajando en ella. El costo aún aparece, como ubicaciones consumidas, como manejo doble cuando la unidad finalmente se mueve, y como valor perdido mientras se cierra la ventana de reventa.
Hay un segundo costo, menos obvio, en el número de toques. Una unidad que es recibida, almacenada sin decidir, recuperada para inspección, almacenada nuevamente y luego seleccionada para reempaquetado ha sido manipulada cinco veces. Una unidad inspeccionada en el muelle y dirigida directamente a un carril de disposición ha sido manipulada dos veces. La diferencia no es la velocidad de viaje; es si la decisión ocurre antes o después del almacenamiento.
Por eso la preclasificación en la recepción vale la pena cuando los datos lo respaldan. Si el registro de autorización de devolución ya identifica el SKU, el pedido y el código de razón, el almacén puede dirigir por categoría en el muelle y omitir un almacenamiento intermedio. Si esos datos faltan o son incorrectos, la preclasificación crea desvíos que cuestan más que el toque que ahorró.
Cuatro caminos de disposición y las verificaciones que cada uno necesita
Un proceso de devoluciones es tan bueno como sus definiciones de camino. Cada camino tiene una condición de liberación, y omitir esa condición es donde se filtra el valor de recuperación.
| Camino de disposición | Lo que debe ser cierto antes de que la unidad sea liberada | Lo que sale mal cuando se omite |
|---|---|---|
| Reventa como nueva | La clasificación de condición, los accesorios y el embalaje cumplen con el estándar de listado, y el estado del pedido y la garantía están limpios | El comprador recibe una unidad que no cumple con la promesa de listado, y la devolución se repite |
| Reempaquetar o reacondicionar | El contenido del trabajo, la lista de piezas y una verificación funcional se definen antes de la reetiquetación | La mano de obra se carga al SKU incorrecto y el valor de recuperación se sobrestima |
| Devolver al vendedor | Los términos del contrato, la ventana de reclamación y el costo de flete se confirman antes de que la unidad se reserve | Los bienes permanecen más allá de la ventana de reclamación y se convierten en chatarra |
| Liquidar o vender al por mayor | El grado, la cantidad y la composición del lote se acuerdan con el comprador | El comprador vuelve a clasificar el lote y descuenta el precio en consecuencia |
| Reciclar o destruir | La eliminación de serie o datos está completa y el registro de disposición se archiva | El stock serializado reaparece en el inventario o en el mercado secundario |
Dos reglas hacen que esta tabla funcione en la operación diaria. El código de grado utilizado en la inspección debe ser el mismo código que lee el canal de ventas, de lo contrario, una unidad clasificada para reventa llega a un proceso de listado que no puede interpretar el grado. Y cada camino necesita un propietario nombrado, porque un camino sin propietario se convierte en el lugar donde se aparcan las unidades difíciles.
Las devoluciones de prendas muestran por qué los caminos no pueden fusionarse. Una prenda devuelta por ajuste es un candidato a reventa después de la inspección, una prenda devuelta dañada es un candidato a liquidación, y una prenda devuelta después de una temporada es una reclamación al vendedor o un descuento. Tratar las tres como un solo montón de devoluciones obliga al clasificador a tomar una decisión comercial que debería haberse escrito en una regla.
Diseñando el flujo de devoluciones paso a paso
La secuencia a continuación es el mínimo para un almacén minorista que maneja más de unos pocos pallets de devoluciones al día. Cada paso produce algo de lo que depende el siguiente paso.
- Separar la recepción de devoluciones de la recepción de órdenes de compra. Utilizar una ventana de muelle diferente, una puerta diferente, o al menos un intervalo de tiempo diferente. Esto protege los niveles de servicio entrantes y da a las devoluciones una cola que se puede medir.
- Identificar a nivel de unidad en el muelle. Escanear la etiqueta de devolución, confirmar el pedido y el SKU, y capturar el código de razón del cliente. Cualquier cosa que no se pueda identificar va a una cola de investigación con un temporizador, no a almacenamiento general.
- Calificación en un punto de inspección fijo con un conjunto de códigos fijo. Los bancos de inspección necesitan luz, una superficie, un terminal y una cámara para evidencia de daños. Calificar en cualquier otro lugar produce códigos inconsistentes.
- Decidir por regla, no por persona. La regla lee la calificación, la banda de valor, la señal de demanda y el estado de garantía y devuelve un camino. Una persona debe manejar excepciones, no el caso rutinario.
- Mover a un búfer de disposición segmentado por camino. Los carriles del búfer están organizados por destino (reventa, reempaquetado, proveedor, liquidación, chatarra) en lugar de por fecha de llegada, por lo que la consolidación y la carga saliente permanecen simples.
- Publicar la disposición en el inventario de inmediato. El stock de reventa debe estar disponible en el momento en que se publica la calificación, no cuando alguien termina un informe de turno.
El paso cinco es donde el diseño de almacenamiento comienza a importar. El stock calificado que espera un ciclo de reventa o liquidación se comporta como un inventario normal paletizado, excepto que su tiempo de permanencia es incierto, por lo que no es adecuado para la cara de selección.
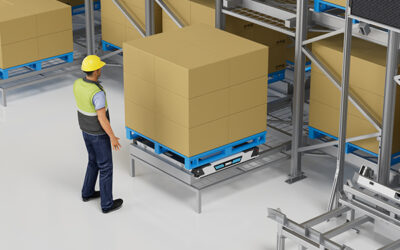
Un palet calificado aún necesita una ubicación, y almacenamiento denso a menudo es la forma más económica de mantener ese stock sin consumir la cara de selección. <El transporte de seis vías impulsa el almacenamiento denso, rompiendo las limitaciones espaciales> cubre el almacenamiento denso de palets como una forma de sortear los límites de espacio.
Qué tareas de automatización de devoluciones puede llevar y cuáles no
La automatización es rentable donde la unidad de manejo está estandarizada y la decisión ya se ha tomado. Rara vez es rentable donde la tarea es un juicio sobre una unidad irregular. La distinción es importante porque los proyectos de devoluciones fracasan cuando se le pide a una solución de transporte que resuelva un problema de calificación.
| Tarea | Adecuado para automatización | Condición que lo decide |
|---|---|---|
| Escaneo y identificación de recepción | Parcial | Etiquetas a nivel de unidad y una consulta de orden de trabajo en el muelle |
| Transporte del muelle al búfer | Alto | La carga está estandarizada en un tote o palet |
| Almacenamiento denso de stock calificado | Alto | Se asigna una calificación y la unidad tiene un estado del sistema |
| Clasificación a carriles de disposición | Media | Carriles construidos alrededor de un conjunto de códigos fijos, no categorías ad hoc |
| Clasificación de condiciones de artículos individuales | Bajo | Los daños, el desgaste y las llamadas de fraude necesitan una persona y una fotografía |
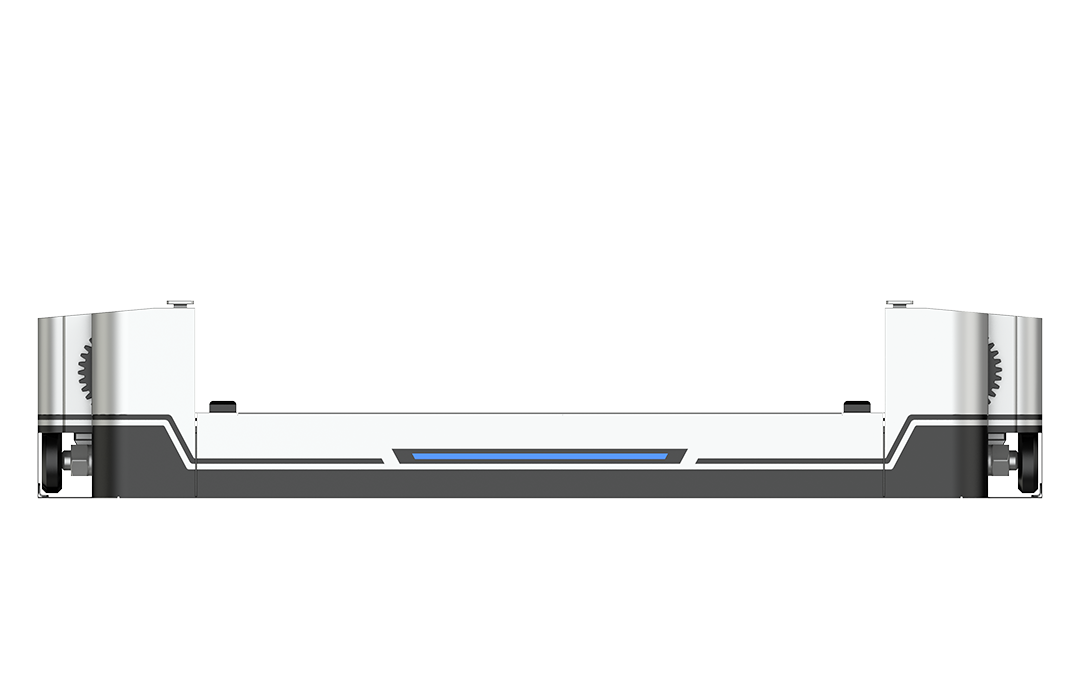
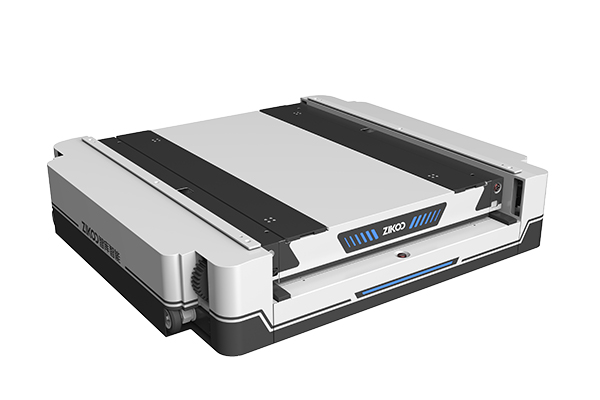
Para el stock clasificado que está paletizado, la automatización de palets densos es la parte de las devoluciones que más claramente se beneficia. Un sistema de transbordador de cuatro vías mueve palets en dos ejes horizontales dentro del estante, por lo que el pasillo es reemplazado por estanterías y la densidad de almacenamiento aumenta sin añadir área de construcción. El Zikoo R-bot Shuttle de cuatro vías, por ejemplo, tiene una altura de cuerpo de 125 mm y una carga nominal de hasta 1.5 t en sus modelos de alta resistencia, y puede emparejarse con el shuttle vertical H-bot para añadir un eje de transporte vertical. Esa combinación produce un camino de recuperación en tres dimensiones y es la razón por la que los buffers densos pueden servir tanto para la selección de reventa como para la consolidación de liquidación desde el mismo bloque.
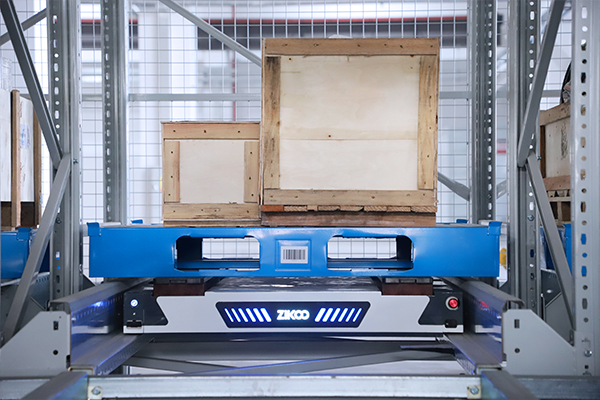
El límite vale la pena declararlo claramente. Un sistema de shuttle mueve una carga; no decide si un artículo devuelto es vendible. Si las devoluciones llegan como unidades sueltas, la automatización pertenece a la parte posterior de la inspección, a nivel de tote o palet, después de que una persona haya clasificado el artículo y el sistema haya asignado un camino.
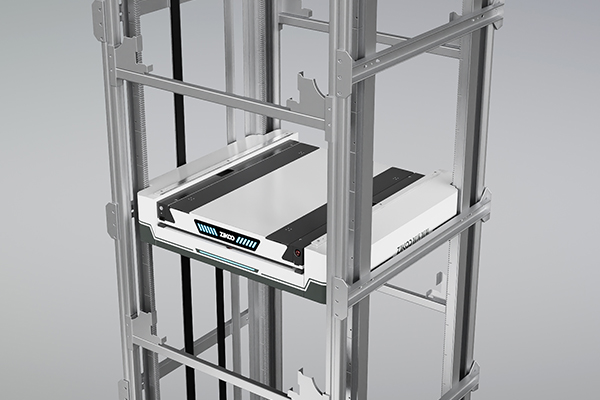
Los grupos de shuttles también cambian la economía de los buffers. Debido a que la recuperación es bajo demanda, el buffer no necesita ser organizado por secuencia de llegada, y un lote de liquidación puede construirse durante varios días sin ocupar espacio en el suelo en la zona de salida.
El dimensionamiento del buffer es realmente una cuestión de densidad, ya que cada ubicación dada a una unidad no decidida es una ubicación no disponible para stock vendible. <Smart Storage Revolution: Comprehensive Overview of Sistema de transporte en cuatro direccioness for Automatic 3D Warehouses> cubre sistemas de shuttle de cuatro vías para almacenes automáticos en 3D.
Cómo el software decide antes de que se mueva cualquier robot
Las devoluciones exponen una brecha que los flujos de salida pueden ocultar: una unidad que está físicamente presente pero aún no es vendible. Si el sistema de gestión de almacenes solo entiende 'en stock' y 'enviado', el equipo de devoluciones termina rastreando unidades en cuarentena en hojas de cálculo, y la capa de automatización no tiene nada que ejecutar.
El arreglo de trabajo separa responsabilidades. La capa de gestión de almacenes posee la identidad y el estado de la unidad, incluyendo un estado de retención con un código de razón, un propietario y una marca de tiempo. La capa de ejecución convierte la regla de disposición en tareas para personas y equipos. La capa de control secuencia el equipo, y la capa de control de robots maneja la flota. Las devoluciones necesitan que las cuatro partes estén de acuerdo en una cosa: lo que se le permite hacer a la unidad a continuación.
Tres detalles de diseño deciden si esto funciona en la práctica. Primero, el estado de retención debe tener un temporizador, por lo que una unidad que ha esperado demasiado tiempo genera una excepción en lugar de envejecer silenciosamente. Segundo, el conjunto de códigos de grado debe ser lo suficientemente corto para que una persona lo aplique de manera consistente y lo suficientemente rico para que el canal de ventas lo liste. De cinco a ocho grados suele ser manejable; treinta no lo es. Tercero, el reetiquetado en el reacondicionamiento debe activar una nueva etiqueta y una nueva identidad de inventario donde el número de serie o código de barras original ya no se aplica, de lo contrario, la misma unidad puede contarse dos veces.
Las reglas de disposición solo se recuperan cuando el sistema puede mantener una unidad en un estado intermedio y luego actuar sobre ella. <El Software de Almacén Inteligente PTP Empodera a las Empresas para Mejoras Inteligentes> cubre la capa de software utilizada para mejorar las operaciones del almacén.
Qué medir antes de comprar algo
Las decisiones de automatización para devoluciones deben seguir la medición, no al revés. Cuatro semanas de datos ordinarios suelen resolver el argumento sobre dónde se encuentra la restricción.
Cinco números para registrar durante cuatro semanas
- Tiempo de muelle a disposición, medido como horas calendario desde el escaneo de recepción hasta una disposición publicada, dividido por ruta.
- Toques por unidad devuelta, contados como cualquier evento de recogida, colocación o escaneo que mueva la unidad.
- Tasa de resolución de primer contacto, la proporción de unidades que reciben un camino final en el banco de inspección.
- Ocupación del buffer, el número de ubicaciones de almacenamiento ocupadas por unidades sin disposición.
- Tasa de recuperación por grado, el valor realizado por banda de grado en comparación con el precio de venta original.
Si el tiempo de muelle a disposición es largo mientras que la mano de obra de inspección es baja, la restricción es la decisión, y comprar equipo no lo solucionará. Si la ocupación del buffer sigue aumentando mientras que la producción de inspección se mantiene constante, la restricción es el espacio o la recuperación, y la densidad de almacenamiento se convierte en la inversión útil.
Errores que sobreviven a la automatización
Dimensionar el área de devoluciones en volumen promedio en lugar de en la semana pico es lo más común. Usar la cara de recogida de salida para stock indeciso es lo más costoso, porque corrompe la precisión de recogida así como la capacidad. Clasificar después de la colocación en lugar de antes duplica el manejo. Dejar la liquidación sin un propietario la convierte en un contenedor de chatarra con pasos adicionales. Y automatizar antes de que el conjunto de reglas de disposición esté estable bloquea un proceso temporal en acero.
Se puede construir una estimación de buffer sin ninguna entrada del proveedor. Toma las unidades recibidas por día, multiplícalas por los días objetivo hasta la disposición y divídelas por las unidades que caben en una ubicación. Realiza el mismo cálculo para una semana pico. La diferencia entre los dos números es el buffer que realmente necesitas diseñar.
Dimensionando tu buffer de devoluciones con números reales
Si estás dimensionando un buffer de devoluciones o decidiendo si el stock clasificado pertenece al almacenamiento denso, envía el volumen mensual de devoluciones en unidades y en palets, los tipos de unidades que manejas (artículo único, cartón, palet), tus días objetivo desde la recepción hasta la disposición, y el espacio actualmente ocupado por stock indeciso. Zikoo puede revisar esas cifras en comparación con las opciones de manejo de palets y software e identificar qué parte del flujo es la verdadera restricción. Envía un correo a info@zikoo-int.com o llama al (+86)-19941778955.
Preguntas frecuentes
¿Deben procesarse las devoluciones en el mismo edificio que las salidas?
Generalmente sí, pero no en el mismo flujo. El mismo stock, sistemas y personas están involucrados, por lo que un edificio separado añade un tramo de transporte y un segundo registro de inventario. Lo que necesitan las devoluciones es su propia ventana de recepción y su propio buffer, no su propio sitio. A bajo volumen, una celda de devoluciones separada con una puerta dedicada y un banco de inspección suele ser suficiente. Un volumen más alto justifica una ventana de muelle separada y una estructura de carriles definida, porque la contención en el muelle es a menudo el primer síntoma visible de un flujo de devoluciones que nunca fue diseñado.
¿Cuánto espacio debe reservar un almacén minorista para devoluciones?
Dimensiona en la semana pico más la latencia de decisión, no en un promedio anual. Una estimación viable es unidades recibidas por día multiplicadas por los días objetivo hasta la disposición, divididas por las unidades que caben en una ubicación. Repite el cálculo para tu semana más ocupada y diseña el buffer para esa cifra. Luego verifica si el buffer es realmente la restricción: si las unidades salen del buffer rápidamente pero la cola en inspección es larga, más ubicaciones no ayudarán, y la inversión debe ir en capacidad de inspección o en una regla de disposición más rápida.
¿Puede un sistema de transporte de cuatro vías manejar mercancías devueltas?
Sí, cuando las devoluciones están paletizadas o en contenedores y ya clasificadas. Un sistema de transporte mueve una carga estándar entre posiciones de estantería y no puede evaluar la condición, por lo que pertenece aguas abajo de la inspección. La ganancia es un buffer denso que no consume la cara de recogida, con recuperación a demanda para reventa, reclamación de proveedor o liquidación. Si las devoluciones llegan como artículos sueltos, el transporte es el extremo equivocado del proceso; un banco de inspección y un transportador de contenedores vienen primero, y la paletización sigue una vez que la clasificación está completa.
¿Cuál es el primer paso para agilizar el procesamiento de devoluciones?
Define el conjunto de códigos de disposición y la regla que asigna un grado a un camino, antes de comprar cualquier equipo. La mayoría de las devoluciones lentas están esperando una decisión en lugar de transporte, y un transporte o transportador instalado antes de esa regla simplemente mueve la cola a una ubicación más costosa. Una vez que la regla existe, registra el tiempo de muelle a disposición durante cuatro semanas. Esas cifras muestran si la restricción es el espacio, la mano de obra o la decisión misma, y le dan a cualquier propuesta de automatización una línea base contra la cual ser juzgada.
¿Por qué bloquean las devoluciones los pedidos de salida?
Porque compiten por las mismas puertas de muelle, la misma mano de obra y a menudo las mismas ubicaciones de almacenamiento. Cuando una unidad indecisa se coloca en la cara de recogida, un recolector o trabaja alrededor de ella o la recoge por error, y ambos resultados dañan el nivel de servicio. Separar el buffer de devoluciones y programar una ventana de muelle para devoluciones protege el flujo de salida sin requerir una instalación separada. La medición que prueba el problema es la ocupación del buffer en ubicaciones vendibles, que es fácil de contar y difícil de discutir.
Si está interesado, eche un vistazo a estos artículos relacionados:
Plataforma de Almacenamiento Inteligente PTP: Construyendo un Ecosistema Logístico Flexible e Inteligente
Transbordador de Seis Vías: La solución de doble motor para alta capacidad de transporte