Un proyecto de almacenamiento automatizado de palés ASRS rara vez fracasa porque se haya entregado el robot equivocado. Fracasa porque el diseño resolvió la restricción equivocada. Los sectores de la cadena de frío, el comercio electrónico y la fabricación almacenan palés en estanterías de gran altura atendidas por lanzaderas, elevadores y transportadores, y los catálogos de equipos se solapan considerablemente entre los tres. Lo que los diferencia es el requisito que determina todas las demás decisiones: en una cámara frigorífica, es la temperatura y la humedad; en un centro de preparación de pedidos, es la velocidad de recuperación durante la hora punta; en una fábrica, es el ritmo de producción que la línea no puede dejar de cumplir. Identifique primero la restricción determinante y, a partir de ella, se definirán el tipo de vehículo, la profundidad de los canales, la redundancia y el alcance del software, en lugar de partir de una configuración estándar.
Qué cambia cuando el ASRS de palés se aplica a tres tipos diferentes de almacenes
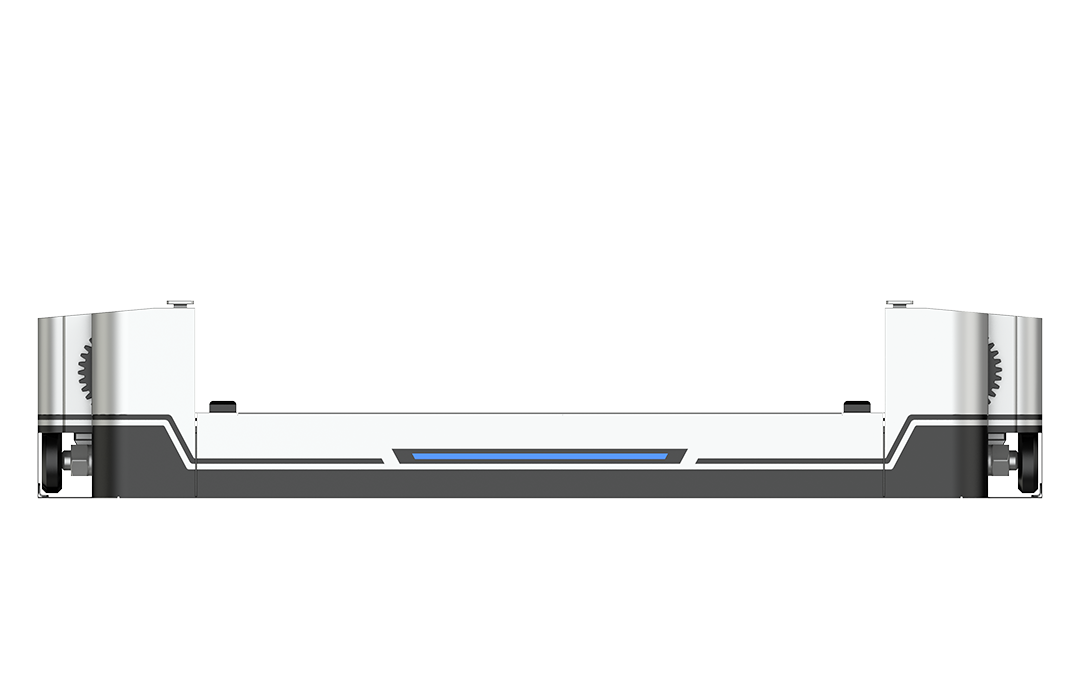
Los tres sectores adquieren equipos de las mismas familias: sistema de transbordador de cuatro víaslanzaderas que circulan sobre raíles dentro de las estanterías para palés, elevadores verticales bidireccionales que trasladan una lanzadera o un palé entre niveles, transelevadores de cargas unitarias para almacenes de gran altura y sistemas de interfaz mediante transportadores o elevadores en los puestos de trabajo. A un palé le da igual si se recupera para reponer las existencias de un supermercado o para abastecer una línea de prensas. Lo que sí importa son los requisitos que lo rodean, ya que estos determinan las dimensiones del sistema, la redundancia y el software.
| Requisito | Cadena de frío | Comercio electrónico | Fabricación |
|---|---|---|---|
| Restricción determinante | Control de la temperatura y la humedad | Velocidad de recuperación durante la hora punta | Ritmo de producción y disponibilidad de la línea |
| Perfil del palé y de la carga | Productos congelados y refrigerados, palés húmedos o con hielo, cajas y palés mixtos | Palés y cajas mixtos, gran número de referencias (SKU), surtido que cambia rápidamente | Materias primas, productos en curso, herramientas y componentes de mayor peso |
| Envolvente de temperatura | Cámaras bajo cero, con una temperatura de consigna definida por el producto y el diseño del sistema de refrigeración | Temperatura ambiente, con refrigeración ocasional para categorías de productos frescos | Desde temperatura ambiente hasta temperaturas cálidas, con presencia de polvo, niebla de aceite o humos |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Estable, impulsado por la llegada de remolques y el volumen de producción | Con picos pronunciados en torno a las campañas y las horas límite de los transportistas | Adaptado al tiempo takt, los patrones de turnos y los cambios de formato |
| Integración de sistemas de control | WMS, junto con enclavamientos de puertas, esclusas de aire y descongelación | Gestión de olas mediante WES y WCS, secuenciación de pedidos y reglas de hora límite | Llamadas de suministro desde ERP o MES, trazabilidad de lotes y FIFO, y almacenamiento intermedio junto a la línea |
| Coste de un movimiento fallido | Desviación de temperatura o retraso en la descongelación | Incumplimiento de la hora límite del transportista y retraso de un pedido | Una línea de producción parada |
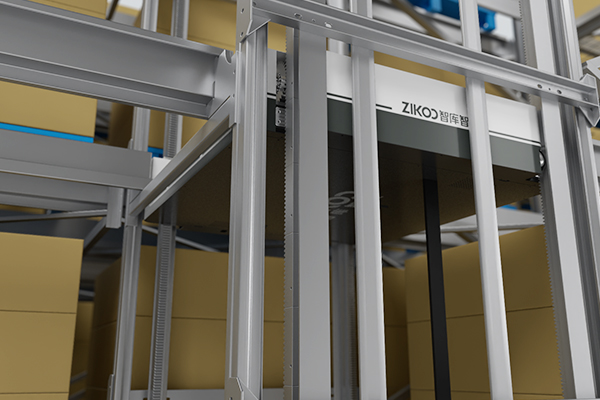
Interprete la tabla como un conjunto de parámetros de diseño y no como una segmentación del mercado. Un fabricante de alimentos puede aparecer simultáneamente en dos columnas: mantener un almacén de congelados para materias primas y otro de temperatura ambiente para un canal minorista que realiza envíos directos a los consumidores. Ambos almacenes necesitarán vehículos diferentes, distintas profundidades de carril y diferentes lógicas de control dentro del mismo edificio. La combinación de un sistema shuttle de cuatro direcciones con un elevador vertical bidireccional transforma una cuadrícula de un solo nivel en un sistema de movimiento en tres ejes, a veces descrito como de seis direcciones porque el vehículo puede desplazarse en ambos sentidos a lo largo de cada eje. Esto resulta especialmente importante cuando el edificio es alto y estrecho y no se justifica instalar un pasillo para grúas.
Cómo las condiciones de la cadena de frío transforman el diseño de los sistemas ASRS para palés
La primera cuestión al diseñar un almacén frigorífico no es qué sistema shuttle comprar, sino qué temperatura debe mantener la instalación y con qué frecuencia se abren las puertas. Estas dos respuestas determinan la batería, los lubricantes, las juntas, la protección de los componentes electrónicos y el régimen de mantenimiento antes incluso de dibujar la distribución. Considere la temperatura de diseño como un parámetro del proyecto con una tolerancia definida, no como un valor predeterminado del catálogo.
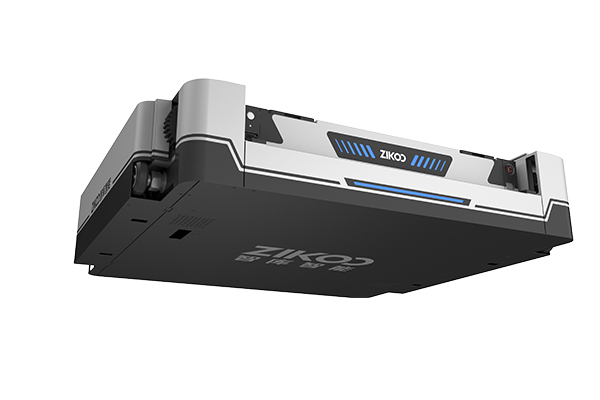
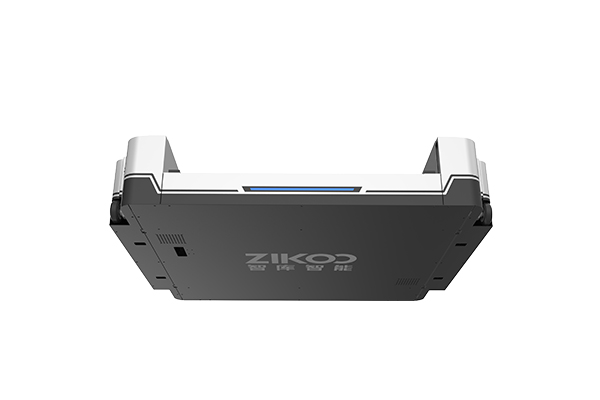
El comportamiento de la batería determina la mayor parte de las diferencias. Las baterías de litio estándar pierden capacidad útil y capacidad de aceptación de carga a medida que disminuye la temperatura de las celdas, por lo que una configuración para almacenes frigoríficos requiere modificar la batería, la interfaz de carga y, en ocasiones, la ubicación de carga. Por ejemplo, la configuración para cadena de frío del R-bot de Zikoo utiliza una batería de litio de baja temperatura homologada para salas a -25 °C, un puerto de carga de baja temperatura que permite la carga automática sin necesidad de trasladar el vehículo a una zona cálida y placas de circuito impreso con revestimiento para condiciones de alta humedad. El fabricante indica entre 6 y 8 horas de funcionamiento continuo por carga. Estas son cifras del fabricante para una configuración concreta, no resultados de pruebas independientes. El ciclo de trabajo que pueda alcanzar su instalación seguirá dependiendo de la distancia recorrida, la altura de elevación, el intervalo de carga disponible para la flota y el tiempo que las puertas permanezcan abiertas durante el día. Solicite el modelo de cálculo del tiempo de ciclo que respalda esa cifra, no solo el dato numérico.
La humedad es la segunda limitación. Cada apertura de una puerta introduce aire húmedo en la sala y deposita la humedad sobre la superficie fría disponible, que suele ser el raíl, las estanterías o un vehículo que acaba de regresar del vestíbulo. La formación de hielo en un raíl de circulación provoca errores de posicionamiento, mientras que la condensación dentro de una carcasa puede causar fallos electrónicos. La respuesta de diseño es tanto arquitectónica como mecánica: esclusas de aire dimensionadas para que solo se abra una puerta cada vez, control de puertas interbloqueado con las misiones de los vehículos, ciclos de descongelación considerados como tiempos de inactividad planificados en el cálculo de disponibilidad y carcasas selladas y revestidas para soportar niveles de humedad propios de operaciones de lavado.
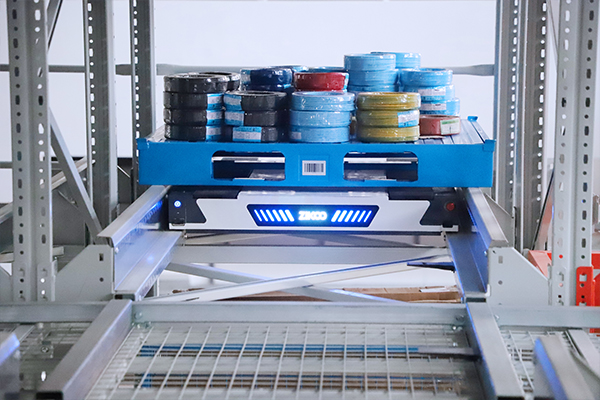
El acero y las juntas siguen la misma lógica. Las estanterías y los raíles de un congelador deben especificarse con valores documentados de tenacidad al impacto a la temperatura de servicio, los lubricantes deben estar homologados para bajas temperaturas y las juntas flexibles deben sustituirse por materiales de calidad adecuada. Las funciones de seguridad también necesitan una base normativa claramente definida. Los vehículos industriales sin conductor y sus sistemas están contemplados en la norma ISO 3691-4 [1], mientras que la norma estadounidense equivalente para vehículos industriales de guiado automático es ANSI/ITSDF B56.5 [2]. El proveedor debe poder especificar qué funciones están certificadas como funciones de seguridad, cuáles se supervisan únicamente mediante software y qué sucede cuando se detecta la presencia de una persona dentro de un pasillo en funcionamiento.
Cómo la demanda del comercio electrónico afecta al rendimiento de los sistemas ASRS para palés
En el comercio electrónico, el almacén de palés suele situarse detrás de las ubicaciones de preparación de pedidos, donde funciona como reserva de reposición y almacenamiento intermedio de palés completos. La preparación de pedidos propiamente dicha se realiza en estaciones de preparación de pedidos con sistema de palé a persona o en zonas de cajas fraccionadas. Esta posición dentro del flujo explica la regla de dimensionamiento: el almacén debe entregar el palé correcto a la estación adecuada dentro de la ventana de expedición, y no limitarse a almacenar el mayor número posible de palés por metro cúbico.
El parámetro que dimensiona el sistema es la hora punta del día de máxima demanda, no la media anual. Sin embargo, diseñarlo todo para ese pico deja un costoso capital inactivo durante la mayor parte del año. La solución práctica consiste en separar ambos aspectos: construir las estanterías y la estructura de niveles para el año de máxima demanda, y adquirir los transelevadores shuttle por fases a medida que crece el pico, de modo que la capacidad siga la demanda en lugar de anticiparse a ella por completo desde el principio.
La profundidad de los pasillos es el punto en el que la densidad de almacenamiento y la capacidad de respuesta entran en conflicto. Un pasillo profundo tiene un coste reducido por palé almacenado, pero un coste elevado por recuperación, ya que un palé situado detrás de otros tres debe desplazarse antes de poder retirarse. Los centros de preparación de pedidos suelen resolver este problema mediante una zonificación según la rotación: pasillos poco profundos y de acceso rápido para el pequeño porcentaje de referencias (SKU) que genera la mayor parte del volumen de expediciones, y pasillos de reserva más profundos para los productos de baja rotación, cuya demora en la recuperación rara vez resulta relevante.
La tensión entre la profundidad de los pasillos y la velocidad de recuperación es la cuestión de diseño fundamental en un centro de preparación de pedidos. <Transbordador de Seis Vías: La Solución de Doble Motor para Alta Densidad y Alto Rendimiento> explica cómo una única arquitectura puede diseñarse para satisfacer ambos objetivos simultáneamente.
La secuenciación corresponde al software, no al hardware. Una capa de ejecución de almacén debe liberar las misiones en función de los horarios límite de los transportistas y de la demanda de las estaciones de trabajo. Esto significa que un palé necesario a las 15:00 puede tener prioridad sobre otro que lleve más tiempo esperando en la cuadrícula de almacenamiento. Aplicar el criterio FIFO (primero en entrar, primero en salir) a la zona de almacenamiento es una regla inadecuada para este entorno y constituye una razón habitual por la que un sistema técnicamente capaz sigue incumpliendo los horarios de expedición.
El cálculo del rendimiento no es complicado, aunque los datos de partida sí lo sean. Se toma el número de movimientos de palés necesarios durante la hora punta, se divide por la disponibilidad operativa prevista y se multiplica por el tiempo de ciclo de un vehículo en la distribución específica de la instalación, teniendo en cuenta el desplazamiento de salida, la transferencia entre niveles, la transferencia en la estación y el desplazamiento de regreso. El resultado indica cuántos vehículos se necesitan durante el periodo punta. Se realiza el mismo cálculo utilizando la demanda media diaria para determinar qué parte de la flota permanece inactiva durante la mayor parte del año, ya que esa diferencia representa el coste real de disponer de capacidad para los picos de demanda.
Cómo utilizan las plantas de fabricación los sistemas ASRS para palés como amortiguadores de producción
Un almacén de fábrica desempeña una función diferente. Amortigua las variaciones de suministro de materias primas, almacena productos en curso entre procesos, prepara herramientas y matrices, y abastece la línea siguiendo la secuencia que requiere la producción. Su indicador de rendimiento es el tiempo de funcionamiento de la línea, no el número de pedidos expedidos por hora, y este único cambio de criterio transforma todo el diseño.
Los datos de carga son aquí más importantes que en cualquiera de los otros dos sectores. Los palés que transportan componentes mecanizados, bobinas o herramientas son más pesados y menos uniformes que los palés del sector minorista. La carga nominal debe contemplar el palé más pesado, además del margen de tolerancia, especificando expresamente el centro de gravedad de la carga y cualquier saliente. El estado de los palés merece la misma atención: un palé dañado que atasca un raíl en un centro de preparación de pedidos supone perder unos minutos, mientras que el mismo atasco en un sistema de alimentación junto a la línea de producción provoca una parada de fabricación.
Los requisitos de trazabilidad también suelen ser más estrictos. El seguimiento de lotes y partidas, los criterios FIFO o FEFO (primero en caducar, primero en salir) según la fecha de caducidad, las ubicaciones de retención por motivos de calidad que el sistema no pueda liberar automáticamente y las solicitudes de suministro procedentes de un sistema ERP o MES deben estar integrados en la capa de control del almacén, no en una hoja de cálculo independiente. Si la planta realiza cambios de producción que requieren distintos formatos de embalaje, la asignación de pasillos debe poder reconfigurarse sin necesidad de reconstruir las estanterías.
La redundancia es la decisión de diseño que distingue una instalación operativa de otra vulnerable. Cuando un único vehículo da servicio a un nivel y sufre una avería, ese nivel queda detenido hasta que se recupera el vehículo. Añadir un segundo vehículo por nivel, o disponer de uno de reserva que pueda acceder a cualquier nivel, suele costar menos que el tiempo de inactividad que evita. El cálculo es sencillo una vez conocido el coste de una hora de parada.
Cómo elegir entre arquitecturas de shuttle, grúa y elevador vertical
La selección de la arquitectura depende de la restricción principal, y en la mayoría de los proyectos se plantean las mismas cuatro opciones.
| Architecture | Dónde resulta adecuado | Aspectos que deben tenerse en cuenta |
|---|---|---|
| Sistema shuttle de cuatro direcciones en estanterías para palés | almacenamiento denso Cuando el rendimiento debe poder ampliarse en función del tamaño de la flota | El tiempo de recuperación en pasillos profundos y los equipos de transferencia necesarios en cada nivel |
| Sistema shuttle de cuatro direcciones con elevadores verticales | Edificios altos y estrechos que necesitan almacenamiento multinivel sin un pasillo para grúas | El elevador se convierte en un recurso compartido, por lo que una avería afecta a toda una planta |
| Unit-load stacker crane | Ubicaciones de almacenamiento muy altas, con un flujo de trabajo moderado y acceso selectivo a una sola profundidad | Una grúa por pasillo limita el rendimiento y el pasillo no se puede compartir |
| Robot apilador para pasillos estrechos | Se adapta a las estanterías existentes con modificaciones limitadas del edificio | La anchura del pasillo y la planitud del suelo establecen los límites, y el desplazamiento es más lento que el de los transelevadores con lanzaderas sobre raíles |
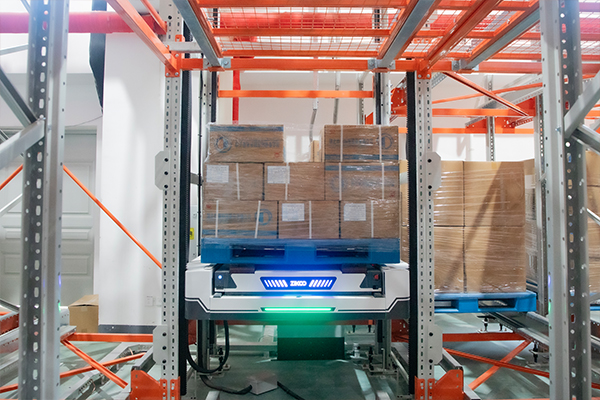
Las reglas de decisión son más fáciles de aplicar de lo que sugiere la tabla. Si el edificio ya dispone de la altura necesaria y la tasa de recuperación es moderada, una grúa en una zona de almacenamiento de gran altura es la máquina más sencilla de especificar. Si la tasa de recuperación es el factor limitante y las estanterías pueden ser nuevas, las lanzaderas permiten aumentar la capacidad vehículo a vehículo, en lugar de pasillo a pasillo. Si el edificio no se puede modificar y las estanterías deben mantenerse, un robot apilador basado en pasillos puede ser la única opción que evite un proyecto de construcción.
Las arquitecturas de grúas y lanzaderas suelen compararse únicamente por su velocidad, lo que oculta las grandes diferencias en la forma en que cada una aumenta la capacidad. <cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits> aborda los criterios de selección que fundamentan esta decisión.
Parámetros de especificación que determinan si el sistema funciona
La mayor parte del riesgo de un proyecto de sistema automatizado de almacenamiento y recuperación de palés (ASRS) se determina antes de solicitar el presupuesto, dependiendo de si los datos de entrada están completos. Seis conjuntos de información son fundamentales.
| Parámetro | Información que se debe proporcionar | Por qué cambia el diseño |
|---|---|---|
| Palé y carga | Dimensiones, peso de la carga, centro de carga, voladizo, material y estado del palé | Un palé de 1200 × 1000 y otro de 1200 × 800 pueden requerir modelos de vehículos diferentes, y los palés dañados provocan más averías que el software de control |
| Temperatura y humedad | Consigna de diseño con tolerancia, régimen de descongelación, aperturas de puertas por hora y transiciones entre zonas | Las especificaciones de la batería, el lubricante, los sellos y los componentes electrónicos se derivan de ello |
| Perfil de rendimiento | Palés de entrada y salida por hora en promedio, en el día de mayor actividad y en la hora punta, además de la combinación de entradas y salidas | El tamaño de la flota y la redundancia se dimensionan en función de los picos, no del promedio |
| Perfil de inventario | Número de SKU, distribución de la velocidad de rotación, normas de lotes y caducidad, requisitos FIFO o FEFO | Define la profundidad de los pasillos, la zonificación y la lógica de recuperación |
| Edificio | Altura libre, superficie ocupada, cuadrícula de columnas, planitud del suelo y estrategia de protección contra incendios | Determina si una grúa, una combinación de lanzadera y elevador o un robot de pasillo resulta viable |
| Interfaces | Sistema anfitrión, etiquetado, normas de hora límite, requisitos de red y acceso | El alcance del software es la mayor fuente individual de cambios tardíos |
La sección de interfaces merece un párrafo propio, porque es donde los proyectos suelen superar el presupuesto y los plazos. La capa de control debe traducir los pedidos del sistema anfitrión en misiones para los vehículos, gestionar las excepciones sin necesidad de que haya una persona en el pasillo y comunicar los resultados en un formato que el sistema anfitrión pueda aceptar. Una plataforma de control de almacén situada entre el sistema anfitrión y los equipos es lo que permite auditar esta traducción.
La lista de interfaces es donde se concentra la mayoría de los cambios tardíos, porque la capa de control debe convertir los pedidos del sistema anfitrión en misiones para los vehículos sin intervención manual. <El Software de Almacén Inteligente PTP Empodera a las Empresas para Mejoras Inteligentes> abarca la capa de software situada entre el sistema anfitrión y los equipos.
Los requisitos imprecisos son la causa más habitual de presupuestos que no se pueden comparar. Una solicitud redactada como «necesitamos un sistema ASRS para palés de aproximadamente 20.000 palés con un alto rendimiento» generará ofertas que diferirán considerablemente, sin que el comprador pueda explicar por qué, porque cada proveedor habrá inventado sus propias hipótesis sobre los datos que faltan. Sustitúyela por una especificación que concrete esos datos: X ubicaciones para palés con [dimensiones de la base del palé], [peso medio] y [peso máximo] kg, incluido el saliente, temperatura de diseño [valor], [X] movimientos de palés por hora durante la hora punta y [Y] en promedio diario, [N] referencias SKU activas, con [proporción] que generan la mayor parte del volumen de expediciones, [H] m de altura libre con una cuadrícula de columnas de [G] m y sistema anfitrión [nombre] con horas límite a las [hora]. Los campos entre corchetes son los que debes completar; lo importante es que ninguno quede sujeto a las suposiciones del proveedor.
La verificación también debe evaluar los aspectos adecuados. Solicita el modelo de tiempos de ciclo en el que se basa el tamaño de la flota presupuestada, referencias de instalaciones con la misma categoría de temperatura o el mismo perfil de rendimiento y un protocolo de aceptación que especifique el intervalo, la combinación de palés y la temperatura en los que se medirá la disponibilidad. Una prueba de aceptación en fábrica realizada en una nave a temperatura ambiente no demuestra el rendimiento en condiciones de congelación, y una prueba de aceptación en las instalaciones de dos semanas no demuestra el comportamiento durante la temporada alta.
Cuándo deja de tener sentido un sistema ASRS para palés
La automatización requiere una inversión de capital antes de que lleguen los ahorros, y existen configuraciones en las que el periodo de amortización no resiste el contacto con la realidad operativa.
Si el movimiento diario de palés es bajo y la mano de obra es económica, un sistema de estanterías con lanzaderas semiautomáticas o una carretilla para pasillos muy estrechos puede realizar el mismo trabajo con una inversión de capital mucho menor, porque el operario solo entra en el pasillo cuando se mueve un palé. Si el contrato de arrendamiento del edificio finaliza antes de que se complete el periodo de amortización, las estanterías móviles o los equipos semiautomáticos permiten recuperar la inversión. Si la calidad de los palés no está controlada, corrige primero los problemas de los palés antes de comprar los robots: los defectos por cada mil movimientos, y no las especificaciones de los vehículos, serán el factor que más influya en los costes operativos.
La demanda concentrada en los periodos punta merece una advertencia específica. Una flota dimensionada para cubrir un pico que dura unas pocas semanas permanecerá inactiva el resto del año, y el cálculo del periodo de amortización rara vez resiste ese nivel de utilización. La capacidad modular, la mano de obra estacional o la externalización del exceso de actividad a un proveedor de servicios logísticos externo pueden absorber los picos a un coste inferior al de mantener equipos permanentes.
Las limitaciones estructurales también pueden resolver la cuestión antes incluso de elegir los equipos. Un almacén automatizado sigue siendo una estructura de acero, y la norma EN 15635 contempla el régimen de aplicación, inspección y mantenimiento de los equipos de almacenamiento estático [3]; la automatización no elimina ninguna de estas obligaciones. La planitud del suelo, la separación entre columnas y la altura disponible por encima de la viga superior suelen obligar a realizar un rediseño cuyo coste supera la diferencia entre dos opciones de equipos, por lo que deben inspeccionarse antes de comparar presupuestos.
Nada de esto significa que un sistema ASRS para palés sea una mala inversión. Significa que es una inversión adecuada para circunstancias específicas, y conviene decir claramente que la tecnología es la parte fácil de la decisión.
Indícanos qué limitación debe cumplir tu proyecto
Los proyectos de cadena de frío, comercio electrónico y fabricación fracasan por diferentes limitaciones, por lo que la primera conversación útil debe centrarse en identificar cuál de ellas condiciona su proyecto. Envíe la temperatura de diseño y el patrón de apertura de puertas, las dimensiones de la base del palé y la carga máxima, incluidos los voladizos, el ritmo medio y en horas punta de movimientos de palés, el número de referencias SKU y el porcentaje que representa la mayor parte del volumen de expedición, la altura libre del edificio, la retícula de columnas y la tolerancia del suelo, así como los sistemas anfitriones con los que debe comunicarse la capa de control.
Zikoo Smart Technology evalúa estos datos en relación con su lanzadera multidireccional R-bot de cuatro vías, el elevador vertical H-bot y su plataforma de software de gestión de almacenes PTP. También puede indicar qué aspectos podrían convertirse en cuellos de botella del diseño antes de elaborar un plano de distribución. Envíe un correo electrónico a info@zikoo-int.com o llame al (+86)-19941778955 para iniciar esta evaluación.
Preguntas frecuentes
¿Puede un único diseño de ASRS para palés servir para una cámara frigorífica, un centro de preparación de pedidos y una fábrica?
Solo en lo que respecta a las familias de equipos. El vehículo, las estanterías y los sistemas de control pueden proceder del mismo catálogo, pero las limitaciones que determinan sus dimensiones y características son diferentes en cada caso. Un diseño optimizado para la velocidad de recuperación de palés ofrecerá un rendimiento insuficiente en una cámara frigorífica, porque nunca se tuvieron en cuenta la capacidad de las baterías ni el control de la humedad. Un diseño concebido en torno a la temperatura no podrá absorber un pico de demanda durante una campaña. Cuando una empresa gestiona ambas operaciones, la solución habitual consiste en disponer de dos almacenes con vehículos diferentes que comparten una capa de control común.
¿A qué temperatura mínima puede funcionar una lanzadera automatizada para palés?
Es una cuestión de configuración, no de una cifra única. Muchas plataformas de lanzaderas están homologadas para funcionar aproximadamente a -15 °C en su configuración estándar. Las cámaras frigoríficas que requieren temperaturas más bajas necesitan celdas de baja temperatura, una interfaz de carga que funcione sin necesidad de una zona climatizada, lubricantes y juntas aptos para el frío y componentes electrónicos con revestimiento protector. Solicite que la temperatura de diseño figure expresamente como condición de la oferta, junto con el ciclo de trabajo garantizado a esa temperatura. Una temperatura indicada sin el correspondiente ciclo de trabajo es una especificación incompleta.
¿Qué capacidad de rendimiento puede ofrecer un sistema ASRS para palés?
No existe una respuesta válida para todos los casos en un catálogo, ya que el rendimiento depende de la distribución del almacén. El cálculo comienza con los movimientos de palés necesarios durante la hora punta, se divide entre la disponibilidad operativa prevista y se multiplica por el tiempo de ciclo de un solo vehículo, teniendo en cuenta las distancias recorridas, los traslados entre niveles y la ubicación de las estaciones. A partir de ahí se determina el tamaño de la flota. Dos proveedores que ofrezcan el mismo vehículo pueden presentar cifras muy diferentes porque parten de longitudes de pasillos y alturas de elevación distintas.
¿Es necesario construir un edificio nuevo para instalar un sistema ASRS para palés?
No. Las adaptaciones de instalaciones existentes son habituales. Los robots apiladores para pasillos estrechos pueden trabajar en pasillos de aproximadamente 2,1 m, y los sistemas de lanzaderas pueden instalarse dentro de la superficie ocupada por las estanterías existentes, siempre que la estructura, la planitud del suelo y la altura libre lo permitan. Las limitaciones reales suelen ser la tolerancia del suelo, la retícula de columnas, la estrategia de protección contra incendios y el espacio disponible por encima de la viga superior. Evalúe estos aspectos antes de comparar equipos, ya que pueden descartar una opción independientemente de su precio.
¿Qué debe medirse antes de aceptar un sistema ASRS para palés?
La disponibilidad y el rendimiento, medidos durante un intervalo de tiempo definido, a la temperatura de diseño, con una combinación representativa de palés y la configuración de flota acordada. El protocolo debe especificar las condiciones iniciales y finales, cómo se registran las averías y qué situaciones se consideran paradas. Esto es especialmente importante en las cámaras frigoríficas, donde una prueba realizada en una nave industrial a temperatura ambiente demuestra que los controles funcionan, pero no demuestra nada sobre el rendimiento dentro de la cámara de congelación.
Referencias
[1] ISO 3691-4:2020, «Carretillas industriales. Requisitos de seguridad y verificación. Parte 4: Carretillas industriales sin conductor y sus sistemas», ISO, 2020.
[2] ANSI/ITSDF B56.5-2019, «Norma de seguridad para vehículos industriales automáticos guiados y sin conductor, y funciones automatizadas de vehículos industriales tripulados», Industrial Truck Standards Development Foundation, 2019.
[3] EN 15635:2008, «Sistemas de almacenamiento estático de acero. Aplicación y mantenimiento de los equipos de almacenamiento», CEN, 2008.
Si está interesado, eche un vistazo a estos artículos relacionados:
Six-Way Shuttle permite a los proveedores 3PL construir centros logísticos inteligentes de próxima generación
¿Buscas fabricantes confiables de transbordadores de cuatro vías? Elige Zikoo Robotics
Transbordador de Seis Vías: Pionero en el Futuro del Almacenamiento Inteligente