Implementando ASRS en las instalaciones de almacenamiento de fabricación rara vez falla en la densidad de almacenamiento. Falla en las interfaces: los doce minutos que una línea espera por un palé, la falta de ID de palé en la estación de inducción, la carga entrante que llega antes de que el ERP haya liberado el recibo. Un sistema automatizado de almacenamiento y recuperación en una planta es un buffer con software adjunto, y se sitúa entre los pasos de producción que no pueden absorber retrasos. Por eso el trabajo de diseño comienza con el programa de producción y el registro de palés, no con un dibujo de estantería.
Lo que hace un ASRS dentro de una planta de fabricación
Un sistema de planta no es una versión más pequeña de un centro de distribución. Un centro de distribución mide el sistema por pedidos enviados por hora y por densidad de recogida. Una planta lo mide por si el siguiente proceso comienza a tiempo y por cuánto espacio en el suelo se ha liberado del almacenamiento.
El almacenamiento de fabricación generalmente contiene menos SKUs en palés más pesados, con tiempos más ajustados y más exposición a la variación de producción. El mismo sistema a menudo cumple cuatro roles a la vez, y cada rol establece un requisito diferente.
| Rol de almacenamiento | Lo que protege | Principal impulsor de diseño | Síntoma cuando es insuficiente |
|---|---|---|---|
| Almacén de materias primas y componentes | Inicio de línea y cambio de producto | Tiempo de entrega del proveedor más retención de inspección entrante | La línea espera material que ha llegado pero no ha sido liberado |
| Buffer de trabajo en proceso | Desacoplamiento de procesos con diferentes tiempos de ciclo | Variación entre tamaño de lote y tasa de flujo descendente | El buffer se llena, luego bloquea la máquina de upstream |
| Suministro al lado de la línea y de kits | Secuencia y tiempo en la estación | Ventana de entrega por estación y tiempo de intercambio de palets | Los operadores caminan por el material, o los palets se deslizan por los pasillos |
| Productos terminados y despacho | Programa de envío | Picos de salida y construcción de carga | Los remolques esperan y el muelle se convierte en el cuello de botella |
La respuesta correcta no siempre es la automatización total. Un shuttle de palets semiautomático alimentado por carretillas elevadoras ofrece almacenamiento denso a un costo de capital más bajo y puede ser correcto cuando la frecuencia de acceso es baja y los operadores están disponibles. Un sistema totalmente automatizado justifica su costo cuando la frecuencia de recuperación es alta, cuando el entorno es difícil para las personas, o cuando la mano de obra en picos es la restricción vinculante. Esa decisión pertenece al perfil de movimiento, no a cuán moderno se ve el equipo.
Por qué la Interfaz de Producción Establece el Requisito Real
Cada estación consume palets a una tasa establecida por su tiempo de ciclo. El sistema de almacenamiento tiene que devolver un palet completo dentro de esa ventana de consumo, y la ventana incluye recuperación, viaje, la transferencia en la estación y la respuesta del operador si la entrega es manual. Suma esos tiempos y compara el total con el intervalo entre dos consumos de palets. Cuando el total es más largo, la planta cubre la brecha con stock de reserva en la estación, que es exactamente el espacio en el suelo que el proyecto se suponía que debía recuperar.
La variación hace que esto sea más difícil de lo que sugiere el promedio. Una línea que produce un producto durante una semana se comporta de manera diferente a una línea que cambia dos veces por turno, porque el cambio concentra la recuperación en un corto período y deja el resto del turno tranquilo. Diseña para el período concentrado, luego confirma que las horas tranquilas no dejen vehículos inactivos de una manera que distorsione el caso de negocio.
Los flujos que más a menudo se pasan por alto en los primeros diseños son los pequeños: palets vacíos, material de relleno, muestras extraídas para calidad, rechazos que regresan de la línea y palets parciales dejados después de un cambio. Cada uno necesita una ubicación y un movimiento, y cada uno compite con el material de producción por los mismos vehículos.
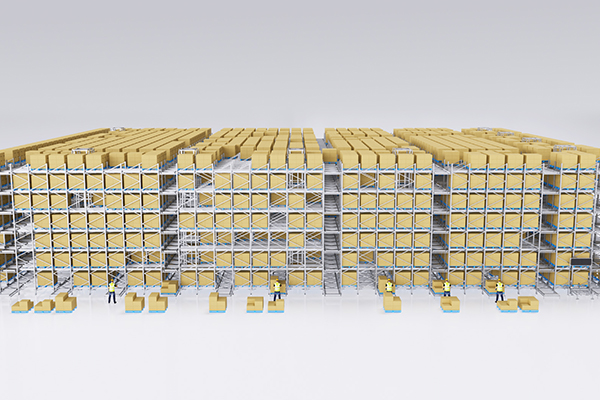
El punto de entrega merece una decisión explícita. Una estación de transferencia manual cuesta menos y mantiene a una persona en el circuito cuando llega algo inesperado. Una interfaz automatizada elimina esa variabilidad pero añade un único punto de fallo que necesita un bypass documentado. Decide cuál puede soportar la planta durante una falla de vehículo a las dos de la mañana, y escribe la respuesta en el alcance antes de la fijación de precios.
Una medición práctica vale más que una semana de discusión. Camina la ruta desde la cara de almacenamiento hasta la estación más lejana al inicio del turno y cronometrar un reabastecimiento real, incluyendo la espera por una carretilla elevadora. Ese número es el requisito de la interfaz, y generalmente es mayor de lo que sugiere el dibujo.
Ajustando la Arquitectura de Almacenamiento y Recuperación a Tus Cargas
Cinco configuraciones cubren la mayoría de los requisitos de la planta. Se diferencian en cuántos vehículos pueden servir un bloque de almacenamiento, cuánta altura de construcción necesitan y cuán tolerantes son a la condición real de los palets.
| Configuración | Dónde resulta adecuado | Principal restricción | Verifica primero |
|---|---|---|---|
| Grúa apiladora de carga unitária ASRS | Edificios altos, cargas uniformes, alta densidad por pasillo | Una grúa sirve un pasillo, por lo que el rendimiento por pasillo está limitado | Tolerancia de riel de grúa y suelo, y el costo real de la altura del edificio |
| sistema de transporte de cuatro vías | Bloques densos con varios vehículos compartiendo un nivel | Calidad de palets y precisión de estanterías, y los cambios de nivel necesitan un elevador o un carro de transferencia | Cómo se mueven los palets entre niveles y cuántos movimientos por hora puede tomar esa transferencia |
| Transbordador más elevador vertical | Bloques de varios niveles donde la transferencia vertical debe ser rápida | Más interfaces de equipos para coordinar | Movimientos verticales por hora frente a movimientos horizontales por hora |
| Apilador robótico de pasillo estrecho | Adaptaciones donde el edificio no puede ser ampliado | Disciplina del pasillo y menor velocidad de desplazamiento que los transbordadores basados en riel | Si los pasillos existentes pueden ser despejados al ancho requerido |
| Carro satélite para palets semiautomático | Baja frecuencia de acceso, capital limitado, automatización por fases | Cada movimiento aún depende de un montacargas y un operador | Disponibilidad de mano de obra en picos y el plan para la automatización posterior |
Cuenta los movimientos verticales antes de aprobar un diseño. Un bloque con ocho transbordadores en un nivel y un solo elevador vertical hará cola en el elevador siempre que la recuperación esté cargada al inicio del turno. El elevador establece el rendimiento de ese bloque, no la flota de transbordadores, y la cola aparece en la hora pico en lugar de en el promedio mensual.
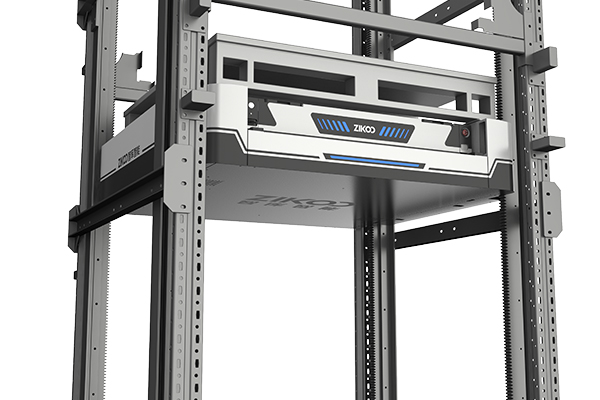
Una forma documentada de responder a la pregunta del cambio de nivel es emparejar un sistema de transbordador de cuatro vías con un transbordador vertical bidireccional. El transbordador de cuatro vías R-bot de Zikoo está construido a una altura de 125 mm con cargas nominales de 1,200 kg a 2,000 kg dependiendo del modelo, y el transbordador vertical H-bot transporta 1,800 kg con una precisión de ±1 mm, por lo que el par forma una red de manejo en seis direcciones en la misma estructura de estantería. La especificación a interrogar en ese arreglo son los movimientos verticales por hora, ya que la velocidad máxima de ninguno de los vehículos describe el sistema combinado.
La densidad proviene de compartir una estructura de estantería entre varios vehículos en lugar de dar a cada pasillo su propia grúa.Smart Storage Revolution: Comprehensive Overview of Four-Way Shuttle Systems for Automatic 3D Warehouses> cubre cómo se configuran los sistemas de transbordadores de cuatro vías para almacenes automáticos 3D.
Dimensionamiento del Almacenamiento y el Rendimiento a partir de Datos de Producción
Dos números deciden el tamaño del sistema: posiciones de palets utilizables y movimientos por hora. Ambos provienen de datos de producción, y ninguno debería provenir de una lista de deseos.
Para las posiciones, comienza con el inventario por categoría, añade el crecimiento que estás dispuesto a financiar, añade el pico de producción que pretendes mantener y luego añade un margen de trabajo para carriles dedicados, ubicaciones bloqueadas, retenciones de calidad y carriles parcialmente llenos. Un dibujo de estantería que trate cada posición como utilizable todos los días exagera la capacidad, y la brecha se manifiesta como congestión en lugar de como escasez.
Para el rendimiento, define un movimiento como ya sea un almacenamiento o una recuperación, cuenta ambos y calcula la hora más ocupada del tipo de día más ocupado en lugar del promedio diario.
Un ejemplo trabajado muestra la aritmética. Supón 900 posiciones de palets de materia prima, 300 de trabajo en proceso y 400 de productos terminados, lo que da 1,600 posiciones antes del crecimiento y el margen. Supón 1,200 movimientos a lo largo de un día de producción de 16 horas, un promedio de 75 movimientos por hora, con un factor pico de 1.5, lo que coloca el punto de diseño en aproximadamente 113 movimientos por hora. Si un vehículo completa un ciclo de almacenamiento o recuperación en 100 segundos incluyendo el viaje y la transferencia, teóricamente puede completar 36 movimientos por hora; con una disponibilidad de trabajo realista del 80 por ciento, eso cae a aproximadamente 29. Dividir 113 entre 29 da aproximadamente cuatro vehículos, más uno de repuesto si la planta no puede aceptar una operación degradada durante el mantenimiento.
Esos insumos son suposiciones, no puntos de referencia. Reemplaza cada uno con distancias de viaje medidas de tu propio diseño y con los tiempos de ciclo que un proveedor se comprometerá a cumplir en una prueba de aceptación de fábrica. Luego ejecuta el perfil pico a través de una simulación, porque la espera en el punto de transferencia, no el tiempo de viaje promedio, es lo que generalmente rompe un plan.
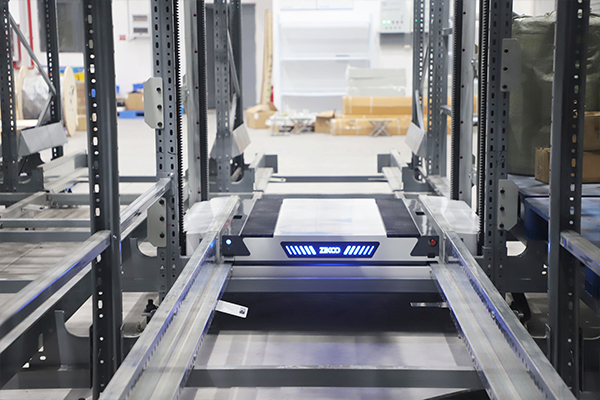
La condición del palet pertenece al mismo cálculo. Un transbordador funciona sobre rieles dentro de la estantería, por lo que un palet que un montacargas aún puede levantar puede no ser seguro para almacenar: cargas sobresalientes, tableros de cubierta dañados y bloques de madera blanda que se comprimen bajo carga causan fallos que un almacén manual absorbe sin que nadie lo note. Encuesta una muestra de palets a lo largo de un mes, fotografía los peores casos y establece el estándar de aceptación en el contrato.
El espacio ahorrado al ir a una alta densidad solo es útil si el mismo diseño aún puede mover el volumen pico.El transporte de seis vías impulsa el almacenamiento denso, rompiendo las limitaciones espacialesCubre cómo los diseños de almacenamiento denso abordan el espacio limitado en el suelo.
La Capa de Software que Decide si el Sistema se Mantiene al Día
Los fallos de equipo son visibles y generalmente reparables en pocas horas. Los fallos de alcance del software pueden durar meses, porque nadie puede decir de quién se suponía que debía activar la tarea.
Cuatro capas son importantes. El sistema empresarial mantiene pedidos y documentos de material. La capa de gestión de almacenes posee inventario, ubicaciones y asignación. La capa de ejecución secuencia el trabajo y gestiona los cuellos de botella. La capa de control convierte tareas en comandos para vehículos. Los proveedores trazan las líneas entre esas capas de manera diferente, por lo que la propuesta debe indicar quién suministra cada función, quién posee el documento de interfaz y qué sucede cuando un mensaje falla.
Prueba las excepciones en lugar del camino feliz. Un script útil de aceptación de fábrica incluye una ubicación bloqueada, un palet con sobrepeso, un transportador lleno, un fallo de vehículo durante una tarea de ciclo dual, una pérdida de red seguida de recuperación, y una anulación manual ejecutada por un operador bajo presión de tiempo. Luego, concilia el inventario después de una interrupción simulada de energía, porque esa es la prueba que revela si el registro de almacenamiento coincide con la realidad física.
La calidad de los datos decide cuán bien funciona todo esto. Un identificador único de palet aplicado en la recepción, un punto de escaneo posicionado para que la etiqueta sea legible sin detener el flujo, y una regla sobre lo que sucede cuando una etiqueta es ilegible importan más que la mayoría de las comparaciones de características.
Una actualización del sistema tiene éxito o falla en el punto donde los registros de inventario, las tareas de equipo y los pedidos comerciales coinciden.El Software de Almacén Inteligente PTP Empodera a las Empresas para Mejoras InteligentesCubre la capa de software que coordina el inventario y el equipo durante una actualización de almacén.
Requisitos de Instalación, Protección Contra Incendios y Seguridad para Resolver Temprano
La geometría del edificio limita el concepto antes de que se elija cualquier equipo. La altura libre bajo la estructura del techo, la nivelación del suelo a lo largo de las vías de la grúa, la carga del suelo en los pies del estante, las posiciones de las columnas y las juntas de expansión limitan lo que se puede construir, y una adaptación basada en robots tiene una tolerancia diferente a la de una basada en rieles. Mida el edificio en lugar de leer los planos originales; los almacenes se modifican a lo largo de las décadas.
La protección contra incendios es el elemento que más a menudo cambia un diseño después de que el concepto está fijado. El almacenamiento denso de bienes combustibles en pilas altas se considera un peligro específico, y la estrategia aceptable depende de lo que se almacena, cómo se empaqueta y lo que la autoridad local y el asegurador aprobarán. La disposición de rociadores, la protección en estantes, los espacios de chimenea, la ventilación de humo y calor, y el acceso de los servicios de emergencia consumen espacio o restringen la altura de almacenamiento. Confirme el enfoque por escrito antes de que el dibujo del estante se congele, porque un cambio posterior cuesta posiciones.
La temperatura y el ambiente son lo siguiente. El almacenamiento en frío reduce la capacidad de la batería, afecta la lubricación y los sellos, y requiere áreas de carga separadas del congelador con su propia ventilación y separación térmica. La humedad es importante para la electrónica y para el embalaje, y las áreas de lavado necesitan equipos clasificados para ello.
El diseño de seguridad debe asumir que las personas entrarán en el área del estante. Proporcione puertas de acceso interbloqueadas, rutas de mantenimiento seguras, cortinas de luz o escáneres en los puntos de entrega, paradas de emergencia accesibles desde el interior del pasillo y un procedimiento de recuperación para un vehículo detenido a mitad de tarea. Un sistema que no se puede ingresar de manera segura será eludido, y un interbloqueo eludido es peor que no tener interbloqueo.
Un camino por fases desde la viabilidad hasta la puesta en marcha
La secuencia importa más que la velocidad. Los pasos a continuación mantienen las decisiones costosas reversibles hasta que los datos las respaldan.
- Recoge los números que se convertirán en contractuales. Dimensiones y condiciones de los palets, SKU y perfil de movimiento, inventario por categoría, movimientos por hora por turno y tipo de día, suposición de crecimiento y el calendario operativo.
- Mapea los flujos físicos incluyendo excepciones. Los palets vacíos, el material de relleno, las muestras de calidad, los rechazos y los palets parciales cada uno necesita una ruta y una ubicación.
- Ejecuta viabilidad y simulación sobre el perfil real. Pregunta por los tiempos de espera y por la utilización en la que el concepto deja de cumplir con el pico, no solo la producción promedio.
- Congela el concepto y la interfaz del edificio juntos. Confirma la estrategia de incendios, los trabajos de suelo y el punto donde el nuevo flujo se encuentra con el existente.
- Selecciona proveedores en una matriz de alcance. Estanterías, vehículos, transportadores, software, integración, formación, repuestos y respuesta postventa deben ser listados contra un propietario nombrado, y las brechas entre proveedores son donde los proyectos fallan.
- Verifica las referencias adecuadamente. Visita un sitio que maneje tu tipo de palet y tu mezcla, y pregunta cómo es su hora pico y qué se ha roto en el último año.
- Prueba, luego aumenta. Realiza la aceptación de fábrica con tus propios SKU y un script de inyección de fallos, realiza la aceptación del sitio contra un perfil de rendimiento definido, ejecuta operaciones manuales y automatizadas en paralelo durante un período definido, y elimina la opción manual solo cuando los números medidos lo respalden.
(IMAGEN-ANCLA:Australia-Almacenamiento-Automatizado-Caso)
Una modernización dentro de una planta en funcionamiento añade una restricción a cada paso: la producción no puede detenerse. Zonar parte del almacén para operación manual, instalar durante paradas, proteger el sistema de incendios existente durante trabajos en caliente, y ensayar el día de cambio son parte del cronograma en lugar de un pensamiento posterior.
Envía los datos antes de pedir un diseño
Un diseño dibujado antes de que existan los datos es un dibujo, no un diseño. Seis entradas cambian la respuesta lo suficiente como para importar: dimensiones y condiciones de los palets, movimientos por hora por turno y tipo de día, inventario por categoría, altura libre del edificio y tolerancia del suelo, el rango de temperatura en el área de almacenamiento, y el sistema empresarial que liberará el trabajo.
Zikoo Smart Technology suministra equipos y software en ambos lados de esa interfaz, incluyendo transportadores de cuatro vías, transportadores verticales bidireccionales, cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limitsy la suite de software de almacén PTP, y apoya el diseño del sistema y la entrega del proyecto para operaciones de fabricación, cadena de frío, farmacéuticas y logísticas. Envía esas seis entradas a info@zikoo-int.com o llama al (+86)-19941778955, y la primera salida útil es una posición en tu perfil de movimiento en lugar de un conteo de estantes.
Preguntas frecuentes
¿Cuánto tiempo lleva un proyecto ASRS en una planta de fabricación?
El calendario suele estar determinado por los trabajos de construcción, la aprobación de protección contra incendios y las pruebas de interfaz en lugar de por el ensamblaje de equipos. Una modernización dentro de una planta en funcionamiento toma más tiempo que una instalación en un terreno virgen del mismo tamaño porque cada actividad tiene que encajar en las ventanas de producción. Planifica hacia atrás desde la fecha en que la planta debe operar sin el buffer manual, y trata la integración de software y la aprobación de autoridad como los dos elementos más propensos a moverse.
¿Se puede instalar un ASRS sin detener la producción?
Sí, bajo condiciones. El trabajo normalmente se zonifica para que parte del almacén permanezca manual mientras se construye el nuevo bloque, con la instalación programada en paradas y fines de semana. El control de polvo, la protección temporal contra incendios y un plan de respaldo manual documentado pertenecen al plan en lugar de al presupuesto de contingencia. El día para ensayar es el de cambio, cuando los flujos de material antiguos y nuevos se encuentran.
¿Cuántas posiciones de palets necesitaré realmente?
Comienza con el inventario por categoría, añade el crecimiento financiado y la acumulación máxima que pretendes mantener, luego añade un margen para carriles dedicados, ubicaciones bloqueadas, retenciones de calidad y carriles parcialmente llenos. Rechaza cualquier cifra que asuma que cada posición de estante es utilizable todos los días. El número que importa son las posiciones utilizables en la semana más ocupada del año, no el total dibujado en el diseño.
¿Es un ASRS completo siempre mejor que un transporte de palets semi-automático?
No. Un transporte de palets semi-automático alimentado por carretillas elevadoras ofrece un almacenamiento denso a un costo de capital más bajo y se adapta a plantas con baja frecuencia de acceso y operadores disponibles. Un sistema totalmente automatizado justifica su costo cuando la frecuencia de recuperación es alta, cuando el entorno es difícil para las personas, o cuando la mano de obra máxima es la limitación. Ajusta la configuración al perfil de movimiento, luego verifica si se puede extender más tarde.
¿Qué causa la mayoría de los retrasos en los proyectos de ASRS?
Dos causas dominan: un alcance de interfaz que nunca se escribió y una estrategia de protección contra incendios aprobada después de que el diseño fue congelado. La calidad de los datos de palets ocupa el tercer lugar, porque un sistema diseñado en torno a palets ideales comienza a fallar con los reales. Las tres son baratas de resolver durante la viabilidad y caras de resolver durante la puesta en marcha.
Si está interesado, eche un vistazo a estos artículos relacionados:
El transporte de seis vías impulsa el almacenamiento denso, rompiendo las limitaciones espaciales
Plataforma de Almacenamiento Inteligente PTP: Construyendo un Ecosistema Logístico Flexible e Inteligente
Sistema de transbordadores de seis vías lidera el cambio de máquinas a robots en la automatización de almacenamiento denso
Transbordador de Seis Vías: La Herramienta Inteligente de Almacenamiento para la Reducción de Costos y Eficiencia