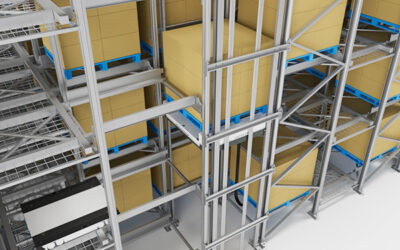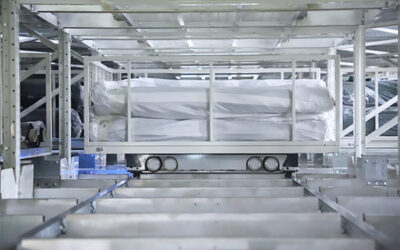
El diseño de almacenes con Pallet Shuttle para almacenamiento de alta densidad no consiste principalmente en hacer los pasillos lo más profundos posible. Una distribución más eficiente considera la profundidad de almacenamiento, la transferencia vertical, las posiciones de preparación de pedidos y la reposición como un flujo equilibrado. Un sistema de transbordador de cuatro vías puede desplazarse en cuatro direcciones dentro de una estantería, pero su productividad depende de la profundidad de los canales, la ubicación de los elevadores, las posiciones de carga y la forma en que los palés entran y salen del sistema. Este artículo explica los principios de distribución que permiten que un sistema shuttle sea compacto, seguro y capaz de gestionar los picos reales de actividad.
Comience por el patrón operativo antes de diseñar la estantería
La distribución debe comenzar con un sencillo mapa del flujo de materiales: dónde llegan los palés, cómo se registran, dónde esperan, cuántos deben entrar por hora y cuáles deben salir durante el mismo periodo de máxima actividad. Un almacén que recibe palés completos en el muelle y expide palés completos necesita una configuración diferente a la de uno que abastece una operación de preparación de pedidos con sistema de palé a persona.
Esta distinción modifica mucho más que el número de pasillos. También determina si la zona frontal de almacenamiento en canales profundos debe situarse cerca de la recepción, cerca de la expedición o entre ambas. En un sistema de palé a persona, la estantería no es únicamente un almacén de reserva. También funciona como un sistema de suministro para puestos de trabajo que consumen palés a ritmos variables.
Un primer paso práctico consiste en dibujar el recorrido del palé desde la entrada hasta el almacenamiento y la recuperación. Si los recorridos se cruzan o si los palés entrantes y salientes comparten el mismo punto de transferencia sin una zona de almacenamiento intermedio, el diseño perderá velocidad cuando ambos flujos alcancen simultáneamente sus picos de actividad.
La profundidad de los canales y las dimensiones de los palés determinan la configuración
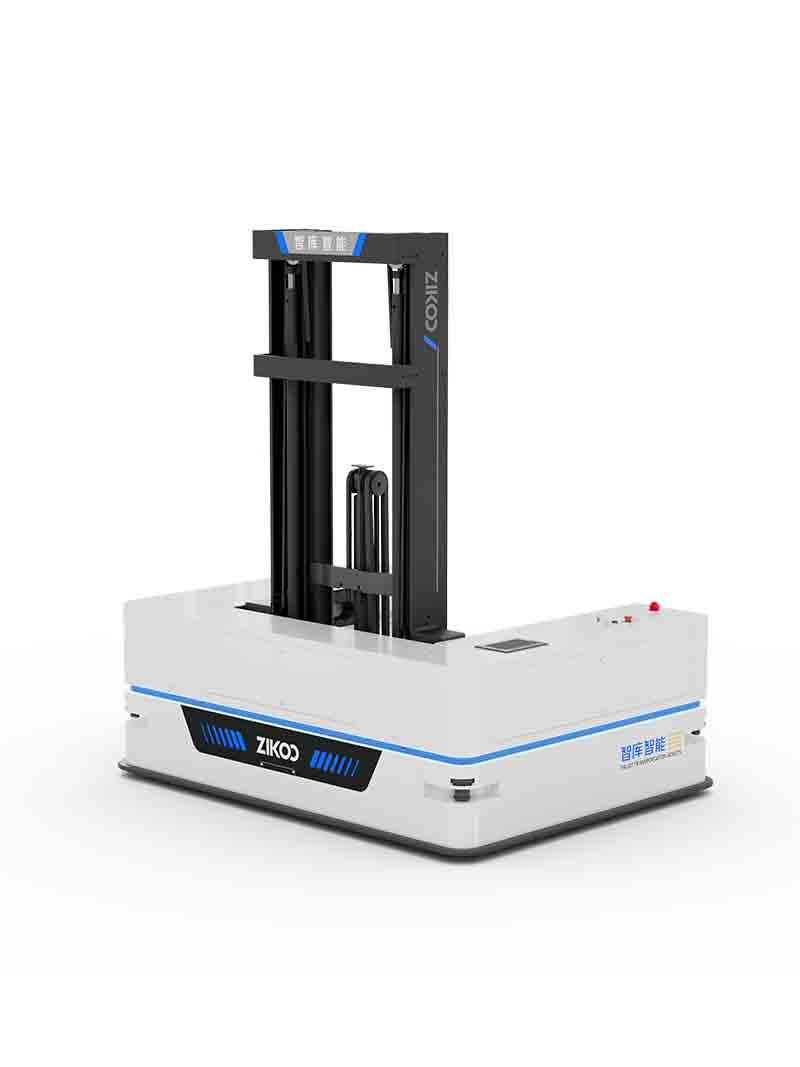
Las dimensiones de los palés, su peso y la separación entre las columnas del edificio determinan el modelo de shuttle y la geometría de los canales. La siguiente tabla muestra la gama de shuttles multidireccionales R-bot y los tamaños de palé compatibles con cada modelo.
| Dimensiones del palé | Modelo R-bot | Carga nominal | Body height |
|---|---|---|---|
| 1200 × 800 a 1000 mm | R1200B | 1200 kg | 125 mm |
| 1016 × 1219 mm | R1200A | 1200 kg | 125 mm |
| 1100 × 1100 mm | R1500J | 1500 kg | 125 mm |
| 1200 mm | R1500B | 1500 kg | 125 mm |
| 1400 mm | R2000B | 2000 kg | 150 mm |
La altura del cuerpo del shuttle es importante porque determina la separación vertical entre los niveles de vigas. Un cuerpo de 125 mm permite instalar una estantería de alta densidad, pero la separación entre niveles de vigas debe seguir ofreciendo espacio suficiente para la deformación de los palés, las tolerancias de la estantería y una transferencia segura. La distribución no debe utilizar únicamente la altura del shuttle como referencia para establecer la separación vertical total.
La profundidad de los canales tampoco tiene una única medida ideal. Un canal más profundo permite almacenar más palés por pasillo, pero todos los palés de ese canal deben pasar por la misma cara de acceso. Esta configuración funciona bien para existencias de baja rotación, canales con una única referencia SKU o recuperaciones de canales completos. Sin embargo, genera más desplazamientos y tiempos de espera para palés de alta rotación o con referencias SKU mixtas.
Para las existencias de alta rotación, los canales más cortos y un mayor número de caras de acceso suelen ofrecer mejores resultados que una profundidad máxima. Por tanto, la profundidad de los canales debe dimensionarse según la cantidad de unidades de cada SKU por canal, el patrón de reposición y la frecuencia con la que se consume un canal completo. La densidad máxima solo resulta útil cuando no provoca falta de suministro en la cara de expedición.
La altura de la estantería modifica la misma lógica en sentido vertical. Un edificio más alto añade posiciones de almacenamiento sin aumentar la superficie del suelo, pero también incrementa la dependencia de los elevadores y encarece en tiempo cada movimiento vertical. La distribución debe planificarse en tres dimensiones desde el principio.
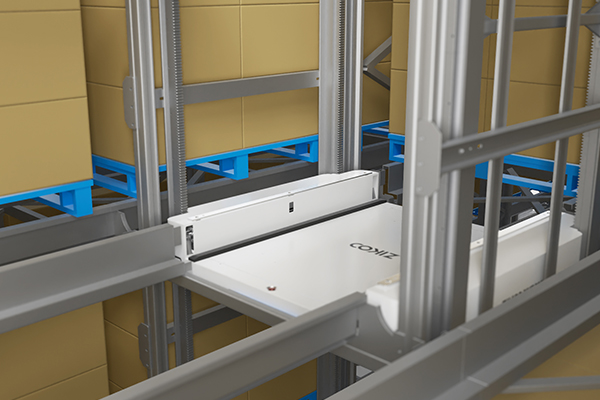
En un sistema multishuttle, la profundidad de los canales también interactúa con el número de shuttles y la lógica de despacho. Un conjunto de shuttles R-bot puede dar servicio a canales adyacentes, pero los puntos de transferencia deben permitir que un shuttle salga sin bloquear al que viene detrás.
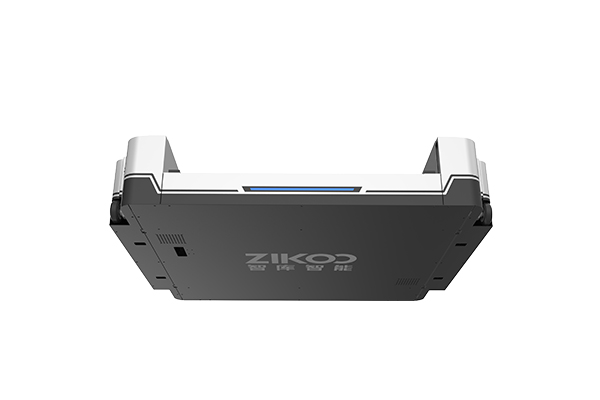
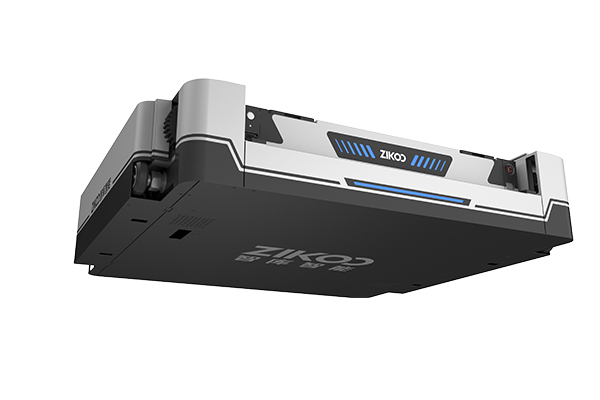
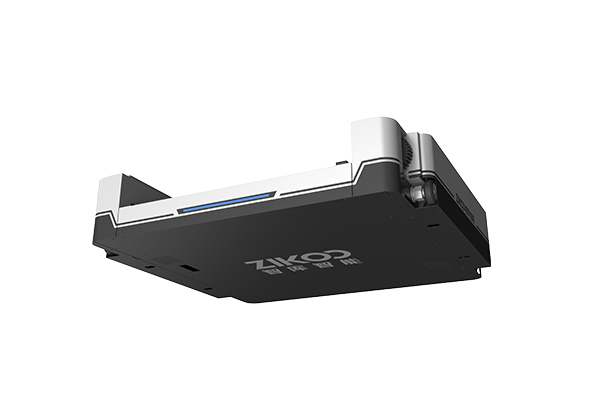
almacenamiento denso solo resulta eficaz cuando la estantería, los movimientos de los shuttles y la lógica de control se diseñan conjuntamente. <Smart Storage Revolution: Comprehensive Overview of Sistema de transporte en cuatro direccioness for Automatic 3D Warehouses> presenta los sistemas shuttle multidireccionales para almacenes tridimensionales automatizados.
Coloque la transferencia vertical donde no estrangule los pasillos
En un almacén de gran altura con transelevadores para palés, la transferencia vertical suele ser el cuello de botella. Cada palé que se desplaza entre niveles requiere un ciclo de elevación, y la capacidad del elevador debe cubrir el almacenamiento de entrada, la recuperación de salida, la reposición y cualquier reubicación de palés. Una distribución que maximiza las posiciones de almacenamiento, pero proporciona acceso a todos los niveles mediante un único elevador estrecho, acabará provocando atascos en la zona de elevación.
Un enfoque práctico consiste en situar el movimiento vertical cerca de la zona de salida y mantener al menos una posición de almacenamiento intermedio entre el elevador y cada pasillo principal. Esta posición intermedia absorbe las diferencias entre la llegada del transelevador y la disponibilidad del elevador. Si el elevador se coloca lejos de la zona de preparación de pedidos, cada palé debe recorrer una mayor distancia horizontal y una sola avería del elevador tendrá consecuencias mucho más graves.
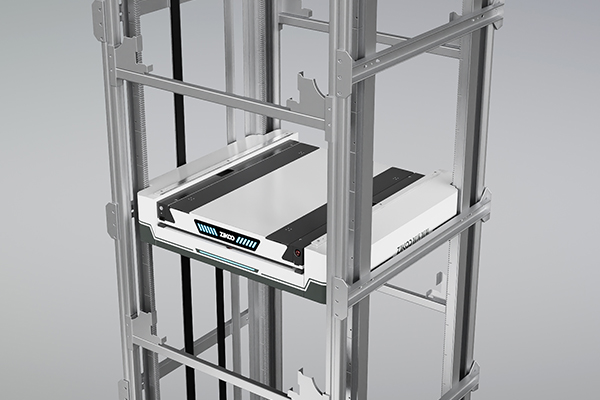
Cuando los transelevadores R-bot trabajan con un transelevador vertical bidireccional H-bot, ambos dispositivos crean una red de movimiento en seis direcciones: cuatro direcciones horizontales, más arriba y abajo. El H-bot puede ocupar una única ubicación de almacenamiento en la estantería, lo que reduce el espacio de suelo ocupado por el transporte vertical. Su precisión de posicionamiento está especificada en ±1 mm, un aspecto importante cuando los palés se transfieren automáticamente a cierta altura.
El elevador no es únicamente un punto de transporte, sino también una restricción de programación. Si el sistema de control no puede reservar una posición de recepción del elevador antes de que llegue un transelevador, este tendrá que esperar y el tiempo de espera se propagará al pasillo. Por tanto, la distribución debe incluir posiciones de almacenamiento intermedio en las zonas de recepción y permitir que la posición del elevador sea identificable desde la red de rutas de los transelevadores.
La transferencia vertical suele ser el cuello de botella en un sistema de transelevadores para pasillos profundos, por lo que el número de elevadores, su ubicación y las posiciones de almacenamiento intermedio en las zonas de recepción son más importantes que añadir transelevadores adicionales. <Software-Driven Hardware: Su avance revolucionario Maximizes Warehouse Efficiency> explica cómo la coordinación del software y el hardware mejora la eficiencia del almacén.
Diseñe la zona de preparación de pedidos y las posiciones intermedias en función del flujo máximo
La zona de preparación de pedidos es el punto donde el sistema de almacenamiento se conecta con los transportadores, las carretillas elevadoras o los puestos de trabajo de los operarios. Debe diseñarse como una zona de transferencia, no como un elemento secundario situado al final de la estantería. Los puntos de intercambio de palés necesitan espacio suficiente para que un palé pueda esperar sin bloquear el transelevador, el elevador ni el transportador.
Siempre que sea posible, los flujos de entrada y salida deben mantenerse separados. Si una misma estación de transferencia gestiona ambos flujos, una llegada repentina de palés puede retrasar la salida de otros durante la misma hora. Este conflicto es aún más problemático en los sistemas de preparación de pedidos de mercancía a persona, ya que el puesto de trabajo depende de un suministro estable.
La carga de las baterías forma parte de esta misma decisión de diseño. El transelevador R-bot utiliza baterías de litio, por lo que la distribución debe incluir posiciones de carga que no bloqueen los pasillos ni las zonas de recepción de los elevadores. En las instalaciones frigoríficas, la ubicación de las posiciones de carga es todavía más importante, porque el funcionamiento a bajas temperaturas y la carga presentan distintas limitaciones.
La regla para las posiciones intermedias es sencilla: diseñar para el flujo máximo, no para el flujo medio. Un transportador que funciona a una velocidad media puede ser incapaz de evacuar los palés de un elevador durante un pico de expediciones por la mañana. La distribución debe proporcionar suficiente capacidad de acumulación antes y después del elevador para que los aumentos puntuales de actividad no obliguen a detener todo el sistema.
Incorpore la seguridad contra incendios y el acceso para mantenimiento como restricciones del diseño
Las estanterías con transelevadores para pasillos profundos crean largos canales de almacenamiento cerrados. La protección contra incendios, el control del humo y el acceso de emergencia deben diseñarse conjuntamente con la distribución de las estanterías. Los requisitos locales de protección contra incendios pueden limitar la profundidad de los pasillos, la altura de las estanterías, el número de pasillos o la distancia a la que puede almacenarse un palé respecto a una cara accesible.
El acceso para mantenimiento requiere la misma atención desde las primeras fases. Tarde o temprano, será necesario reparar o sustituir un transelevador o un elevador. La distribución debe permitir retirar un transelevador de un pasillo sin vaciar toda la estantería, y la maquinaria del elevador debe disponer de una posición de mantenimiento que no obligue a detener todos los niveles.
La planitud del suelo, las juntas de dilatación y las columnas del edificio también se convierten en restricciones del diseño. Una columna situada en medio de un bloque de pasillos profundos previsto puede interrumpir la cuadrícula y obligar a utilizar pasillos de longitudes irregulares. Estas irregularidades generan más puntos de transferencia y más excepciones en el sistema de control.
El diseño también debe contemplar los procedimientos de parada de emergencia. En una zona automatizada de alta densidad, un operario puede necesitar acercarse a un transelevador detenido. Esta vía de acceso debe formar parte del diseño de las estanterías y los pasillos, y no añadirse después de la instalación.
Valide la distribución mediante simulaciones y pruebas de aceptación
Una distribución de alta densidad no debe aprobarse basándose únicamente en planos estáticos. La simulación permite probar el mismo diseño utilizando perfiles reales de pedidos, rotación de referencias SKU, dimensiones de los palés, tiempos de ciclo de los elevadores y programas de carga. La simulación debe mostrar qué ocurre durante los picos de entradas, los picos de salidas y los periodos combinados en los que ambos se producen simultáneamente.
Las siguientes comprobaciones son útiles antes de definir el pedido de estanterías.
| Verificar | Qué se debe comprobar | Consecuencia para la distribución |
|---|---|---|
| Falta de capacidad de los elevadores | Palés por hora en hora punta por nivel | Un solo elevador puede ser insuficiente incluso si el volumen medio es bajo |
| Lane access | Productos de alta rotación ubicados en canales profundos | Los productos de alta rotación pueden necesitar canales más cortos o más posiciones de almacenamiento |
| Bloqueo mutuo de las transferencias | Cuellos de botella en los transelevadores, elevadores y transportadores | Puede ser necesario reubicar o ampliar las zonas de almacenamiento intermedio |
| Acceso para mantenimiento | Vía de servicio para el transelevador y el elevador | Una columna o la posición de una estantería puede impedir la extracción |
| Demanda máxima de batería | Número de posiciones de carga y patrón de turnos | La disponibilidad de los transelevadores puede caer por debajo del tamaño de flota necesario |
La validación también debe probar situaciones de fallo: un elevador fuera de servicio, un transelevador en proceso de carga o una parada del transportador durante la expedición. Si la distribución solo funciona cuando todos los equipos están disponibles, no es lo suficientemente robusta para un funcionamiento continuo.
La automatización del almacenamiento de alta densidad está pasando de utilizar recorridos fijos de las máquinas a coordinar flotas de transelevadores, lo que cambia la forma de evaluar las distribuciones. Una distribución que funciona con una máquina de recorrido fijo puede resultar demasiado rígida para una flota de transelevadores que pueden reasignarse de un canal a otro.
Una distribución de almacenamiento de alta densidad debe prever que las asignaciones y las rutas de los shuttles puedan cambiar durante la operación. <Sistema de transbordadores de seis vías lidera el cambio de máquinas a robots en la automatización de almacenamiento denso> abarca la transición de máquinas fijas a robots coordinados en la automatización del almacenamiento de alta densidad.
Solicite una revisión del diseño de su almacén con transelevadores para palés
El momento más rentable para corregir el diseño de un sistema de almacenamiento con shuttles para palés es antes de fabricar las estanterías. Envíe a Zikoo su plano de planta disponible, altura del techo, dimensiones de los palés, número objetivo de posiciones para palés, tasas de entrada y salida, y rango de temperatura a info@zikoo-int.com o al (+86)-19941778955. Podemos evaluar si un diseño con shuttle de cuatro direcciones o una configuración combinada de R-bot y H-bot se adapta a su edificio, al perfil de sus palés y a sus patrones de funcionamiento en horas punta.
Preguntas frecuentes
¿Qué profundidad debe tener un carril de almacenamiento para shuttles de palés?
No existe una profundidad universal. Las existencias de baja rotación y el almacenamiento de palés completos pueden justificar carriles profundos, mientras que los productos de alta rotación o con referencias SKU mixtas suelen funcionar mejor en carriles más cortos con más caras de acceso. La profundidad debe determinarse en función de la cantidad de unidades de cada SKU por carril, la rotación de los palés y el número de recuperaciones de carriles completos.
¿Todos los diseños de sistemas de almacenamiento con shuttles para palés necesitan elevadores verticales?
No. Un sistema de shuttle de cuatro direcciones de un solo nivel o de poca altura puede mover palés horizontalmente sin necesidad de un elevador H-bot. Cuando la estantería tiene varios niveles, se necesita un elevador vertical para transferir los palés entre ellos. El número y la ubicación de los elevadores deben ajustarse al flujo vertical máximo de palés, no únicamente al número total de palés almacenados.
¿Se puede adaptar un sistema de almacenamiento con shuttle de cuatro direcciones a un almacén existente?
A menudo sí, pero es necesario comprobar desde el principio las limitaciones del edificio. La separación entre columnas, la planitud del suelo, la altura del techo, los sistemas de protección contra incendios y las posiciones de carga disponibles pueden limitar la profundidad de los carriles y la altura de las estanterías. Una adaptación suele funcionar mejor cuando la cuadrícula de shuttles, los sistemas de transferencia y las zonas de almacenamiento temporal se diseñan en torno a la estructura existente, en lugar de copiar un plano concebido para una construcción nueva.
¿Qué información se necesita para validar un diseño?
Los datos más útiles son un plano de planta, las dimensiones y el peso de los palés, el número de posiciones requeridas, las tasas de entrada y salida por hora, la velocidad de rotación de los SKU, el rango de temperatura y el número de turnos de trabajo. Con estos datos, se puede evaluar la capacidad de los elevadores, el acceso a los carriles, el funcionamiento de las zonas de almacenamiento temporal y el rendimiento máximo antes de confirmar el pedido de las estanterías.
Si está interesado, eche un vistazo a estos artículos relacionados:
El transporte de seis vías desbloquea la era del almacenamiento inteligente 3D real
Grúa apiladora vs Transbordador de cuatro vías: cuál se adapta mejor a su almacén ASRS